
一种高强度高延伸率球墨铸铁凸轮轴毛坯及制备方法与流程
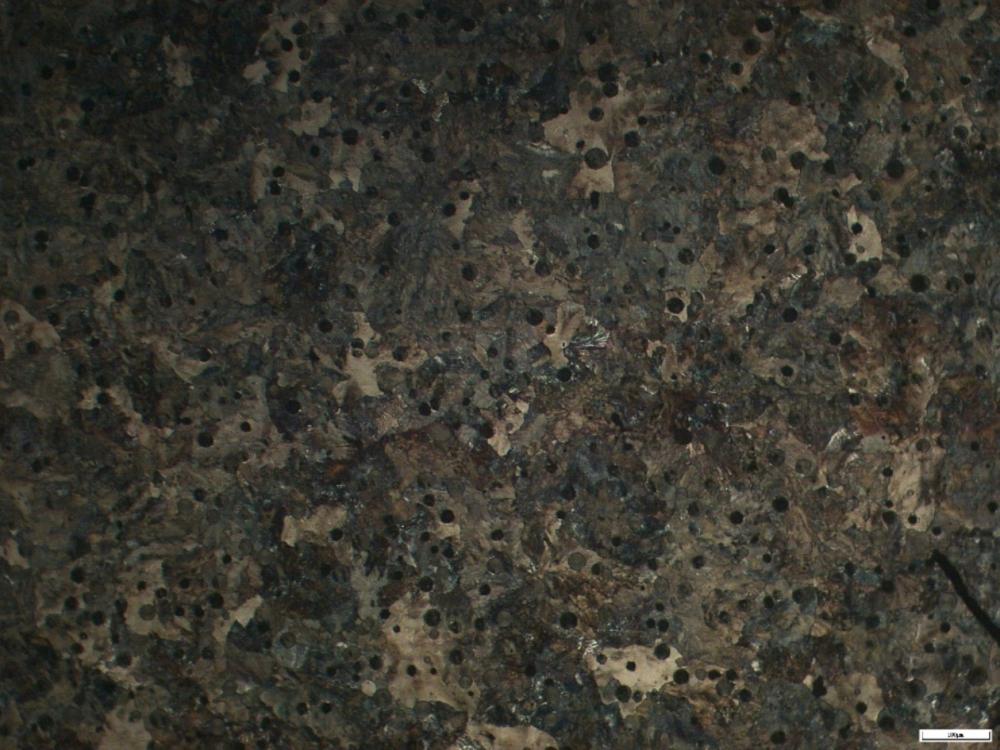
本发明涉及铸造材料,尤其涉及一种高强度高延伸率球墨铸铁凸轮轴毛坯及制备方法。
背景技术:
1、球墨铸铁是20世纪50年代以来发展速度最快的铸造铁合金材料之一,凭借优异的综合力学性能、成型性及经济性,已在工业领域实现广泛应用。目前,世界各工业发达国家普遍采用球墨铸铁替代锻钢、铸钢、可锻铸铁及普通灰铸铁制备各类机械结构件,创造了显著的经济与社会效益,且全球球墨铸铁年产量在黑色铸造金属总产量中的占比持续攀升,行业应用前景广阔。
2、我国是球墨铸铁技术的发源地,早在两千年前就已成功制备出球状石墨铸铁,但受限于古代生产工艺条件,该材料无法实现规模化量产。现代球墨铸铁研究始于国内科研工作者的持续攻坚:1948年,清华大学王遵明教授率先开展国内球墨铸铁专项研究,并在抚顺开办全国首个球墨铸铁技术学习班,培育了国内第一批专业技术人才,奠定了我国球铁产业发展基础。20世纪60年代初,机械科学研究所结合国内工业生产实际,牵头研发出稀土镁球墨铸铁,该技术快速落地普及,成为我国球墨铸铁工业化生产的核心技术之一。
3、依据现行国标gb/t1348-2019《球墨铸铁件》,常规球墨铸铁可分为普通球铁、硅固溶强化球铁及低温冲击韧性球铁三大类。其中,普通球铁共9个牌号,涵盖铁素体、混合基体、珠光体三种基体组织类型,随基体中珠光体占比提升、铁素体占比下降,材料整体呈现强度升高、延伸率降低的性能规律;硅固溶强化球铁包含qt450-18、qt500-14、qt600-10三种牌号;低温冲击韧性球铁应用场景特殊,并非本研究的覆盖范畴。
4、针对高强度、高韧性球墨铸铁的制备技术,国内外科研人员已开展大量试验研究并取得阶段性成果,但是各主流技术路线存在明显技术短板,具体如下:
5、第一,热处理改性技术路线,包括常规的正火球铁和等温淬火球铁(奥贝球铁,即adi),此类技术路线通过热处理大幅改变材料组织,达到高强度高韧性的兼顾,国内有一定应用,例如从建臣等人所著《高强度高韧性qt900-5新材料及在大功率高速增压柴油机曲轴上的应用开发》。以adi为例,在gb/t24733-2009《等温淬火球墨铸铁件》中,最大已有qtd1050-6牌号(即抗拉强度达到1050mpa以上,延伸率6%以上)。但此类技术路线与目标产品铸态供货要求不符(其金相组织为破碎铁素体或贝氏体,铸态为牛眼状铁素体),且额外的热处理工序增加制造成本,并带来铸件变形、表面氧化脱碳、能耗和环境污染等一系列问题。
6、第二,珠光体+铁素体混合基体改良技术路线。此类技术路线相对常见,例如李蒙所著《铸态qt600-10球铁的试制》,陈淑梅等人所著《qt600_7球墨铸铁材料的试验研究》,王亚萍等人所著《高强度高伸长率球铁件的研究与开发》,郭振廷等人所著《铸态qt700_5球铁的生产》,张欠欠等人所著《铸态qt700-10球墨铸铁的研制》,张连军等人所著《铸态qt800-5支架的生产试验》,均属于此类技术路线。此类技术路线的本质是在国标qt550-5或类似牌号上进行合金强化改良,在保留原牌号韧性的基础上提高抗拉强度,达到高强度高韧性的目的,这决定了其珠光体含量难以达到90%,实际上述文献中珠光体量一般在45-70%,远远低于目标产品技术要求。
7、第三,硅固溶强化技术路线。此类型高强度高韧性球墨铸铁最早由瑞典indexatorab开发,1998年成为瑞典国家标准ss 140725,随后在2004年作为500-10牌号纳入iso1083:2004,此牌号球墨铸铁的技术特点在laker richard所著《固溶强化铁素体球墨铸铁》有相应介绍。此类材料国内外有持续的研究和应用,例如c. hartung所著《research onsolution strengthened ferritic ductile iron (ssfdi)》,rodolfo gonzález-martínez所著《effects of high silicon contents on graphite morphology and roomtemperature mechanical properties of as-cast ferritic ductile cast irons.》,国林钊所著《高强度高伸长率球墨铸铁材质(qt700-10)研究》,柳建国等人所著《铸态qt700-10技术初探》等。此类技术路线的思路是放弃困难的珠光体-铁素体的比例控制,通过加入远超过普通球铁的si元素来抑制珠光体比例,同时进行铁素体的固溶强化,达到高强度高韧性的目的。此类技术路线的缺点非常明显,由于基体组织主要为铁素体,无法实现热处理硬化,适用于一般结构件,不适用于像凸轮轴这种需要局部感应淬火硬化的产品。
8、第四,高刚性铸型成型技术路线,典型的高刚性铸型为铁模覆砂工艺,在曲轴等高性能要求的汽车零部件中有广泛使用,国内广西玉柴集团的铁模覆砂工艺运用走在前列,甚至可见qt1000-5的报道(《玉柴成功研发qt1000_5材料填补国内外高强度铸铁领域空白》),但其具体技术细节尚未公开,具体应用情况也不明。从有限的文献资料来看(李伟柱所著《铸态高强度高伸长率球铁凸轮轴的试制》、《玉柴qt800-6曲轴材料及应用介绍》),其技术核心围绕铁模覆砂这种高刚性铸型工艺。铁模覆砂工艺最早由浙江机电研究院于1974年开发,其方法是:在铁型内腔和凸轮轴模样表面之间留有4-8mm的缝隙,然后射入覆膜砂并在一定温度下固化,使一层覆膜砂覆在铁型内表面。覆砂铁型使铸件的结晶和冷却速度加快,铸件晶粒因此得到细化,铁型的高刚性又实现了基于石墨化膨胀的自补缩能力的充分利用,铸件内部显微缩松减少,密度上升,故综合力学性能显著提高。但覆砂铁型工艺的一次性投入比较大,模具消耗量也很大,当生产的铸件改变时,更改模具困难。金属型(郝巧玲所著《金属型铸造球墨铸铁凸轮轴材料与工艺研究》)及石墨型(dura-bar连铸球铁型材)也同样属于高刚性铸型技术路线,有着类似的缺点,另外前者由于铁液直接接触金属液,额外带来铸件表面碳化物及金属型热应力开裂问题,后者只能适用于简单的圆棒、方棒等型材,无法直接成型拥有型面结构的凸轮轴毛坯。
9、第五,单铸/附铸试棒技术路线。现有部分研究成果宣称实现了高强度高韧性球铁制备,但相关性能数据均基于单铸试棒或附铸试棒检测获得,并非取自铸件本体。由于单铸或附铸试棒补缩条件良好,冷却条件与铸件本体一般也存在较大的差异,在顾客越发关注铸件本身性能的背景下,基于取样方式不同而达成材料性能,其价值是有限的,也是不适用于目标产品铸态本体取样要求的。。
10、综上所述,现有各类球墨铸铁制备技术均存在无法规避的技术缺陷,难以兼顾高强度、高韧性、低硬度、高珠光体量等相互掣肘的技术指标。
技术实现思路
1、本发明旨在解决现有各类球墨铸铁制备技术均存在无法规避的技术缺陷,难以兼顾高强度、高韧性、低硬度、高珠光体量等相互掣肘的技术指标的问题,提供一种高强度高延伸率球墨铸铁凸轮轴毛坯及制备方法。
2、为了实现上述技术目的,本发明提供的技术方案为:
3、本发明提供一种高强度高延伸率球墨铸铁凸轮轴毛坯,材料化学成分组成为:c3.65wt%-3.85wt% 、si 1.40wt%-2.10wt% 、mn 0.30wt%-0.60wt% 、p≤0.02wt% 、s≤0.015wt% 、cu 0.60wt%-1.20wt% 、sn≤0.015wt% 、cr≤0.30wt% 、b≤0.0004wt% 、al≤0.015wt% 、as≤0.015wt% 、sb<0.001wt% 、mg 0.025wt%-0.040wt% 、 la≤0.015wt%、ce≤0.015wt% 。
4、进一步的,墨铸铁凸轮轴毛坯抗拉强度≥735mpa,屈服强度≥441mpa,延伸率≥5%。
5、本发明还提供一种高强度高延伸率球墨铸铁凸轮轴毛坯的制备方法,包括如下步骤:
6、步骤1:备料:使用高纯生铁、无锈冲压废钢、优质增碳剂作为主要原料;
7、步骤2:将原料加入电炉中熔化,升温至一定温度,取样分析原铁水化学成分;
8、步骤3:当原铁水化学成分及熔炼温度达到目标设定后,除渣,出水至球化包中,出铁过程中随流加入碳化硅进行孕育预处理;
9、步骤4:将球化包移动至喂线球化站进行球化处理;
10、步骤5:球化后铁液转运至浇注机,倒入浇包,转包时随铁液流加入一次孕育剂;
11、步骤6:浇注时加入随流孕育剂;
12、步骤7:在浇注末期,取样分析球化孕育处理后铁水化学成分;
13、步骤8:控制开箱时间,得到凸轮轴毛坯。
14、进一步的,步骤1中,高纯生铁满足c 4.15%,si 0.25%,mn 0 .005 %,p 0 .005%,s0 .002%,ti 0.003%,as 0.001%,b 0.0001%,fe 余量,锈蚀等级a级;冲压废钢满足c0.08%,si 0.18%,mn 1.51%,p 0.014%, s 0.004%,al 0.05%,as 0.005%, b 0.0001%,fe余量,锈蚀等级a级;优质增碳剂满足c 98.5%,灰份<0.5%,n<0.03%。
15、进一步的,步骤2中,升温温度为1540-1560℃;原铁水化学成分需满足如下条件:c3.70wt%-3.90wt% 、si 0.95wt%-1.25wt%、mn 0.30wt%-0.60wt% 、p ≤0.02wt% 、s0.006wt%-0.025wt% 、cu 0.60wt%-1.20wt% 、sn≤0.015wt% 、cr≤0.30wt% 、b ≤0.0004wt% 、al≤0.015wt% 、as≤0.015wt% 、sb<0.001wt% 。
16、进一步的,步骤3中,出铁过程中先出1/3铁水后,碳化硅加入量为0.35%-0.45%,其中,碳化硅需满足sic 98.5%,粒度0.5-5mm。
17、进一步的,步骤4中,球化处理球化线条件如下:线径10±0.5mm,mg 18-22%,si42-53%,re 1.6-2.0%,fe余量;球化线加入量按照26-28m/t,喂线速度按照25-27m/min。
18、进一步的,步骤5中,一次孕育剂加入量为0.45-0.55%;一次孕育剂条件如下:si65-72%,ba 3.5-4.5%,al 1.2-1.8%,fe余量,粒度1-3mm。
19、进一步的,步骤6中,浇注初始温度1440℃±20℃,控制浇注时间保证末浇温度不低于1380℃,其中,随流孕育剂加入量为0.15-0.25%;随流孕育剂条件如下:si 70-75%,re1.4-2.0%,al 1.2-1.8%,ca 1.2-1.8%,fe余量,粒度0.2-0.7mm。
20、进一步的,步骤7中,球化孕育处理后铁水化学成分:c 3.65ωt%-3.85ωt% 、si1.40ωt%-2.10ωt% 、mn 0.30ωt%-0.60ωt% 、p ≤0.02ωt% 、s ≤0.015ωt% 、cu 0.60ωt%-1.20ωt% 、sn≤0.015ωt% 、cr≤0.30ωt% 、b≤0.0004ωt% 、al≤0.015ωt% 、as≤0.015ωt% 、sb<0.001ωt% 、mg 0.025ωt%-0.040ωt% 、 la≤0.015ωt%、ce≤0.015ωt%。
21、进一步的,步骤8中,开箱时间为20-40min。
22、本发明具有如下有益效果:
23、1、 本发明通过对合金成分的优化设计,特别是严格控制si含量为1.40ωt%-2.10ωt%、cu含量为0.60%~1.20%,并限定低p、低s及低有害微量元素(b、as、sb等),同时将球化后的mg残量控制在 0.025ωt%-0.040ωt%,使得铸铁基体在获得≥90%以上珠光体含量的同时,有效避免了碳化物的析出。因此,在无需进行复杂热处理的情况下,铸态即能同时实现抗拉强度≥735mpa、屈服强度≥441mpa、延伸率≥5%、硬度为250-266hb的优异匹配,打破了低硬度、高珠光体量、高强度与高延伸率不可兼得的技术壁垒。
24、2、 本发明通过严格控制原材料、熔炼过程、球化工艺和浇注等,严格控制杂质元素含量,以降低其对韧性的损害、减少碳化物析出,并避免珠光体含量下降等不良影响。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com