
一种低碳偏析、高致密性铁路车轴钢及其制造方法与流程
本技术属于铁基合金,具体涉及一种低碳偏析、高致密性的轴类钢及其制造方法。
背景技术:
1、铁路车轴钢坯是铁路货车、机车、城铁、高铁等常用的关键钢种之一,对铁路车辆的载重能力和行车速度都具有重要影响,质量要求高,行业门槛高。
2、铁路货车车轴采用中碳优质碳素钢,除钢中的磷、硫等杂质元素及残余元素外,不含其它作为合金元素有意加入的元素,在生产过程中既要保证化学成分,又要保证力学性能,车轴钢的性能主要取决于含碳量,含碳量的增加、钢的强度、硬度升高,塑性、韧性和可焊性降低。所以,车轴钢必须具备均匀的组织,才能满足车轴对强韧性的要求。其中,对组织均匀性的影响最大的指标之一就是碳偏析。
3、中国专利公开号cn108342647a的专利文献公开了一种铁路车辆用车轴钢及其生产方法,钢的元素成分(wt.%)为:c:0.33-0.38%,si:0.15-0.40%,mn:0.90-1.05%,p≤0.020%,s≤0.020%,v:0.03-0.05%,als:0.015-0.035%,n:0.004-0.090%,钢水中稀土元素re的加入量为0.020-0.050%,其余为fe和不可避免的杂质元素。
4、中国专利公开号为cn114130976a的专利文献公开了一种车轴钢大圆坯中心致密性的提升方法,公开的生产工艺流程涉及:生产工艺依次经过电炉冶炼、精炼、真空脱气、大圆坯连铸和铸坯缓冷的连铸工艺设计思路。采用三段式电磁搅拌避免凝固穿晶现象发生,增加中心等轴晶比例,增强补缩效果,将原本凝固收缩产生的大尺寸缩孔分散至中心等轴晶区域内,改善中心质量;将凝固末端压下技术首次应用到大圆坯连铸,起到直接压合缩孔的效果,显著提升了铸坯的中心致密性。
5、中国专利公开号为cn115637310a的专利文献公开了一种提高车轴产品质量的工艺改进方法,包括在精炼后控制钢水中al含量为0.020-0.035%;在精炼白渣后加入钛铁约120kg,确保成品ti控制在0.020-0.025%;在连铸工序中降低结晶器内的冷却强度;在末端电磁搅拌位置提高凝固末端电磁搅拌的搅拌强度。该提高车轴钢产品质量的工艺改进方法能够更好地保证lz50车轴坯的晶粒度质量和探伤质量。
6、但现有技术中关于抑制连铸钢中碳偏析的研究较少,在面对连铸钢中的碳偏析现象,目前还没有一个有效的控制方法。
技术实现思路
1、本技术的目的是要提供一种铁路车轴钢及其制造方法,所述钢的c含量为0.33-0.38%,其具有低碳偏析、高致密性的特点,方案的关键是要获得一种低碳偏析的连铸坯。
2、本技术解决上述问题所采用的技术方案为:一种低碳偏析、高致密性铁路车轴钢,其特征在于:以fe为基础元素,且还包含如下质量百分比的化学成分,c:0.33-0.38%;si:0.10-0.40%;mn:0.80-1.10%;s:≤ 0.015%;p:≤0.015%;cr:≤0.30%;al:0.010-0.040%;v:0.020-0.10%; n:0.003-0.009%;和不可避免的杂质元素。
3、本技术方案中p元素作为不可避免的杂质,也是钢中的有害元素,理论上是越低越好,在本技术方案中优选将p元素的含量控制在0.010%以下。
4、以下对本技术中所含成分的作用及用量设置作具体说明:
5、c:c是钢中最基本的元素,也是最经济的强化元素,通过固溶强化并配合碳化物形成元素的析出强化,提高钢的强度,但c含碳量越高,钢的硬度就越高,会对钢的塑、韧性带来不利影响。本技术c含量的范围确定为0.33~0.38%。
6、si:si可以作为脱氧元素,也是基本的固溶强化元素、提高淬透性。但是si含量过高增加了铁素体的脆性,使钢中的过热敏感性、裂纹敏感性增大。一般来说,镇静钢中的含硅量不超过0.5%,对钢性能影响不大。本技术si含量的范围确定为0.10-0.40%。
7、mn:mn是钢的固溶强化元素,能显著提高钢的淬透性,强化钢的基体和细化珠光体,从而提高钢的强度和硬度,且锰合金又较价廉易取,是高强度级别钢设计中的优选元素。本技术mn含量范围确定为0.80~1.10%。
8、s:为适应铁路运输向高速发展,车轴钢必须降低硫含量,减少钢中夹杂物以净化钢水纯净度,本技术s含量范围确定为≤0.015%。
9、p:p能强化铁素体提高强度,但是同时会导致塑性降低,引起冷脆。对于冷锻用钢来说,p促进钢的延迟断裂和收缩率,本技术设计控制p≤0.015%。
10、v:v是重要的析出强化元素,适量添加v含量可以在不影响塑韧性的情况下,在铁素体中的析出物能够大幅度地提高钢材料的强度,不过,添加太多的v就会增加合金添加成本,为此,在本技术v含量的控制范围为0.020-0.10%。
11、al、n:n与合金元素al生产氮化物和氮碳化物,将晶粒细化,进而通过析出强化来提高钢的强韧性基于此,但是过高的al会给钢中带来氧化物类夹杂。因此,设置al含量范围为0.010-0.040%;n的含量控制在0.003-0.009%。
12、本技术的另一目的是提供一种制造上述低碳偏析、高致密性铁路车轴钢的方法,包括:
13、步骤一、钢水冶炼:按照化学成分冶炼钢水,依次经kr铁水预处理、转炉冶炼、lf精炼、rh精炼。
14、步骤二、铸造钢坯:采用连铸工艺将钢水浇铸成坯,连铸过程控制冷却比水量、铸流电磁搅拌、轻压下量以改善连铸坯的碳偏析。
15、步骤三、热轧成型:连铸坯入炉加热保温使钢中的合金元素充分固溶,组织完全奥氏体化,保温完成后,进行表面除鳞处理,然后进行方坯轧制,开轧温度在1000 ~ 1150℃,采用大压下轧制,总压缩率≥70%,总共轧制7~9道次,平均道次压缩比12~18%,最大单道次压下率≥18~30%,保证单道次压下量在30mm以上,以保证连铸坯心部缺陷被充分弥合。为了改善方坯中心疏松情况,本技术采用大压下的方式进行轧制生产。连铸坯通过匹配不同道次的压缩比,改善了钢材内部质量。
16、步骤四、缓冷:轧至成品尺寸后快速下冷床入坑缓冷,确保入坑方坯温度≥500℃,时坯料无白点缺陷。
17、步骤五、将冷却至室温的钢材,进行矫直、倒棱,保证端部质量和弯曲度,然后进行超声探伤,探伤不合格产品报废,确保产品质量。
18、进一步地,步骤二,连铸时研究铸流冷却、电磁搅拌、轻压下对铸坯碳偏析的影响:
19、(1)通过提高二冷区比水量,参数设定在0.18~0.30l/kg,采用结晶器足辊水强冷,提高足辊喷嘴流量,强化初生坯壳快速均匀生长,抑制早期柱状晶过度生长;铸流中段平缓冷却,控制铸坯表面回温≤100℃/m,避免局部急冷造成坯壳厚度剧烈波动,凝固末端弱冷(如水雾冷却),避免两相区急冷诱发内部裂纹。适度提高铸流整体冷却强度,缩小铸坯液芯长度,确保在末端电磁搅拌位置处液芯长度控制在100~160mm长度,抑制碳溶质在凝固前沿的选分富集;同时均匀坯壳生长速度,减少柱状晶连续贯通形成的溶质输送通道,搭配中间包感应加热稳定钢水过热度 15~30℃。
20、(2)创新设计低频、低电流电磁搅拌,提升铸流表层等轴晶比例,缩小横截面碳含量极差,结晶器频率控制在0.3~0.7hz、电流控制在50~200a;凝固末端再降低电磁强度,频率控制在1.5~3.0hz,电流控制在150~300a,适度搅拌破碎凝固桥,将中心大尺度碳偏析带拆解为弥散细小偏析点,同时推动溶质均匀扩散,降低 1/2 半径位置碳含量与熔炼基准的偏差。
21、(3)铸流采用多段连续渐进式轻压下,在中心固相率fs=0.3~0.6时开始实施轻压下,总压下量18mm,采用多辊小压下量连续施加,前4台拉矫机单台压下量控制在2mm以内,第5台拉矫机开始单台压下量控制在3~5mm,直至达到总压下量。前段采用小压下量,避免中间裂纹,后段大压下量,补偿凝固收缩,阻止高碳富集区向铸坯中心汇集。
22、通过连铸期间冷却强度、电磁搅拌、轻压下的协同作用,通过控制冷却比水量控制坯壳生长速率,控制液芯长度,结晶器电磁搅拌提升表层等轴晶比例,凝固末端低频低电流电磁搅拌破碎凝固桥,降低铸坯1/2半径及中心偏析;轻压下对铸流中心液相区进行渐进式凝固补偿收缩,通过前后段压下量分配,阻断富集溶质向中心聚集,减轻中心偏析带。
23、进一步地,步骤二,连铸完成后,连铸坯下坑缓冷,避免因应力不均而开裂,连铸坯冷却至100~300℃出坑。
24、进一步地,步骤三,连铸坯轧前加热至1150~1250℃,加热时间3~5小时,使钢中的合金元素充分固溶,发挥其合金化作用,保证最终产品的成分及性能。
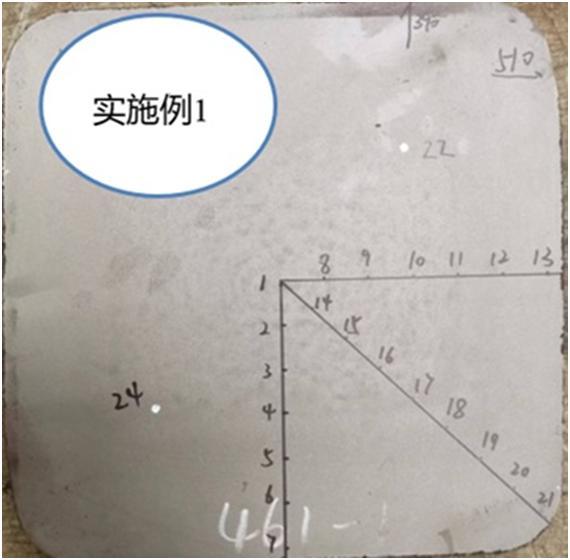
25、与现有技术相比,本技术的优点在于: 本技术制造的车轴钢具有低碳偏析、高致密性的特点。本技术钢材同一截面上最大c含量与最小c含量的差不能超过0.05%,且二分之一半径偏析位置与熔炼c含量的偏差不超过0.03%,采用连铸坯热轧成型,通过强压下轧制,保证连铸坯心部缺陷充分弥合,在相同的连铸坯质量条件下,心部探伤合格率提升了5%,一般疏松≤2.0,中心疏松≤2.0,锭型偏析≤2.0。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com