
一种不锈钢表面耐高温熔盐腐蚀渗硼层的制备方法及不锈钢制品
本发明涉及金属材料表面防护,具体涉及一种不锈钢表面耐高温熔盐腐蚀渗硼层的制备方法及不锈钢制品。
背景技术:
1、聚光太阳能发电系统是一种利用高低温熔盐传热、将热能转化为电能的新型可再生能源系统。新一代熔盐发电设计采用nacl-kcl-mgcl2熔盐,可在实现更高工作温度与发电效率的同时,也对金属材料的耐腐蚀性提出了更为严苛的要求。316l不锈钢作为低温熔盐发电系统中管道、阀门及储罐等部件的常用基材,其对高温氯化物熔盐的耐腐蚀能力有限,无法满足实际应用需求。针对这一问题,在不锈钢表面制备耐腐蚀涂层是当前的主流技术路线。
2、现有技术中,已公开多种在不锈钢表面制备防护涂层的方法。例如,专利cn118792611a公开了一种包埋渗铝-热扩散制备耐氯化熔盐腐蚀层的方法,其以310s、347h不锈钢及inconel625镍基合金为基体,经砂纸打磨抛光后,采用al粉、nh4cl与alcl3复配催渗剂及al2o3粉组成的渗剂进行粉末包埋渗铝,随后在空气气氛中进行热扩散处理,最终在基体表面形成al2o3保护层。专利cn117587389a公开了一种310s不锈钢表面氧化铝基防腐涂层的制备方法,首先通过酸化胶溶法制备铝溶胶,将不锈钢浸渍于铝溶胶中进行化学浴,再经高温热处理得到氧化铝涂层。专利cn118879103a将(altizrnicr)ox多主元金属氧化物(高熵氧化物)涂层体系应用于不锈钢熔盐防腐,通过放电等离子烧结制备靶材,再经反应磁控溅射在310l不锈钢表面沉积涂层。专利cn113369652a公开了采用等离子粉末堆焊或钨极氩弧焊工艺,在316h不锈钢表面堆焊tribaloyt400合金粉末,以提高基材表面的耐磨性及耐高温熔盐腐蚀性能。专利cn117467957a公开了基于磁控溅射纯钼涂层结合真空退火处理的防护方法,通过在304不锈钢表面沉积钼涂层后经800℃真空退火处理,在涂层与基体间形成mo-fe-cr互扩散层,以增强涂层结合力及耐蚀性。
3、然而,上述现有技术方案均存在不同程度的缺陷。专利cn118792611a和cn117587389a的渗铝或铝溶胶工艺步骤较为烦琐,涉及前处理、渗铝/浸渍、热扩散/热处理等多道工序,且渗铝工艺中需严格控制渗剂组分与密封条件,工艺窗口较窄。专利cn118879103a涉及高熵氧化物靶材制备、放电等离子烧结及反应磁控溅射等多步骤工艺,设备投资大、制造成本高。专利cn113369652a的堆焊法需对焊接热输入进行极为严苛的窗口控制(840~1080j/mm)方可在兼顾硬度与耐蚀性的同时避免微裂纹,工艺控制难度高,对操作人员的技能要求极为严格。专利cn117467957a的钼涂层方案需先经磁控溅射沉积钼涂层,再经真空退火处理,工艺周期长且需专用真空封装设备,工艺复杂度较高。此外,现有技术中的渗层或涂层制备方法多需在高温条件下长时间处理,且部分工艺中渗剂残留难以去除,增加了后续处理的成本与难度。因此,现有技术中亟须一种工艺简单、成本低廉且能够有效提升不锈钢在高温氯化物熔盐(尤其是未化学纯化的熔盐)及其蒸汽环境下耐腐蚀能力的渗硼层制备方法。
技术实现思路
1、本发明的目的在于克服现有技术的不足,提供了一种不锈钢表面耐高温熔盐腐蚀渗硼层的制备方法及不锈钢制品。
2、为实现上述目的,本发明提供如下技术方案:
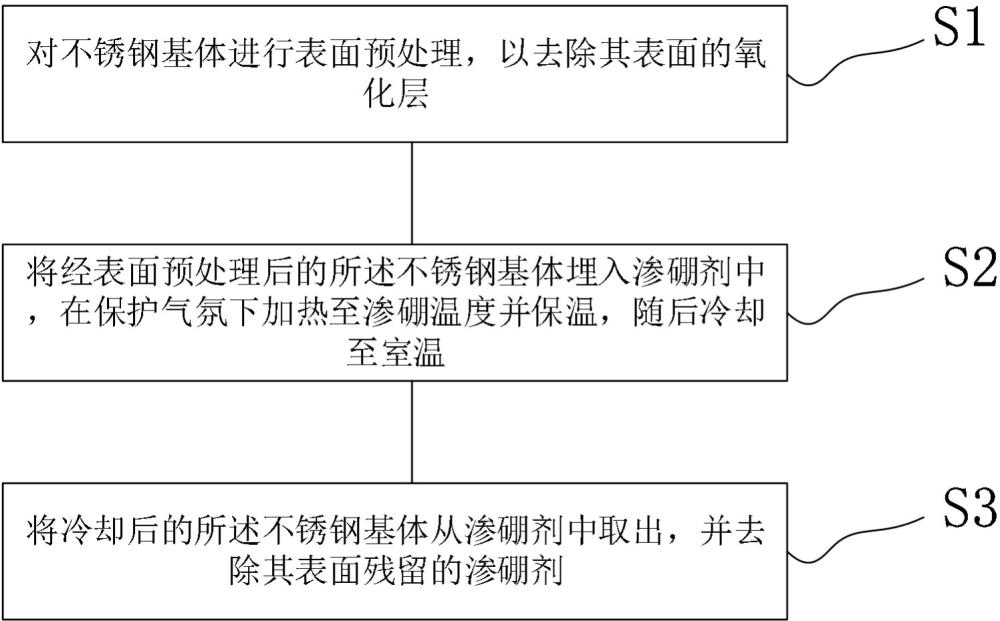
3、本申请提供一种不锈钢表面耐高温熔盐腐蚀渗硼层的制备方法,包括以下步骤:
4、对不锈钢基体进行表面预处理,以去除其表面的氧化层;
5、将经表面预处理后的所述不锈钢基体埋入渗硼剂中,在保护气氛下加热至渗硼温度并保温,随后冷却至室温;
6、将冷却后的所述不锈钢基体从渗硼剂中取出,并去除其表面残留的渗硼剂。
7、可选地,所述不锈钢基体为316l不锈钢。
8、可选地,所述保护气氛为氩气,且在加热前对所述不锈钢基体及渗硼剂所处的气氛环境进行抽真空处理。
9、可选地,所述渗硼剂在使用前经混合及干燥处理。
10、一种不锈钢制品,所述不锈钢制品的表面具有由上述方法制备的渗硼层。
11、可选地,所述渗硼层的厚度为30μm。
12、可选地,所述不锈钢制品在温度t2为700℃的条件下,于mgcl2-kcl-nacl熔盐中腐蚀时间t2为400h后,所述渗硼层的腐蚀深度d满足d≤28.6μm;
13、其中,所述mgcl2-kcl-nacl熔盐中各组分的质量百分含量分别为:mgcl255wt%、kcl20.5wt%、nacl24.5wt%,所述wt%表示各组分的质量占总熔盐质量的百分比,所述d表示腐蚀深度且单位为μm,所述t2表示腐蚀温度且单位为℃,所述t2表示腐蚀时间且单位为h。
14、可选地,所述mgcl2-kcl-nacl熔盐为未化学纯化的熔盐。
15、可选地,所述不锈钢制品在所述熔盐的蒸汽环境下腐蚀后,其表面的所述渗硼层无腐蚀孔隙且保持致密,且所述不锈钢制品的基体在邻近所述渗硼层的区域内未出现因腐蚀导致的铬元素质量百分含量低于基体本征含量的贫化现象。
16、可选地,所述不锈钢制品为用于高温熔盐环境的管道、阀门或储罐。
17、与现有技术相比,本申请具有以下有益效果:
18、本发明提出一种不锈钢表面耐高温熔盐腐蚀渗硼层的制备方法及不锈钢制品,本发明的制备方法工艺步骤简洁,仅需对不锈钢基体进行常规的表面预处理后直接进行包埋渗硼处理,无需复杂的凝胶配置、磁控溅射、真空退火或堆焊热输入控制等苛刻步骤,工艺流程大幅简化,操作难度低,对设备要求低,具有良好的工艺经济性和可推广性;本发明的方法在不锈钢表面形成的渗硼层致密均匀且与基体结合良好,经700℃的mgcl2-kcl-nacl(55wt%-20.5wt%-24.5wt%)熔盐腐蚀400h后,渗硼样品的腐蚀深度仅为28.6μm,远低于未处理基体的134μm,腐蚀深度降低至基体样品的约五分之一,耐蚀性能提升极为显著,同时本发明的方法对高温氯化物熔盐蒸汽腐蚀同样具有优良的防护效果,渗硼层在蒸汽腐蚀后无腐蚀孔隙且保持致密,有效抑制了基体的脱铬贫化现象,解决了现有技术中不锈钢在高温氯化物熔盐及蒸汽环境下耐腐蚀能力不足的问题;此外,本发明方法中所用渗硼剂原料来源广泛、成本低廉,对工件形状要求小,渗硼后渗剂残留易于去除,具有显著的经济性和实用性,可广泛应用于聚光太阳能发电系统、高温熔盐储能系统等领域的管道、阀门及储罐等不锈钢部件的表面防护。
1.一种不锈钢表面耐高温熔盐腐蚀渗硼层的制备方法,其特征在于,包括以下步骤:
2.根据权利要求1所述的方法,其特征在于,所述不锈钢基体为316l不锈钢。
3.根据权利要求1所述的方法,其特征在于,所述保护气氛为氩气,且在加热前对所述不锈钢基体及渗硼剂所处的气氛环境进行抽真空处理。
4.根据权利要求1所述的方法,其特征在于,所述渗硼剂在使用前经混合及干燥处理。
5.一种不锈钢制品,其特征在于,所述不锈钢制品的表面具有由权利要求1至4任一项所述方法制备的渗硼层。
6.根据权利要求5所述的不锈钢制品,其特征在于,所述渗硼层的厚度为30μm。
7.根据权利要求5所述的不锈钢制品,其特征在于,所述不锈钢制品在温度t2为700℃的条件下,于mgcl2-kcl-nacl熔盐中腐蚀时间t2为400h后,所述渗硼层的腐蚀深度d满足d≤28.6μm;
8.根据权利要求7所述的不锈钢制品,其特征在于,所述mgcl2-kcl-nacl熔盐为未化学纯化的熔盐。
9.根据权利要求7所述的不锈钢制品,其特征在于,所述不锈钢制品在所述熔盐的蒸汽环境下腐蚀后,其表面的所述渗硼层无腐蚀孔隙且保持致密,且所述不锈钢制品的基体在邻近所述渗硼层的区域内未出现因腐蚀导致的铬元素质量百分含量低于基体本征含量的贫化现象。
10.根据权利要求5所述的不锈钢制品,其特征在于,所述不锈钢制品为用于高温熔盐环境的管道、阀门或储罐。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com