
一种抗液态金属脆性的镀锌高强钢及制备方法和应用与流程
本申请涉及材料加工,尤其涉及一种抗液态金属脆性的镀锌高强钢及制备方法和应用。
背景技术:
1、为满足汽车轻量化需求,高强钢已成为车身关键部件的首选材料。在高强钢钢板表面施加镀锌层,可利用锌的阳极保护作用防止高强钢基体腐蚀,从而显著提升高强钢的耐蚀性能。在后续的车身装配制造中,电阻点焊是实现车身部件连接的主要工艺。
2、然而,在电阻点焊过程中,焊点中心温度极高,而锌及锌合金镀层的熔点相对较低。高温会导致锌及锌合金镀层熔化,熔融的锌在焊接应力作用下易沿高强钢晶界渗透。同时,晶界本身对液态金属存在毛细吸附效应,该毛细吸附效应进一步加剧了液态锌的渗入,严重削弱晶界结合力,最终诱发被称为液态金属致脆(lme)的裂纹。此外,点焊过程伴随复杂的拉压应力循环,该拉压应力循环产生的交变应力会持续促进lme裂纹的萌生与扩展。lme裂纹成为影响镀锌高强钢焊接可靠性的突出技术难题。
3、针对上述问题,现有技术提出了一些解决方案。例如,一种方法尝试通过精确控制焊接工艺参数,如采用特定电流模式来改变焊点区域成分,以提高局部熔点、抑制裂纹。但这种工艺对电流控制要求极为苛刻,实施难度大,且可能影响焊点区域的耐腐蚀性。另一种技术则从镀层成分入手,开发富铝锌基镀层,以期在热成形过程中形成保护层。但较高的铝含量会降低镀层熔点,增加点焊时液态金属的含量,反而可能加剧液态金属致脆风险,并损害焊接性能。
技术实现思路
1、本申请提供了一种抗液态金属脆性的镀锌高强钢及制备方法和应用,以解决如下技术问题:如何抑制镀锌高强钢在电阻点焊过程中因锌层熔化而引发的液态金属致脆裂纹。
2、第一方面,本申请实施例提供了一种抗液态金属脆性的镀锌高强钢,以质量分数计,所述镀锌高强钢的化学成分为:c:0.05%~0.60%,al:0.08%~3.00%,si:0.10%~1.75%,mn:1.0%~5.0%,cr:0.20%~1.65%,nb:0.01%~1.05%,p≤0.02%,s≤0.007%,n≤0.006%,cu:0.01%~0.06%,b:0.001%~0.003%,其余为fe及不可避免的杂质;
3、其中,所述al与所述si的质量分数比值为0.9~4.0。
4、可选的,以质量分数计,所述c的质量分数为0.05%~0.40%,所述al的质量分数为0.40%~2.30%,所述si的质量分数为0.20%~1.25%。
5、可选的,所述al与所述si的质量分数比值为2.0~4.0。
6、可选的,以体积分数计,所述镀锌高强钢的显微组织包括铁素体:10%~45%,马氏体:40%~70%,残余奥氏体:3%~12%。
7、可选的,所述镀锌高强钢表面具有热镀锌层,所述热镀锌层与钢基体之间具有fe-zn合金化层。
8、可选的,所述镀锌高强钢满足如下至少一种性能:抗拉强度≥980mpa,屈服强度≥700mpa,断后伸长率a80≥12%。
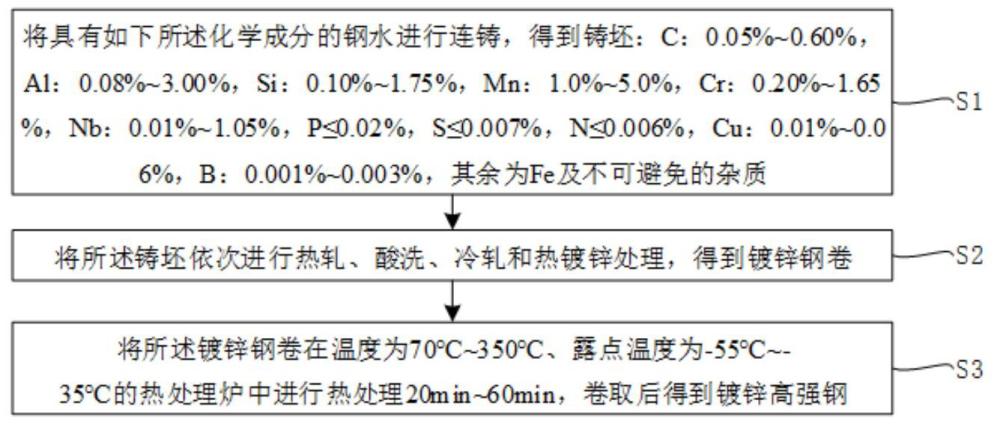
9、第二方面,本申请实施例提供了一种第一方面中所述的镀锌高强钢的制备方法,所述方法包括:
10、将具有如下所述化学成分的钢水进行连铸,得到铸坯:c:0.05%~0.60%,al:0.08%~3.00%,si:0.10%~1.75%,mn:1.0%~5.0%,cr:0.20%~1.65%,nb:0.01%~1.05%,p≤0.02%,s≤0.007%,n≤0.006%,cu:0.01%~0.06%,b:0.001%~0.003%,其余为fe及不可避免的杂质;
11、将所述铸坯依次进行热轧、酸洗、冷轧和热镀锌处理,得到镀锌钢卷;
12、将所述镀锌钢卷在温度为70℃~350℃、露点温度为-55℃~-35℃的热处理炉中进行热处理20min~60min,卷取后得到镀锌高强钢。
13、可选的,所述热镀锌处理的镀液温度为440℃~470℃,镀液中al的质量分数为0.005%~0.35%。
14、第三方面,本申请实施例提供了一种第一方面中所述的镀锌高强钢的应用,所述镀锌高强钢用于汽车车身结构件的电阻点焊连接。
15、可选的,所述电阻点焊的焊接电流为8ka~12ka,焊接时间为200ms~400ms,电极压力为3kn~5kn。
16、本申请实施例提供的上述技术方案与现有技术相比具有如下优点:
17、本申请实施例提供了一种抗液态金属脆性的镀锌高强钢及制备方法和应用,以质量分数计,所述镀锌高强钢的化学成分为:c:0.05%~0.60%,al:0.08%~3.00%,si:0.10%~1.75%,mn:1.0%~5.0%,cr:0.20%~1.65%,nb:0.01%~1.05%,p≤0.02%,s≤0.007%,n≤0.006%,cu:0.01%~0.06%,b:0.001%~0.003%,其余为fe及不可避免的杂质;其中,所述al与所述si的质量分数比值为0.9~4.0。通过对al元素和si元素的质量分数以及al与si的质量配比进行协同调控,并将al与si质量分数的比值精确控制在0.9~4.0的范围内,可以从材料本质上构建抵抗液态金属致脆(lme)的多重防线。提高al的质量分数会增强铝元素在原子尺度上的排锌能力:铝原子能够更有效地阻碍液态锌在焊接高温下向钢基体晶界的渗透与扩散,从而从源头上减少液态金属入侵的驱动力。同时,适度降低si的质量分数有助于减少镀锌高强钢表面在退火和镀锌过程中形成的硅氧化物,进而获得更均匀、致密且附着力更强的锌镀层,削弱因镀层质量不佳而诱发裂纹的起点。此外,优化的al与si质量配比还能通过al与si元素间的交互作用,抑制cr和mn等合金元素向晶界的过度偏聚与扩散,有效降低脆性内氧化物的生成倾向。较高的al质量分数亦有助于调控镀锌高强钢的相变过程,减少最终微观组织中对液态锌脆化尤为敏感的残余奥氏体含量以及残余奥氏体在晶界的分布。上述多重机制共同作用,旨在全面提升镀锌高强钢在电阻点焊恶劣热-力耦合环境下的固有抗力。
18、综上,通过系统性地设计并限定关键元素al与si的绝对质量分数及相对比例,同步实现了对锌层浸润行为、镀层界面质量、晶界化学成分与微观组织结构的综合优化。从根本上改变了镀锌高强钢与熔融锌之间的相互作用,显著抑制了液态锌沿晶界的渗透与脆化过程。在不损害镀锌高强钢基本强度的前提下,该成分设计有效解决了镀锌高强钢在电阻点焊中因锌层熔化而引发的液态金属致脆裂纹难题,为汽车轻量化制造提供了兼具高强度与高焊接可靠性的材料解决方案。
1.一种抗液态金属脆性的镀锌高强钢,其特征在于,以质量分数计,所述镀锌高强钢的化学成分为:c:0.05%~0.60%,al:0.08%~3.00%,si:0.10%~1.75%,mn:1.0%~5.0%,cr:0.20%~1.65%,nb:0.01%~1.05%,p≤0.02%,s≤0.007%,n≤0.006%,cu:0.01%~0.06%,b:0.001%~0.003%,其余为fe及不可避免的杂质;
2.根据权利要求1所述的镀锌高强钢,其特征在于,以质量分数计,所述c的质量分数为0.05%~0.40%,所述al的质量分数为0.40%~2.30%,所述si的质量分数为0.20%~1.25%。
3.根据权利要求1或2所述的镀锌高强钢,其特征在于,所述al与所述si的质量分数比值为2.0~4.0。
4.根据权利要求1所述的镀锌高强钢,其特征在于,以体积分数计,所述镀锌高强钢的显微组织包括:铁素体:10%~45%,马氏体:40%~70%,残余奥氏体:3%~12%。
5.根据权利要求1所述的镀锌高强钢,其特征在于,所述镀锌高强钢表面具有热镀锌层,所述热镀锌层与钢基体之间具有fe-zn合金化层。
6.根据权利要求1所述的镀锌高强钢,其特征在于,所述镀锌高强钢满足如下至少一种性能:抗拉强度≥980mpa,屈服强度≥700mpa,断后伸长率a80≥12%。
7.一种权利要求1~6中任意一项所述的镀锌高强钢的制备方法,其特征在于,所述方法包括:
8.根据权利要求7所述的方法,其特征在于,所述热镀锌处理的镀液温度为440℃~470℃,镀液中al的质量分数为0.005%~0.35%。
9.一种权利要求1~5中任意一项所述的镀锌高强钢的应用,其特征在于,所述镀锌高强钢用于汽车车身结构件的电阻点焊连接。
10.根据权利要求9所述的应用,其特征在于,所述电阻点焊的焊接电流为8ka~12ka,焊接时间为200ms~400ms,电极压力为3kn~5kn。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com