
一种背板的回收再利用方法与流程
本技术属于半导体材料制备,涉及一种背板的回收再利用方法。
背景技术:
1、真空溅镀是由电子在电场的作用下加速飞向基片的过程中与氩原子发生碰撞,电离出大量的氩离子和电子,电子飞向基片,氩离子在电场的作用下加速轰击靶材组件,溅射出大量的靶材原子,呈中性的靶材原子(或分子)沉积在基片上成膜,而最终达到在基片表面形成膜层的目的。其中,靶材组件是由符合溅射性能的靶坯、与靶坯结合的背板构成。氩离子轰击的是靶材组件中的靶材,背板在靶材组件中起支撑作用,并具有传导热量的功效。
2、靶材组件由于溅射原理、方式等原因,使用率较低,报废靶材组件中仍有大量价格昂贵的高纯金属。现有技术中通常采用油压机压裂、磨床摩擦或化学酸碱溶解法分离背板与靶坯。或利用靶坯与背板材料物理性能的差异进行分离,如cn111748693a公开一种溅射靶材回收处理装置及方法,通过加热使背板熔化实现分离。其问题在于仅仅提供了靶坯和背板的分离方法,而对于后续如何实现再利用没有给出明确的方案。
3、cn121046793a公开一种回收钌残靶制备钌靶材的方法,包括将钌残靶与对应的背板进行解绑操作,以使钌残靶与背板分离;进而在钌残靶完成焊接层金属清除的情况下,将钌残靶切割成块状;并将块状钌残靶焊接成钌电极棒;进一步将钌电极棒熔炼成钌锭;并将钌锭切割成钌靶坯;最后对钌靶坯进行热压成型操作,以得到钌靶材。其问题在于仅关注靶坯自身的回收,对同样具有高附加值的背板金属缺乏成型再利用手段,通常是作为降级废料处理,经济性差。
4、综上,行业内针对靶材组件的回收主要集中在靶坯与背板的分离以及靶坯的再利用上,而对背板的高价值再利用存在明显不足。因此,提供一种背板的回收再利用方法是本领域亟需解决的问题之一。
技术实现思路
1、本技术的目的在于提供一种背板的回收再利用方法,通过气雾化制粉与热等静压相结合的工艺,将背板成型的同时与新制靶坯也能形成牢固结合,且制得的背板电导率与常规熔炼工艺制得的新背板相同,省去了背板单独的塑性加工及热处理等步骤,实现待回收背板材料重复使用,极大提升材料利用率,显著降低了能耗与制造周期。
2、为达到此申请目的,本技术采用以下技术方案:
3、本技术提供了一种背板的回收再利用方法,所述回收再利用方法包括:
4、将待回收背板进行气雾化制粉,得到粉料;
5、将新制靶坯与所述粉料依次进行包套装配、脱气和热等静压,得到靶材组件。
6、本技术提供的回收再利用方法,通过气雾化制粉与热等静压相结合的工艺,将背板成型的同时与新制靶坯也能形成牢固结合,且制得的背板电导率与常规熔炼工艺制得的新背板相同,省去了背板单独的塑性加工及热处理等步骤,实现待回收背板材料重复使用,极大提升材料利用率,显著降低了能耗与制造周期。
7、本技术通过气雾化制粉使待回收背板重新具备优异的成型性能;通过热等静压实现背板粉料的烧结成型与界面扩散焊同步完成,背板材料利用率与经济价值大幅提升。
8、在一些实施方式中,所述气雾化制粉前还包括:
9、分离待回收靶材组件,得到待回收背板和待回收靶坯;
10、将所述待回收背板依次进行切割、清洗和烘干。
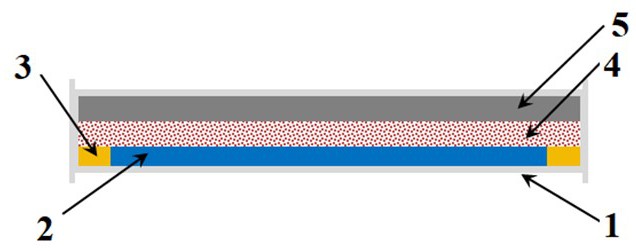
11、在一些实施方式中,分离的方式包括加压或车削等。
12、在一些实施方式中,所述气雾化制粉包括:在真空或惰性气体条件下将待回收背板进行加热熔化,形成金属液流或合金液流,而后利用高压惰性气体将金属液流或合金液流进行雾化。
13、在一些实施方式中,所述惰性气体包括氩气和/或氮气。
14、在一些实施方式中,所述加热熔化的温度高于待回收背板材料液相线,且二者差值为100℃-300℃,例如120℃、140℃、150℃、160℃、180℃、200℃、220℃、240℃、250℃、260℃或280℃等。
15、在一些实施方式中,所述高压惰性气体的压力为3mpa-6mpa,例如可以是3.2mpa、3.4mpa、3.5mpa、3.6mpa、3.8mpa、4mpa、4.2mpa、4.4mpa、4.5mpa、4.6mpa、4.8mpa、5mpa、5.2mpa、5.4mpa、5.5mpa、5.6mpa或5.8mpa等。
16、本技术通过将高压惰性气体的压力控制3mpa-6mpa范围内,兼具高破碎效率与粉末质量,该压力区间足以提供充分的动能将金属液流或合金液流有效击碎为目标粒度范围的球形粉末。若压力过高,粉料的粒径过细,氧化风险增大;若压力过低,粉料的粒径偏粗、球形度差。
17、在一些实施方式中,所述粉料的粒径为45μm-150μm,例如50μm、60μm、70μm、80μm、90μm、100μm、110μm、120μm、130μm或140μm等。
18、在一些实施方式中,所述包套装配包括:按新制靶坯及圆环、粉料、隔离层、垫块的次序排列依次放入包套中;
19、所述圆环用于确保粉料装填在同一平面上。
20、通过与新制靶坯同轴放置圆环,以保证粉料装填在同一平面上,后续热等静压中保证收缩的均匀性。
21、在一些实施方式中,在包套装配后还进行了夯实,提升粉体夯实密度以减少烧结时的体积收缩。
22、在一些实施方式中,所述圆环与所述新制靶坯同轴放置,且二者高度相同。
23、在一些实施方式中,所述圆环的外径与所述粉料的装填直径相同。
24、在一些实施方式中,所述垫块的厚度为10mm-20mm,例如11mm、12mm、13mm、14mm、15mm、16mm、17mm、18mm或19mm等。
25、在一些实施方式中,所述垫块的横截面与粉料装填的横截面尺寸相同
26、在一些实施方式中,所述包套与所述垫块的材质均为低碳钢或不锈钢。
27、本技术通过控制垫块的厚度范围,结合选用刚性材料,以保证粉料在厚度方向上收缩的均匀性。
28、在一些实施方式中,所述圆环与所述粉料为同一材质。
29、在一些实施方式中,所述隔离层的材质包括石墨纸和/或高温棉。
30、通过隔离层将垫块与粉料隔开,避免粘连。
31、在一些实施方式中,所述脱气的温度为300℃-700℃,例如350℃、400℃、450℃、500℃、550℃、600℃或650℃等。
32、在一些实施方式中,所述脱气的时间>2h,例如可以是2.2h、2.5h、2.8h、3h、3.2h、3.5h、3.8h或4h等。
33、在一些实施方式中,所述热等静压的压力为100mpa-150mpa,例如可以是105mpa、110mpa、115mpa、120mpa、125mpa、130mpa、135mpa、140mpa或145mpa等。
34、在一些实施方式中,所述热等静压的温度为待回收背板材料固相线的0.4倍-0.8倍,例如可以是0.5倍、0.6倍或0.7倍等。
35、本技术中热等静压的温度依据不同背板材质的固相线来确定。需控制热等静压的温度范围。若温度过高,不仅对设备产生较大安全隐患,同时背板材料还存在过烧的情况;若温度过低,背板材料无法致密,材料内部孔隙较大,导致靶坯与背板的结合率下降。
36、在一些实施方式中,所述靶材组件中新制靶坯与背板的焊接结合率>99%,例如可以是99.1%、99.2%、99.3%、99.4%、99.5%、99.6%、99.7%或99.8%等。
37、本技术所述的数值范围不仅包括上述列举的点值,还包括没有列举出的上述数值范围之间的任意的点值,限于篇幅及出于简明的考虑,本技术不再穷尽列举所述范围包括的具体点值。
38、相对于现有技术,本技术具有以下有益效果:
39、(1)本技术提供的回收再利用方法,通过气雾化制粉与热等静压相结合的工艺,将背板成型的同时与新制靶坯也能形成牢固结合,所得靶材组件中新制靶坯与背板的焊接结合率>99%,且制得的背板电导率与常规熔炼工艺制得的新背板相同。
40、(2)本技术提供的回收再利用方法,通过对包套装配过程进行特殊设计,为热等静压高质量烧结提供工艺基础。
41、(3)本技术提供的回收再利用方法,无需进行塑性加工及热处理等步骤,便实现待回收背板材料重复使用,极大提升材料利用率,显著降低了能耗与制造周期,易实现规模化生产。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com