
油田钻具用高疲劳寿命合金钢棒材及其制备方法与流程
本发明属于棒材合金钢,涉及油田钻具用高疲劳寿命合金钢棒材及其制备方法。
背景技术:
1、氢脆是钢材在含氢环境下因氢原子侵入材料内部而导致失效的一种典型现象,这种现象对钢材的疲劳寿命具有极大的负面影响。氢脆的发生通常与外部氢的渗入以及工艺过程中引入的氢有关。外部环境中的氢主要来源于腐蚀介质和高压氢气环境。例如,在油田钻具、化工设备和海洋工程中,钢材长期暴露于酸性或含氢气体的环境中,氢原子渗入钢材表面,并扩散至内部。氢脆对钢材疲劳寿命的负面影响主要体现在两个方面。一方面,氢原子容易在缺陷部位聚集,导致裂纹更容易在循环载荷下形核,显著缩短裂纹的萌生周期。另一方面,裂纹一旦形成,氢的富集会降低裂纹尖端区域的韧性,减少裂纹扩展阻力,使裂纹扩展速率加快,这种裂纹的快速扩展直接导致疲劳寿命大幅缩短。
技术实现思路
1、针对现有技术存在的不足,本发明的目的在于提供油田钻具用高疲劳寿命合金钢棒材及其制备方法。在电弧炉熔炼中,利用氧枪吹氧和添加石灰、萤石形成泡沫渣,有效去除了钢液中的杂质,并通过调控渣层厚度优化了热交换和脱硫过程;随后将钢水转移至真空感应熔炼炉,在极低真空度和氩气保护条件下依次喂入钯丝和镧丝,钯通过氢陷阱机制捕获扩散氢,镧通过夹杂变性显著改善夹杂物形态及分布。结合电磁搅拌和轻压下工艺,确保了成品连铸件的组织均匀性。通过后续锻造、轧制及正火与回火的热处理工艺,从而满足实际生产的需要。
2、为达此目的,本发明采用以下技术方案:
3、第一方面,本发明提供了油田钻具用高疲劳寿命合金钢棒材的制备方法,所述制备方法包括:
4、s1,将钢料投入电弧炉,并使用氧枪吹氧,添加石灰和萤石形成泡沫渣,得到钢水,将钢水转移至真空感应熔炼炉,抽真空保持并在氩气环境下依次进行喂入pd丝与喂入la丝,喂丝后软吹氩气,开启结晶器电磁搅拌,实施轻压下工艺,浇注得到连铸件;
5、s2,对连铸件依次进行锻造、轧制、正火与回火,得到油田钻具用高疲劳寿命合金钢棒材。
6、具体包括:
7、s1,将钢料投入电弧炉,保持炉内温度上升至第一温度,并使用氧枪吹氧,添加石灰和萤石形成泡沫渣,渣层厚度控制在10-15cm,得到钢水,将钢水转移至真空感应熔炼炉,抽真空保持并在氩气环境下依次进行喂入pd丝与喂入la丝,喂丝后软吹氩气,开启结晶器电磁搅拌,实施轻压下工艺,浇注得到连铸件;
8、s2,对连铸件依次进行锻造、轧制、正火与回火,得到油田钻具用高疲劳寿命合金钢棒材。
9、将钢料置于电弧炉中,通过电弧加热使炉内温度迅速升高,达到熔化钢料所需的高温区间。在此过程中,氧枪的引入不仅提供了必要的氧化剂,还通过与钢液中的碳、磷、硫等杂质元素发生氧化反应,实现脱碳、脱磷及脱硫的初步精炼。石灰与萤石的添加进一步增强了冶炼过程中的渣金反应。石灰通过与硫和磷的氧化产物生成高熔点且粘稠的复合渣相,从而固定杂质并使其从钢液中分离,而萤石的加入则起到降低炉渣粘度、改善渣金界面反应动力学的作用。这些反应形成了均匀覆盖于钢液表面的泡沫渣层,该渣层不仅隔绝了钢液与空气的直接接触,减少了二次氧化,还有效捕获了钢液中尚未浮出的夹杂物。在电弧炉初步冶炼完成后,钢液被转移至真空感应熔炼炉,通过实施精炼操作进一步提升钢液的纯净度和成分均匀性。在该阶段,通过抽真空使钢液中的溶解气体的逸出速率大幅提高,此外,真空环境还降低了氧的分压,结合钢液中的还原剂反应进一步减少残余氧含量,确保后续添加的钯和镧能够以高效、稳定的方式与钢液发生作用。
10、在真空感应熔炼的低氧环境下,通过喂丝工艺依次向钢液中加入钯和镧。钯丝的加入基于其在钢基体中形成“氢陷阱”的独特作用。钯原子通过溶解于钢基体的晶格中,在晶格间隙中提供高效的钉扎位点,捕获扩散性氢原子并降低其迁移能力,降低了扩散氢在钢材中的浓度梯度,从而抑制了氢在高应力区域(如裂纹尖端)的聚集,减少了氢致裂纹的萌生风险。随后喂入的镧丝则主要通过与钢液中的残余氧和硫发生反应,生成稀土氧化物和硫化物夹杂。这些la基夹杂物呈现出球状或细小弥散分布形态,显著优化了钢液中的夹杂物形态,从而减少了尖锐夹杂在疲劳载荷下诱发裂纹的风险。此外,la基夹杂物还因其高表面能特性,能够进一步吸附扩散氢,从而协同钯的作用增强钢材的抗氢脆能力。喂丝完成后,通过软吹氩气操作对钢液进行搅拌,以强化钯和镧在钢液中的分布均匀性。氩气其流动性和搅拌作用有助于提高钢液的化学均匀性,并促进夹杂物的上浮与分离,进一步提升钢液的纯净度。在钢液准备完成后,转入结晶器进行浇注。此过程中,结晶器中的电磁搅拌通过电磁力驱动钢液流动,抑制了钢液在凝固过程中的宏观偏析及液相分离现象。同时,实施轻压下工艺,通过对铸坯施加轻微的压缩变形,以减少中心缩孔和改善铸坯内部的致密性,确保了最终连铸件的成分均匀性和组织致密性,为后续的锻造和热处理提供了优质的坯料基础。
11、在初锻阶段,钢坯加热到奥氏体稳定存在的高温区间,此时钢材中的铁素体完全转变为奥氏体组织。由于奥氏体具有较高的可塑性和低的流动应力,能够在锻造应力作用下充分变形。在变形过程中,铸态粗大的晶粒被破碎,钢材的内部孔洞、偏析等铸造缺陷通过塑性变形得以密实化。同时,锻造过程中产生的大量位错和晶界为后续热处理提供了有利的微观结构基础。终锻阶段通过控制较低的温度避免晶粒不必要的长大,同时确保材料内部应力分布均匀,防止因冷却不均导致的组织应力集中。轧制阶段进一步细化了钢材的组织,并在较小变形量下稳定了材料的内部结构。在轧制过程中,奥氏体晶粒沿轧制方向被延展拉长,形成了优异的纤维状组织,有助于提高钢材的抗疲劳性能。同时,轧制过程中的多道次变形使材料的晶界数量显著增加,晶界作为氢的扩散障碍,进一步阻止了氢在钢材中的长距离迁移和富集。此外,轧制过程中夹杂物在一定程度上被拉长和分散,这种细化和均匀化作用减少了夹杂物对疲劳裂纹的诱发作用。
12、在正火加热阶段,钢材被加热至奥氏体稳定区间,此时原有的铁素体、珠光体组织完全转变为均匀的奥氏体组织。随后,通过控制冷却速率,使奥氏体发生分解,形成细小的铁素体和珠光体组织。正火后的组织细化显著提高了钢材的韧性和强度,镧基夹杂物在正火过程中因其高熔点而保持稳定的弥散分布,并通过界面效应进一步细化周围的基体组织,减少了疲劳裂纹的萌生概率。回火工艺通过在适当的温度下保持并缓慢冷却,使钢材的内应力得到释放,并使组织结构进一步优化。在回火过程中,正火残余的铁素体和珠光体组织发生应力松弛,同时析出更加稳定的碳化物相。钯在回火阶段通过其对氢的高亲和性有效钉扎氢原子,使其在基体中的迁移受到抑制。回火后的组织以回火屈氏体或细小珠光体为主,晶界进一步稳定化,显微组织的均匀性显著增强,提高了钢材的抗疲劳性能。
13、作为本发明的一种优选的技术方案,s1中,所述第一温度为1600-1650℃,例如可以是1600℃、1605℃、1610℃、1615℃、1620℃、1625℃、1630℃、1635℃、1640℃、1645℃或1650℃,但并不仅限于所列举的数值,该数值范围内其他未列举的数值同样适用。
14、在一些可选的实例中,所述氧枪吹氧的时间为20-30min,例如可以是20min、21min、22min、23min、24min、25min、26min、27min、28min、29min或30min,但并不仅限于所列举的数值,该数值范围内其他未列举的数值同样适用。
15、在一些可选的实例中,所述氧枪吹氧的流量为300-400nm3/h,例如可以是300 nm3/h、310 nm3/h、320 nm3/h、330 nm3/h、340 nm3/h、350 nm3/h、360 nm3/h、370 nm3/h、380 nm3/h、390 nm3/h或400 nm3/h,但并不仅限于所列举的数值,该数值范围内其他未列举的数值同样适用。
16、在一些可选的实例中,所述渣层厚度控制在10-15cm,例如可以是10.0cm、10.5cm、11.0cm、11.5cm、12.0cm、12.5cm、13.0cm、13.5cm、14.0cm、14.5cm或15.0cm,但并不仅限于所列举的数值,该数值范围内其他未列举的数值同样适用。
17、在一些可选的实例中,所述真空感应熔炼炉的真空度为≤0.08pa。
18、在一些可选的实例中,所述喂入pd丝的喂入速度为10-12m/min,例如可以是10.0m/min、10.2m/min、10.4m/min、10.6m/min、10.8m/min、11.0m/min、11.2m/min、11.4m/min、11.6m/min、11.8m/min或12.0m/min,pd丝的直径为1.0-1.2mm,例如可以是1.00mm、1.02mm、1.04mm、1.06mm、1.08mm、1.10mm、1.12mm、1.14mm、1.16mm、1.18mm或1.20mm,但并不仅限于所列举的数值,该数值范围内其他未列举的数值同样适用。
19、在一些可选的实例中,所述喂入la丝的喂入速度为10-12m/min,例如可以是10.0m/min、10.2m/min、10.4m/min、10.6m/min、10.8m/min、11.0m/min、11.2m/min、11.4m/min、11.6m/min、11.8m/min或12.0m/min,la丝的直径为1.0-1.2mm,例如可以是1.00mm、1.02mm、1.04mm、1.06mm、1.08mm、1.10mm、1.12mm、1.14mm、1.16mm、1.18mm或1.20mm,但并不仅限于所列举的数值,该数值范围内其他未列举的数值同样适用。
20、在一些可选的实例中,所述软吹氩气的时间≥15min,氩气的流量为13-15l/min,例如可以是13.0l/min、13.2l/min、13.4l/min、13.6l/min、13.8l/min、14.0l/min、14.2l/min、14.4l/min、14.6l/min、14.8l/min或15.0l/min,但并不仅限于所列举的数值,该数值范围内其他未列举的数值同样适用。
21、在一些可选的实例中,所述结晶器电磁搅拌的电流为280-300a,例如可以是280a、282a、284a、286a、288a、290a、292a、294a、296a、298a或300a,频率为2hz,但并不仅限于所列举的数值,该数值范围内其他未列举的数值同样适用。
22、在一些可选的实例中,所述轻压下工艺的总压下量为4mm/m。
23、在一些可选的实例中,所述浇注的温度为1530-1560℃,例如可以是1530℃、1533℃、1536℃、1539℃、1542℃、1545℃、1548℃、1551℃、1554℃、1557℃或1560℃,但并不仅限于所列举的数值,该数值范围内其他未列举的数值同样适用。
24、作为本发明的一种优选的技术方案,s2中,所述锻造的初锻温度为1150-1200℃,例如可以是1150℃、1155℃、1160℃、1165℃、1170℃、1175℃、1180℃、1185℃、1190℃、1195℃或1200℃,终锻温度为850-900℃,例如可以是850℃、855℃、860℃、865℃、870℃、875℃、880℃、885℃、890℃、895℃或900℃,总变形量≥4倍,单次压缩比≤30%,但并不仅限于所列举的数值,该数值范围内其他未列举的数值同样适用。
25、在一些可选的实例中,所述轧制的开轧温度为1100-1150℃,例如可以是1100℃、1105℃、1110℃、1115℃、1120℃、1125℃、1130℃、1135℃、1140℃、1145℃或1150℃,终轧温度为800~850℃,例如可以是800℃、805℃、810℃、815℃、820℃、825℃、830℃、835℃、840℃、845℃或850℃,轧制每道次压下量≤20%,轧制规格为φ80-100mm,例如可以是80mm、82mm、84mm、86mm、88mm、90mm、92mm、94mm、96mm、98mm或100mm,轧制完成后埋沙冷却,但并不仅限于所列举的数值,该数值范围内其他未列举的数值同样适用。
26、在一些可选的实例中,所述正火的温度为880-900℃,例如可以是880℃、882℃、884℃、886℃、888℃、890℃、892℃、894℃、896℃、898℃或900℃,升温速率为10-15℃/min,例如可以是10.0℃/min、10.5℃/min、11.0℃/min、11.5℃/min、12.0℃/min、12.5℃/min、13.0℃/min、13.5℃/min、14.0℃/min、14.5℃/min或15.0℃/min,保温时间为90-100min,例如可以是90min、91min、92min、93min、94min、95min、96min、97min、98min、99min或100min,出炉后风冷至室温,但并不仅限于所列举的数值,该数值范围内其他未列举的数值同样适用。
27、在一些可选的实例中,所述回火的温度为540-560℃,例如可以是540℃、542℃、544℃、546℃、548℃、550℃、552℃、554℃、556℃、558℃或560℃,升温速率为10-15℃/min,例如可以是10.0℃/min、10.5℃/min、11.0℃/min、11.5℃/min、12.0℃/min、12.5℃/min、13.0℃/min、13.5℃/min、14.0℃/min、14.5℃/min或15.0℃/min,保温时间为2-3h,例如可以是2.0h、2.1h、2.2h、2.3h、2.4h、2.5h、2.6h、2.7h、2.8h、2.9h或3.0h,出炉后空冷至室温,但并不仅限于所列举的数值,该数值范围内其他未列举的数值同样适用。
28、第二方面,本发明提供了采用第一方面所述制备方法制备得到的油田钻具用高疲劳寿命合金钢棒材。化学成分含量按质量百分比计为:c:0.20~0.75%,si:0.10~0.60%,mn:0.10~0.85%,cr:0.80~1.90%,pd:0.01~0.02%,la:0.005~0.015%,s:≤0.002%,p≤0.008%,nb:0.01~0.08%,mo:0.10~0.80%,v:0.02~0.20%,w:0.10~1.00%,al≤0.05%,ca:0.002~0.006%,ti≤0.003%,o≤0.0010%,as≤0.04%,sn≤0.03%,sb≤0.005%,pb≤0.002%,余量为fe及不可避免的杂质。
29、本发明的油田钻具用钢的化学成分设计依据如下:
30、1)c含量的确定
31、c是保证耐磨性所必要的元素,钢中的碳通过增加马氏体转变能力提高硬度和强度,进而提高耐磨性。但超过0.75%的c含量会增加精锻及热处理裂纹敏感性。本发明控制其含量为0.20~0.75%。
32、2)si含量的确定
33、si是炼钢过程中的脱氧剂,并以固溶强化形式提高钢的硬度、强度、弹性极限和屈强比。它降低c在铁素体中的扩散速度使回火时析出的碳化物不易聚集,提高钢材的抗回火软化能力。另外,si减少摩擦发热时的氧化作用和提高钢的冷变形硬化率从而提高材料的耐磨性。但是过高的si含量会降低钢材韧性。本发明控制si 含量为0.10~0.60%。
34、3)mn含量的确定
35、mn作为炼钢过程的脱氧元素,是对钢的强化有效的元素,起固溶强化作用以弥补钢中因c 含量降低而引起的强度损失。而且mn能提高钢的淬透性,改善钢的热加工性能。mn能消除s(硫)的影响:mn在钢铁冶炼中可与s形成高熔点的mns,进而削弱和消除s的不良影响。mn含量高于0.85%,会显著降低钢的韧性。本发明的mn含量控制在0.10~0.85%。
36、4)cr含量的确定
37、cr是碳化物形成元素,能够提高钢的淬透性、耐磨性和耐腐蚀性能。钢中的cr,一部分置换铁形成合金渗碳体,提高钢材的回火稳定性;一部分溶入铁素体中,产生固溶强化,提高铁素体的强度和硬度。但cr含量过高,与钢中的碳结合,容易形成大块碳化物,这种大块的碳化物会降低钢材的扭转疲劳寿命。综上分析,本发明cr含量的范围确定为0.80~1.90%。
38、5)nb含量的确定
39、nb既是一种强铁素体形成元素,又是强碳氮化物形成元素,在长时间受热时又易于形成金属化合物。为控制成本并达到预期效果,本发明nb含量的范围确定为nb:0.01~0.08%。
40、6)mo含量的确定
41、钼能使钢的晶粒细化,提高淬透性和热强性能,在高温时保持足够的强度和抗蠕变能力。钢中加入钼,能提高机械性能,还可以抑制合金钢由于回火而引起的脆性。但钼是铁素体形成元素,当钼含量较多时就易出现铁素体δ相或其它脆性相而使韧性降低。本发明将mo含量的范围确定为0.10~0.80%。
42、7)v含量的确定
43、钒的碳氮化物(如vc、vn)在高温轧制时钉扎晶界,将奥氏体晶粒尺寸控制在10~20μm(未添加时为30~50μm),细化晶粒可提升钢材韧性(冲击功提高20%~30%)钒降低相变临界冷却速率,使钻具钢在常规淬火条件下获得更均匀的贝氏体-马氏体复相组织,显著提升抗拉强度。钒的析出物可改变裂纹尖端应力场,使疲劳裂纹扩展速率(da/dn)降低30%~50%,延长钻具井下服役寿命。钒含量通常控制在0.02%~0.20%,过量(>0.3%)易形成粗大碳化物,导致韧性下降。本发明将v含量的范围确定为0.02%~0.20%。
44、8)w含量的确定
45、w元素钨提高了钢的耐回火性,碳化物十分坚硬,因而提高了钢的耐磨性还使钢具有一定的热硬性,同时提高钢在高温时的蠕变抗力。在淬火加热时,(few6)c等碳化物很难溶解,起到细化晶粒的作用,在回火过程的500~600℃范围内,主要析出钨的碳化物w2c,弥散分布在马氏体基体上,有二次硬化功能。但是因w的熔点较高,在保证高温强度的基础上尽可能的降低“夹钨”导致的应力集中,结合冶炼成本控制,本发明w含量的范围确定为0.10~1.00%。
46、9)al含量的确定
47、al是冶炼过程中的脱氧剂,除了降低钢水中的溶解氧之外,al与n形成弥散细小的氮化铝夹杂,可以细化晶粒。但al含量超过0.05%时,钢水的流动性大幅下降,增加浇铸难度。本发明al含量的范围确定为≤0.05%。
48、10)ca含量的确定
49、ca可以与s形成点状硫化物,改变长条状硫化物形貌,从而获得非常好的抗硫化氢性能,最佳的钙硫比为2~2.5。但是过多的ca含量会增加钢中点状氧化物的数量和尺寸,同时由于点状氧化物硬度高,塑性差,在钢变形时其不变形,容易在交界面处形成空隙,使钢的性能变差。本发明ca含量的范围确定为0.002~0.006%。
50、11)ti含量的确定
51、ti对钢材危害方式是以氮化钛,碳氮化钛夹杂物的形式残留于钢中。这种夹杂物坚硬、呈棱角状,严重影响材料的疲劳寿命,特别是在纯洁度显著提高,其他氧化物夹杂数量很少的情况下,含钛夹杂物的危害尤为突出。同时结合冶炼成本控制。本发明ti含量的范围确定为≤0.003%。
52、12)o含量的确定
53、氧含量代表了氧化物夹杂总量的多少,氧化物脆性夹杂限制影响成品的使用寿命,大量试验表明,氧含量的降低对提高钢材纯净度特别是降低钢种氧化物脆性夹杂物含量显著有利。同时结合冶炼成本控制。本发明氧含量的范围确定为≤0.0010%。
54、13)p、s含量的确定
55、p在钢中会严重引起凝固时的偏析,p溶于铁素体使晶粒扭曲、粗大,且增加冷脆性。同时结合冶炼成本控制。本发明p含量的范围确定为≤0.008%。s使钢产生热脆性,降低钢的延展性和韧性,抗硫化氢腐蚀钢的s元素需要严格控制,同时结合冶炼成本控制。本发明s含量的范围确定为≤0.002%。
56、14)as、sn、sb、pb含量的确定
57、as、sn、sb、pb等微量元素,均属低熔点有色金属,在钢材中存在,引起零件表面出现软点,硬度不均,因此将它们视为钢中的有害元素,同时结合冶炼成本控制。本发明这些元素含量的范围确定为as≤0.04%,sn≤0.03%,sb≤0.005%,pb≤0.002%。
58、15)pd含量的确定
59、钯是一种高效的“氢陷阱”元素,具有优异的吸氢和储氢能力,钯的晶格中可以吸附和溶解扩散性氢原子,通过钉扎氢原子,减少氢原子在钢中的迁移扩散,从而阻止氢脆裂纹的形成和扩展,钯作为贵金属,成本相对高昂,结合冶炼成本控制。本发明pd元素含量的范围确定为0.01~0.02%。
60、16)la含量的确定
61、镧作为稀土元素,具有很高的氧亲和力和硫亲和力,能够与钢中的残余氧和硫反应,生成稀土氧化物和稀土硫化物夹杂,la基夹杂物不仅能减少大尺寸夹杂对疲劳裂纹的诱发作用,还可以吸附部分扩散氢,进一步降低氢对基体的破坏作用,过量la可能形成粗大的稀土氧化物夹杂,成为新的裂纹源,反而降低钢材的综合性能。本发明la元素含量的范围确定为0.005~0.015%。
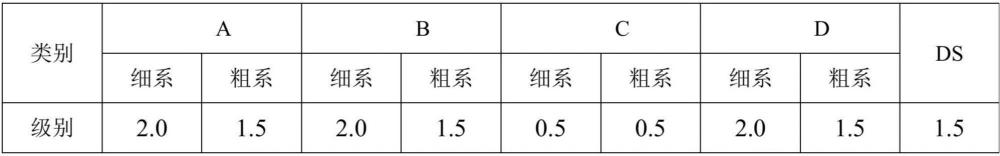
62、本发明棒材要求的非金属夹杂物要求见下表1:
63、表1 非金属夹杂物要求
64、
65、与现有技术相比,本发明的有益效果为:(1)通过引入钯,在钢基体中形成高效的氢陷阱,降低扩散氢的浓度和迁移速率,与传统技术相比,钯能直接捕获扩散性氢原子,并阻止氢的富集和裂纹的萌生扩展;(2)通过引入镧,利用其与钢中氧、硫的高亲和性生成la基氧化物/硫化物夹杂,将尖锐的夹杂变为球状或弥散分布的小尺寸夹杂,减少了疲劳裂纹的形核源,还能吸附扩散氢,进一步降低氢的危害。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com