
一种具有优异强韧性的工程装备用双相不锈钢中厚板及其制造方法与流程
本发明涉及特种不锈钢板轧制,特别涉及一种具有优异强韧性的工程装备用双相不锈钢中厚板及其制造方法。
背景技术:
1、短短数年,双相不锈钢正以粉末形态席卷船舶制造、海洋工程、海水淡化等造船海工领域。双相不锈钢(duplex stainless steel,dss)是一种铁素体与奥氏体各约占50%,一般较少相的含量最少也需要达到30%的不锈钢。该类型的钢材兼有奥氏体不锈钢和铁素体不锈钢的特点,具有一般不锈钢约为2倍的屈服强度。但受到服役环境影响如海上浮式生产储油船在工作中需具有优异抗风浪能力,具备抗低温极寒服役条件和高的耐海水腐蚀能力。目前现有的船用2205双相不锈钢的性能指标要求无法满足要求(46℃极限服役环境条件下,对于厚度6-20mm中厚板,横向低温冲击韧性≥47j,钢板屈服强度≥510mpa,抗拉强度≥650mpa,-20℃高周疲劳极限应力≥320mpa,pren≥33(pren=%cr + 3.3×%mo + 16×%n))。由于双相不锈钢的成分设计、冶炼、轧制和热处理工艺均会影响其强韧性。在实际制造中发现,在特殊服役环境条件下,对于此技术要求钢板,现有船用2205双相不锈钢低温冲击功、强度无法满足标准要求。为解决上述问题,国内外不锈钢生产企业对现有2205不锈钢生产工艺进行了优化,如优化传统2205不锈钢热处理工艺,通过提高固溶温度促进脆性相溶解来提升韧性,但对于强度指标改善有限,尤其是疲劳性能。由此可见,如何利用200mm及以下断面连铸坯轧制厚度规格6-20mm,具有优异低温韧性,高疲劳性能工程装备用双相不锈钢,以持续满足下游行业重大需求(如造船),是具有优异低温韧性的工程装备用双相不锈钢厚板批量生产过程中亟待解决的关键问题。
2、与现有技术对比:迄今为止,国内外对一种具有优异低温韧性,高平直度和高疲劳性能的厚度规格6-20mm工程装备用双相不锈钢中厚板制造研究甚少。在本发明之前,申请号202310643964.7“一种海上浮式生产储油船用双相不锈钢及其制备方法”的专利采用钢锭进行镦拔锻造、径锻,得到管坯,并采用分级热处理工艺生产,但其并不适宜中厚板生产需求,且对钢板低温韧性和疲劳性能要求也未明确。使用本发明提供的技术方案,可以有效的克服上述不足,实现了使用200mm及以下断面连铸坯轧制具有轧制厚度规格6-20mm,具有优异低温韧性,高疲劳性能工程装备用双相不锈钢中厚板,。
技术实现思路
1、本发明的目的在于克服上述存在技术问题和不足,提供一种厚度规格6-20mm,具有优异低温韧性,高疲劳性能工程装备用双相不锈钢中厚板及其制造方法,该方法采用优化成分设计、炼钢、加热、轧制、在线固溶、矫直工艺,最终实现了使用200mm及以下断面连铸坯轧制具有优异低温韧性,高疲劳性能、高平直度工程装备用双相不锈钢板。钢板屈服强度≥510mpa,抗拉强度≥650mpa,-20℃高周疲劳极限应力≥320mpa,pren≥33,46℃横向低温冲击韧性≥47j,延伸率≥23%,平直度在5mm/2m以下。
2、为了达到上述目的,本发明采用以下技术方案实现:
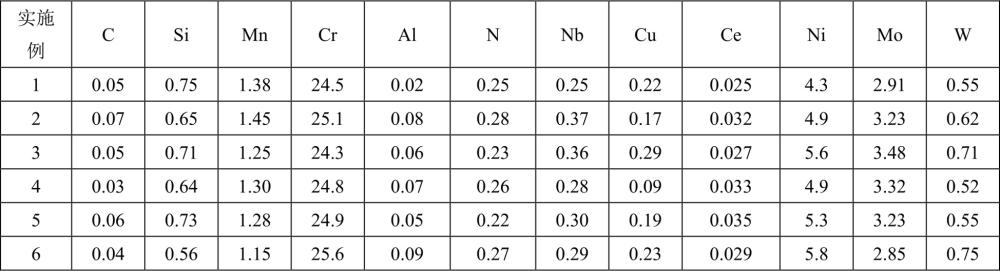
3、一种具有优异强韧性的工程装备用双相不锈钢中厚板,钢中化学成分按重量百分比计为:c≤0.07%,si≤0.80%,mn≤1.50%,p≤0.03%,s≤0.02%,cr:24.0%~26.0%,ni:4.0%~6.0%,mo:2.5%~3.5%,cu≤0.30%,al:0.01%~0.10%,n:0.20%~0.30%,w:0.5%~0.8%,ce:0.02%~0.04%,nb:0.2%~0.4%,余量为fe和不可避免的杂质。
4、所述钢板厚度为6-20mm。
5、钢板屈服强度≥510mpa,抗拉强度≥650mpa,-20℃高周疲劳极限应力≥320mpa,pren≥33,46℃横向低温冲击韧性≥47j,延伸率≥23%,平直度在5mm/2m以下。
6、本发明钢板化学成分中主要元素的作用如下:
7、n:氮元素是奥氏体相形成和稳定的主要元素,由于氮是以间隙固溶原子的形式存在,氮质量分数的增加能够提高奥氏体固溶强化效果,从而提高钢的强度。虽然氮能够固溶在晶界减少金属间相的析出,但是随着钢中氮质量分数的增加,导致其表面裂纹出现风险加剧,为此,本发明将n含量范围设定为0.20%~0.30%。
8、cr:铬是双相不锈钢中最主要的金属元素,当钢中铬含量达到一定范围时,就会自发的形成钝化膜阻碍腐蚀的发生。但是当铬质量分数逐渐增多,会促进金属间化合物的析出,严重影响钢的力学性能和耐蚀性能,为此,本发明将cr含量范围设定为24.0%~26.0%。
9、ni:在传统的不锈钢中,镍在钢中占有重要地位,这是因为镍能够控制钢中两相平衡。镍的加入不仅提高钢的韧性而且降低了钢的脆性转变温度,但是镍的含量也不宜过多,过量的镍会使钢中两相失去平衡,铁素体内析出相增加,降低钢的塑性。为此,本发明将ni含量范围设定为4.0%~6.0%。
10、mo:钼的加入能够增加钢表面钝化膜的稳定性,因此可以增强钢的耐点蚀能力。随着钼质量分数的增加,钢的点蚀电位,临界点蚀温度都随之提高。由于钼和碳之间有较高的亲和力,因此钼的加入能够阻碍碳化铬的析出。为此,本发明将mo含量范围设定为2.5%~3.5%。
11、mn:锰在钢中的作用和镍相似,都是扩大奥氏体相区平衡两相比例。虽然锰的作用只有镍的50%,但锰的价格较为低廉,因此常常用来替代钢中的镍。锰的加入能够提高钢中氮元素的溶解度,因此本发明将mn含量范围设定为1.5%及以下。
12、ce:ce添加能够使夹杂物数量减少,尺寸变小,使钢中夹杂物由未加稀土时的al2o3、mns以及两者的复合夹杂转变为cealo3、ce2o2s、ces以及少量的ce2o3。稀土夹杂物也能够同时增大奥氏体相的比例,改善钢板低温韧性,本发明ce含量设定为0.02%~0.04%。
13、nb:nb是强碳化物形成元素,其与碳的亲和力高于铬。在双相不锈钢中,铌能优先与碳结合形成稳定的碳化铌(nbc),从而防止碳与铬结合在晶界处形成碳化铬(cr23c6)。这避免了晶界附近出现“贫铬区”,有效提升了钢的抗晶间腐蚀能力,同时析出相的尺寸也得到细化,已改善钢板强韧性,本发明nb含量设定为0.2%~0.4%。
14、w:钨能显著提高双相不锈钢的点蚀抗力当量(pren),增强其在氯化物环境中的抗点蚀和缝隙腐蚀能力。钨作为强铁素体形成元素,有助于调节奥氏体与铁素体的相平衡,适量添加w可细化晶粒、延缓脆性相析出,从而保持材料的韧性与组织稳定性。当钨含量超过1.0%时,反而可能促进脆性金属间相的析出,增加材料脆化风险,降低焊接性能和耐腐蚀性。为此,本发明将w含量范围设定为0.5%~0.8%。
15、本发明提供了一种轧制厚度规格6-20mm,具有优异低温韧性,高疲劳性能工程装备用双相不锈钢中厚板的制造方法,包括电炉炼钢→aod脱碳→vod脱氧→连铸→板坯再加热→控制轧制及在线固溶→冷矫直。具体包括如下方法步骤:
16、炼钢及连铸:按下述成分冶炼,其化学成分重量百分比为c≤0.07%,si≤0.80%,mn≤1.50%,p≤0.03%,s≤0 .02%,cr 24.0%~26.0%,ni 4.0%~6.0%,mo 2.5%~3.5%,cu≤0.30%,al 0.01%~0.10%,n 0.20%~0.30%,w 0.5%~0.8%,ce 0.02%~0.04%,nb 0.2%~0.4%,其余为fe和不可避免的杂质。初炼后的钢水被转移到氩氧脱碳炉(aod)中,通过吹入氩气和氧气的混合气体,在降低一氧化碳分压的条件下,高效地将碳含量降至极低水平(如0.03%及以下),同时最大限度地保留易被氧化的铬元素,并进行脱硫和成分微调,出钢时吹氩气35min以上,连铸前的吹氩镇静能够促进去除钢水的夹杂物,提高钢水成分均匀性。接着进行真空氧脱碳炉(vod)工序,真空保持40min以上,进行深度脱气,能更有效地去除氢、氧、氮等有害气体,并进一步降低碳、氮含量,并加入fe-ce合金,添加稀土后,钢中夹杂物由未加稀土时的al2o3、mns以及两者的复合夹杂转变为cealo3、ce2o2s、ces以及少量的ce2o,尺寸在0.2μm以内。脱气处理结束之后进行板坯连铸,连铸过热度为8~12℃,连铸拉坯速率为0.9~1.2m/min(降低过热度、降低连铸拉速,可以改善连铸坯宏观偏析,减小连铸坯凝固组织中二次枝晶臂间距,有助于减小钢坯偏析,减少内部组织缺陷);在控制连铸阶段二冷区采用电磁搅拌,搅拌方式为正反转交替搅拌,其中正转搅拌时间20~30s,反转搅拌时间40~60s,电流500~600a,频率为20~30hz,使钢液经过连铸获得连铸坯,且连铸坯中等轴晶比例不低于70%,同时在连铸扇形段,采用强冷工艺,第1-2段的总冷却水量为1000~1200l/min,3-4段总冷却水量为200~300l/min,第5-8段总冷却水量为800~1000l/min,以保证连铸凝固末端表面与心部温差>500℃大梯度温度场,然后实施重压下,压下量20~25mm,通过优化连铸阶段电磁搅拌工艺,大幅提高连铸坯等轴晶率,扇形段采用强冷并控制不断段的冷却水量,保证铸坯厚度方向温度梯度,同时投入重压下,可有助于减小钢坯偏析,保证应变渗透到铸坯心部,可以显著改善铸坯中心缺陷,为后续钢板强韧性提供保证。下线后的铸坯进行堆垛缓冷,堆垛温度大于600℃,同时用其它热坯料对双相不锈钢连铸坯进行上下表面覆盖及周围进行围挡,上下表面覆盖的块数各不少于3块,周围围挡块数不少于12块,缓冷时间不低于72h,对连铸坯进行上下表面覆盖及周围进行围挡,并控制堆垛温度和时间,以促进mn、c、nb、h、w等元素扩散,减轻其由于成分偏析对组织及性能影响,保证h含量不大于5ppm。
17、2)铸坯加热:将厚度200mm及以下连铸坯送入步进式加热炉内进行加热,其预热段温度区间为950~970℃(促使cr、nb的碳氮化物部分固溶于基体中,并进行充分扩散),加热段温度区间为1210~1230℃,均热段温度区间为1190~1210℃,预热段、加热和均热段总在炉时间控制在3.5~4.0小时,其中加热段和均热段在炉时间为3.0~3.5小时,调节加热炉上、下烧嘴开口度,控制空燃比1:1.7~1:2.1,加热炉炉头预留2~4个空位,以保证钢坯上下表面温差在10℃以内。加热段和均热段提供高温加热,并控制控制空燃比和炉头预留空位,保证钢坯上表面温差,避免钢坯下表受炉底水梁影响,导致下表温度低,影响上下表面轧制变形均匀性,以保证钢板表面横向、纵向金属流动均匀性;控制总在炉时间即为了有效促进c、mn、cr、w和n等元素充分扩散,同时也保证元素原始铁素体、奥氏体晶粒尺寸控制在60~150μm,当铁素体和奥氏体尺寸较大时,对裂纹扩展阻碍作用降低,损失钢板韧性。
18、3)控制轧制:开轧前利用高压水对出炉后铸坯进行除鳞1.5~2.0min,除鳞机压力20~25mpa;采用二阶段轧制:第一阶段为“奥氏体形变再结晶+铁素体两相区轧制”,粗轧终轧温度区间为1000~1030℃,粗轧阶段末三道次压下率每道次不低于15%,同时粗轧阶段末三道次每道次喷轧机除鳞水,除鳞时间10~30s,除鳞机压力15~20mpa(粗轧阶段末三道次采用大压下率,利用高温形变诱导效应,促进富nb相在铁素体、奥氏体晶内析出,改善强韧性;同时促使奥氏体晶粒发生动态再结晶,细化晶粒。所得中间坯的厚度为成品钢板厚度的1.5~2.5倍,第二阶段为“奥氏体未再结晶+铁素体两相区轧制”,开轧温度区间955~970℃,咬入及轧制速度为0.8~1.1m/s,终轧温度区间为870~890℃,精轧阶段前二道保证压下率在20%以上,精轧不多于五道,精轧末道次采用平整道次,小压下率0.2%~0.5%(通过控制压下速度及精轧阶段压下率,保证奥氏体内部位错密度、空位及变形带数量,促进富nb相析出,提供较多的形核位点,促进铁素体相变发生,细化铁素体组织,保证钢板强韧性,末道次采用小压下率平整道次,以平整钢板的板形,降低钢板内应力,避免后期控冷后由于存在碎浪及扣翘头,造成钢板存水,影响组织及性能均匀性);轧后采取慢速抛钢,抛钢速度1.5~2.0m/s,轧制结束后钢板进入保温箱补热,补热温度为980~1020℃,钢板通过保温箱速度为0.3~0.5m/s,通过钢板补热,保证钢板入水时轧制宽度及长度方向各位置温度均匀性,从而保证钢板脆性相充分固溶,以保证其低温韧性。
19、4)在线固溶:采用ufc(超快冷却系统)冷却,ufc冷却过程中采用全自动控冷,钢板开冷温度970~1005℃,终冷温度25~50℃,冷却速度控制在25~35℃/s;钢板在控冷区域输送辊道的辊速为1.5~2.0m/s,加速度为0.004~0.006m/s2,钢板出控冷后侧喷开启和风吹扫开启,侧喷压力和水量为15~20mpa、150~200m3/h,风吹扫压力为10~15mpa。ufc冷却过程中,控制开冷、终冷温度、冷速以控制钢板中奥氏体与铁素体相晶粒尺寸分别在30~60μm和40~80μm,以保证脆性相充分固溶以及强韧性并降低钢板韧脆转变温度,通过侧喷和风吹扫投入,有利于钢板板形的控制,提高钢板性能均匀性,减少扣头、扣尾板形问题的几率。对轧制后的钢板进行三道冷矫直,矫直力在5500kn~6800kn之间,导入辊位置-1.0~-2.0mm,导出辊位置-3.6~-4.6mm,倾动值设定为7~10mm,利用冷矫直机,设定合适辊缝及倾动值,采取多道次小压弯量矫直,保证距离钢板表面10%~20%累积应变超过弹性极限应变,促进内应力进一步充分释放促进钢板内应力充分释放,保证矫完的板材平直度良好。
20、与现有技术相比,本发明的有益效果是:
21、1、通过aod中吹入氩气和氧气的混合气体,在降低一氧化碳分压的条件下,高效地将碳含量降至极低水平,同时最大限度地保留易被氧化的铬元素,并进行脱硫和成分微调,控制吹氩时间,保证钢水成分均匀性,采用vod真空深度脱气,能更有效地去除氢、氧、氮等有害气体,并进一步降低碳、氮含量,添加稀土后,钢中夹杂物由未加稀土时的al2o3、mns以及两者的复合夹杂转变为cealo3、ce2o2s、ces以及少量的ce2o,尺寸在0.2μm以内,降低过热度、降低连铸拉速,可以改善连铸坯宏观偏析;
22、减小连铸坯凝固组织中二次枝晶臂间距,有助于减小钢坯偏析,减少内部组织缺陷,通过优化连铸阶段电磁搅拌工艺,大幅提高连铸坯等轴晶率,并细化其晶粒尺寸,为后续轧制过程中表面质量控制提供保证,扇形段采用强冷并控制不同段的冷却水量,保证铸坯厚度方向温度梯度,通过优化连铸阶段电磁搅拌工艺,大幅提高连铸坯等轴晶率,扇形段采用强冷并控制不断段的冷却水量,保证铸坯厚度方向温度梯度,同时投入重压下,可有助于减小钢坯偏析,保证应变渗透到铸坯心部, 可以显著改善铸坯中心缺陷,为后续钢板强韧性提供保证,对连铸坯进行上下表面覆盖及周围进行围挡,并控制堆垛温度和时间,以促进mn、c、nb、h、w等元素扩散,减轻其由于成分偏析对组织及性能影响,保证h含量不大于5ppm。
23、2、本发明设计的成分合理,使用200mm及以下断面连铸坯低成本轧制,大大降低了合金成本和粗轧和精轧阶段高温变形抗力,有利于提高每道次压下量,有利于保证钢板的综合性能。此外,w作为强铁素体形成元素,有助于调节奥氏体与铁素体的相平衡,适量添加(≤1.0%)可细化晶粒、延缓脆性相析出,从而保持材料的韧性与组织稳定性。n加入能够提高奥氏体固溶强化效果,从而提高钢的强度;ce添加也改善了夹杂物尺寸,同时通过nb添加促进富nb相析出,改善钢板强韧性。
24、3、对铸坯在预热段温度、加热段和均热段温度及时间进行限定,促使cr、nb的碳氮化物部分固溶于基体中,并进行充分扩散,加热段和均热段提供高温加热,并控制控制空燃比和炉头预留空位,保证钢坯上表面温差,避免钢坯下表受炉底水梁影响,导致下表温度低,影响上下表面轧制变形均匀性,以保证钢板表面横向、纵向金属流动均匀性;控制总在炉时间即为了有效促进c、mn、cr、w和n等元素充分扩散,同时也保证元素原始铁素体、奥氏体晶粒尺寸控制在60~150μm,当铁素体和奥氏体尺寸较大时,对裂纹扩展阻碍作用降低,损失钢板韧性。
25、4、采用二阶段轧制:分别控制各轧制阶段道次压下量、轧制温度,优化中间坯厚度,以促进第一阶段“奥氏体形变再结晶+铁素体两相区轧制”区间进行轧制等塑性变形,能够通过再结晶细化奥氏体晶粒,从而在后续轧制冷却过程中促进细小铁素体和奥氏体双相组织的形成,有助于改善材料的强韧性。粗轧阶段末三道次采用大压下率,利用高温形变诱导效应,促进富nb相在铁素体、奥氏体晶内析出,改善强韧性;同时促使奥氏体晶粒发生动态再结晶,细化晶粒。第二阶段为“奥氏体未再结晶+铁素体两相区轧制”,通过控制压下速度及精轧阶段压下率,保证奥氏体内部位错密度、空位及变形带数量,促进富nb相析出,提供较多的形核位点,促进铁素体相变发生,细化铁素体组织,保证钢板强韧性,末道次采用小压下率平整道次,以平整钢板的板形,降低钢板内应力,避免后期控冷后由于存在碎浪及扣翘头,造成钢板存水,影响组织及性能均匀性;对轧制后钢板补热,保证钢板入水时轧制宽度及长度方向各位置温度均匀性,从而保证钢板脆性相充分固溶,以保证其低温韧性。
26、5、ufc冷却过程中,控制开冷、返红温度、冷速以控制钢板中奥氏体与铁素体相晶粒尺寸分别在30~60μm和40~80μm,以保证脆性相充分固溶以及强韧性并降低钢板韧脆转变温度,通过侧喷和风吹扫投入,有利于钢板板形的控制,提高钢板性能均匀性,减少扣头、扣尾板形问题的几率,利用冷矫直机,设定合适辊缝及倾动值,采取多道次小压弯量矫直,保证距离钢板表面10%~20%累积应变超过弹性极限应变,促进内应力进一步充分释放促进钢板内应力充分释放,保证矫完的板材平直度良好。
27、6、采用本发明的成分、工艺方案获得一种低温韧性优良,高疲劳性能的厚度规格6-20mm工程装备用双相不锈钢中厚板及其制造方法,该方法采用优化炼钢、加热、轧制、在线固溶、矫直工艺,最终实现了实现了使用200mm及以下断面连铸坯轧制具有轧制厚度规格6-20mm,具有优异低温韧性,高疲劳性能工程装备用双相不锈钢中厚板,所得钢板屈服强度≥510mpa,抗拉强度≥650mpa,-20℃高周疲劳极限应力≥320mpa,pren≥33,46℃横向低温冲击韧性≥47j,延伸率≥23%,平直度在5mm/2m以下
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com