
一种铸造用金属液防飞溅导流装置的制作方法
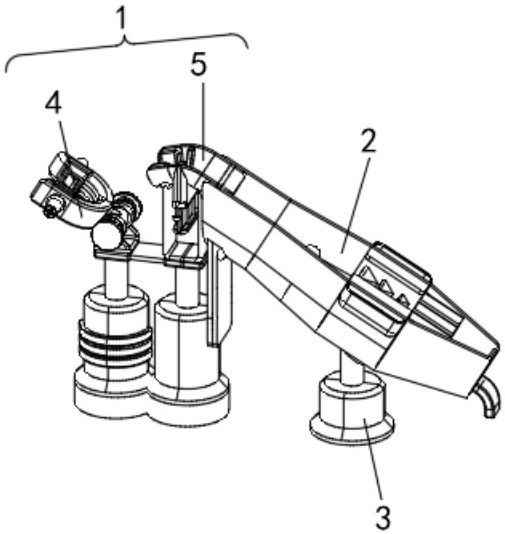
本发明涉及金属铸造,具体为一种铸造用金属液防飞溅导流装置。
背景技术:
1、铸造生产过程中,浇铸是决定铸件成型质量的关键工序。在浇铸作业时,高温熔融金属液由浇包倾倒输出,再注入铸型型腔完成充型。传统浇铸多采用自由落料的浇铸方式,金属液依靠自身重力形成落差式自由落体直接冲击铸型型腔底部与型壁,该作业模式下极易产生大量高温金属飞溅。高温飞溅物一方面会造成金属原料无谓损耗,同时对现场操作人员构成严重烫伤安全风险;另一方面,飞溅出的高温金属遇空气快速氧化,生成的氧化渣极易随主流金属液卷入铸型内部,在铸件中形成夹渣类缺陷。同时,自由下落的金属液流紊流强度大,液流与空气充分接触,容易将气体卷吸进入金属液内部,使铸件产生气孔缺陷,显著提高铸件的废品率,降低铸件的表面质量与内部力学性能。
2、针对自由浇铸存在的飞溅、卷气问题,行业内普遍采用导流槽对浇包输出的金属液进行导向输送,以此对液流走向进行约束。但现有常规导流装置结构较为简单,导流槽与浇包出液口之间的对接固定结构,直接决定整套装置的使用安全性与运行稳定性;
3、现有对接多采用普通金属卡箍实现抱紧锁紧,浇铸过程中卡箍持续受到高温金属热辐射烘烤,卡箍本体受热发生膨胀,使得卡箍的抱紧预紧力大幅衰减,浇包与导流槽之间易出现连接松动,引发错位漏液;浇铸完成设备降温后,卡箍又会发生冷却收缩,容易抱紧卡死在浇包出液口外部,造成高温工况作业后拆装困难,不利于设备快速拆装更换。
4、传统耐火密封垫多采用简单镶嵌式安装,缺少有效的限位防护结构,在高温金属液飞溅冲刷、高温冷却交替的热震循环作用下,密封垫易出现破损、脱落,进而在对接位置形成缝隙引发漏液事故;密封垫的早期损伤隐蔽性较强,失效初期难以被现场人员及时发现,存在重大安全生产隐患。
5、因此,亟需开发一种对接部位耐高温、密封可靠的铸造用金属液防飞溅导流装置。
技术实现思路
1、本发明的目的在于提供一种铸造用金属液防飞溅导流装置,以解决上述背景技术中提出的问题。
2、为实现上述目的,本发明提供如下技术方案:一种铸造用金属液防飞溅导流装置,包括对接固定机构和多级缓冲导流槽主体;所述导流槽主体底部设置支撑调节机构;
3、所述对接固定机构设置于导流槽主体的进液端,用于与浇包出液口对接;
4、所述导流槽主体采用倾斜槽体结构,包括钢结构外壳与可更换耐火内衬;所述导流槽主体沿金属液流动方向依次包括进液扩容段、阶梯缓冲导流段和平滑过渡段;
5、所述对接固定机构包括带热补偿的对合式卡箍组件和嵌套式槽型耐火密封组件;所述卡箍组件和密封组件处于同一竖直面;
6、所述卡箍组件包括耐热钢材质的卡箍本体,所述卡箍本体的锁紧端内置弹性补偿组件;所述卡箍本体下方设置可调节的弹性支撑组件,用于改变卡箍本体的旋转路径以适配浇包的倾倒路径;所述卡箍本体的锁紧端内圈开设有锁紧槽;所述卡箍本体的外圈底部中心固定连接有轴辊;
7、所述密封组件包括硬质耐火陶瓷流道;
8、所述陶瓷流道的中部底侧装配纤维密封组件;所述纤维密封组件包括密封层套和纤维密封层;所述密封层套上端固定对接陶瓷流道;所述纤维密封层从密封层套内插入陶瓷流道内圈并贴合浇包出料口实现密封;
9、所述陶瓷流道的进液端内侧嵌装可更换耐火衬垫;所述耐火衬垫用于在纤维密封层局部烧损时阻挡金属液,防止发生瞬间漏液;
10、所述陶瓷流道下方装配调节座,所述调节座与弹性支撑组件联动同步调节。
11、作为本发明的一种优选技术方案,所述卡箍本体的内圈底部中心加工有喇叭形的导向锥面;
12、所述卡箍本体的内圈下部设置有径向浮动的弧形耐磨衬条。
13、作为本发明的一种优选技术方案,所述弹性补偿组件包括适配嵌插锁紧槽的锁紧块,所述锁紧块的外侧面中部活动对接有螺接卡箍本体的调节螺杆,所述调节螺杆的外端固定连接有调节销;
14、所述锁紧块的内侧面中部开设有扇形槽,所述扇形槽内适配插接有扇形的补偿块,所述补偿块和扇形槽之间通过轴体活动铰接,所述补偿块和扇形槽之间固定连接支撑弹簧。
15、作为本发明的一种优选技术方案,所述弹性支撑组件包括支撑座,所述支撑座通过弹簧活动插装有支撑柱,所述支撑柱的上端固定连接有弹簧套,所述弹簧套和轴辊活动铰接;
16、所述支撑座上等距均匀地对开有插口,对开的所述插口共同穿插卡板。
17、作为本发明的一种优选技术方案,所述纤维密封层的底部配置重力组件,所述重力组件用于在纤维密封层烧损时向上推送纤维密封层实现密封补偿;
18、所述重力组件包括托盘、定架和垂直导杆;
19、所述密封层套的底部两端侧对称固接定架;
20、所述纤维密封层的底端插装托盘,所述托盘两端对称固接有锁链,所述锁链的端头绕过定架且固定连接有配重块;
21、所述密封层套的底端面等距均匀的固定连接贯穿托盘的垂直导杆;
22、所述陶瓷流道的出液端底侧固定连接有挡液板。
23、作为本发明的一种优选技术方案,所述进液扩容段的流道截面沿流动方向逐渐扩大,所述进液扩容段的槽底设置有至少一道圆弧形缓冲阻尼凸台;
24、所述进液扩容段的进液口托接陶瓷流道的出液口;
25、所述挡液板贯穿进液扩容段,所述进液扩容段和挡液板的穿插处包裹密封套。
26、作为本发明的一种优选技术方案,所述阶梯缓冲导流段的槽底设置有阶梯式降速台,每级所述阶梯式降速台的阶梯高度沿金属液流动方向依次递减,所述阶梯式降速台的阶梯立面采用弧形过渡结构;
27、所述阶梯缓冲导流段的两侧向内延伸设置有防溅挡边;
28、所述防溅挡边的顶部装配有可拆卸式耐火盖板;所述耐火盖板可延伸遮盖进液扩容段和平滑过渡段;
29、所述阶梯缓冲导流段的两侧对应防溅挡边下沿预留有溢流口并外接溢流收集槽,避免大流量下金属液漫溢。
30、作为本发明的一种优选技术方案,所述平滑过渡段的流道截面平滑收敛;
31、所述平滑过渡段内置稳流出液机构;
32、所述稳流出液机构包括栅格稳流板和收敛式出液嘴;
33、所述栅格稳流板由多块沿流动方向平行交叉布置的耐火隔板构成;所述收敛式出液嘴对接的平滑过渡段的出液口,所述收敛式出液嘴的流道向下收敛。
34、与现有技术相比,本发明的有益效果是:
35、一种铸造用金属液防飞溅导流装置,扇形补偿块可沿铰接轴体实现小角度自适应摆动,能够跟随浇包出液口的圆度误差、热变形形变进行局部贴合补偿;在高温工况下通过支撑弹簧吸收卡箍本体与浇包出液口之间的热膨胀差,维持卡箍本体各处均匀抱紧力,缓解高温膨胀松弛、冷却收缩抱死现象,提升卡箍本体对出液口的适配能力,进一步提高对接部位高温工作可靠性。
36、一种铸造用金属液防飞溅导流装置,卡箍本体内圈底部中心设置喇叭形导向锥面,装配过程中可对浇包出液口起到自动导向对心作用,消除人工装配带来的偏心错位问题;配合卡箍本体的定位约束,浇包倾倒作业时出液口始终保持同轴对位,保证金属液居中流入导流槽主体,提升浇铸过程的对位精度与运行稳定性。
37、一种铸造用金属液防飞溅导流装置,卡箍本体下方设置可调节的弹性支撑组件,支撑座内的支撑柱依靠弹簧实现弹性伸缩,使卡箍本体的旋转路径适配浇包的倾倒路径,让浇包倾倒金属液过程更加平稳;通过拆装卡板可将支撑柱的伸缩范围控制在合理区间,在保留弹性缓冲功能的同时实现行程限位,保障卡箍本体与浇包出液口的对接位置稳定可靠。
38、一种铸造用金属液防飞溅导流装置,可根据浇包出料口规格选配对应尺寸的耐火衬垫,使其与浇包出料口贴合适配;陶瓷流道中部底侧设置纤维密封组件,纤维密封层由密封层套插入陶瓷流道内圈并贴合浇包出料口,填充装配间隙实现密封,当纤维密封层受高温烧损失效时,耐火衬垫能够继续阻挡金属液,构建双重密封防护体系,提升密封部位抗高温烧蚀能力与安全冗余度。
39、一种铸造用金属液防飞溅导流装置,当纤维密封层受高温烧损出现间隙时,配重块依靠自身重力拉动锁链,带动托盘上推送纤维密封层,自动弥补因烧损产生的密封间隙,持续维持纤维密封层与浇包出料口之间的贴合挤压力,实现密封自补偿;提升高温浇铸工况下密封的持续可靠性。
40、一种铸造用金属液防飞溅导流装置,采用三级流控结构,进液扩容段配合缓冲阻尼凸台实现初次耗散动能;阶梯缓冲导流段通过高度递减的弧形阶梯降速台引导液流贴壁流动;平滑过渡段消除流道突变紊流,再经交叉布置的栅格稳流板整流,由收敛式出液嘴输出稳定层流液柱,降低铸型冲击与二次飞溅,导流槽主体逐级消耗金属液动能,有效减少浇铸飞溅、金属液卷气氧化,降低铸件夹渣缺陷,提升铸件成型质量。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com