
一种用于真空灭弧室触头座的冲压模具及冲压方法与流程
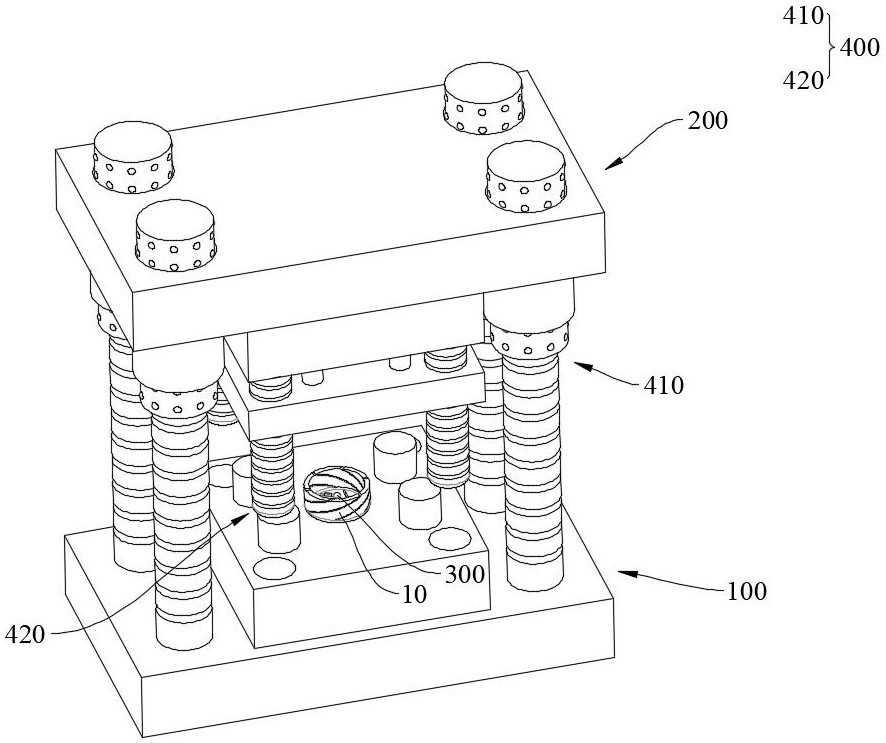
本发明涉及真空灭弧室零部件加工模具,尤其涉及一种用于真空灭弧室触头座的冲压模具及冲压方法。
背景技术:
1、真空灭弧室是高压开关设备的核心元器件,而触头座是真空灭弧室的核心承载、导电零件,其加工精度、表面质量及尺寸一致性直接决定真空灭弧室的绝缘性能、导电性能和使用寿命。触头座零件的槽孔(即底槽,下同)为关键功能结构,加工要求严苛,需保证槽孔尺寸高度一致,表面无尖角、无毛刺,杜绝加工缺陷影响器件整体运行的稳定性。
2、目前行业内触头座槽孔的主流加工方式为铣削开槽,依托数控铣床或精雕机配合铣刀完成槽体加工,然而,该传统加工工艺加工效率极低,单件零件开槽加工耗时久,无法适配批量工业化生产需求,且铣削加工后槽孔边缘极易产生毛刺、微小尖角,必须增设独立的去毛刺工序,大幅增加了生产工序、人工成本和设备运维成本,且铣削加工受设备精度、刀具磨损、人工操作误差等因素影响,不同零件的槽孔尺寸一致性差,产品良品率难以保障。
3、为解决铣削工艺的诸多弊端,因此,申请人尝试采用冲压方法替代铣削工艺完成触头座的开槽加工,然而,触头座的开槽宽度远小于常规冲压设计的开槽基准,同时,由于触头座材质的原因,冲压加工过程中极易出现材料粘连冲头的问题,大幅增大卸料阻力,常规冲压模具的冲头极易发生弯曲、崩断,造成损坏,无法实现连续稳定生产,且仍然会有毛刺产生,无法省去后续的毛刺环节。
技术实现思路
1、本申请公开了一种用于真空灭弧室触头座的冲压模具及冲压方法,以解决现有技术中材料粘连冲头、卸料困难、冲头易崩断、无法实现连续稳定生产、毛刺多、加工效率低的问题。
2、为了解决上述问题,本发明采用下述技术方案:
3、一种用于真空灭弧室触头座的冲压模具,包括:
4、下模机构,下模机构用于放置触头座;
5、上模机构,上模机构对应下模机构设置,且上模机构位于下模机构的正上方;
6、定位柱,定位柱连接于下模机构,定位柱用于对触头座进行中心定位;
7、导向机构,导向机构设置于下模机构和上模机构,导向机构用于对上模机构提供精准导向;
8、冲压机构,冲压机构设置于上模机构,冲压机构用于对触头座进行冲槽,以便冲出底槽;
9、卸料槽,卸料槽设置于下模机构,卸料槽的槽宽比底槽的槽宽大0.4~0.5mm;
10、其中,冲压机构包括弹性下压组件、加强柱和冲头;
11、弹性下压组件设置于上模机构,加强柱连接于弹性下压组件,冲头连接于加强柱,冲头对应卸料槽设置;
12、弹性下压组件用于带动冲头伸出上模机构,以便对触头座进行冲槽。
13、进一步地,冲压模具还包括驱动件、伸缩压紧机构和定位机构;
14、驱动件、伸缩压紧机构和定位机构均设置于下模机构,定位柱连接于伸缩压紧机构,伸缩压紧机构连接于驱动件,定位机构设置有至少两组,定位机构与卸料槽之间间隔设置;
15、驱动件用于驱动伸缩压紧机构旋转,以便带动触头座旋转;
16、伸缩压紧机构用于夹持触头座;
17、定位机构用于对触头座初次冲好的底槽进行定位,以便冲压机构对触头座进行二次冲压。
18、基于上述的用于真空灭弧室触头座的冲压模具的冲压方法,包括以下步骤:
19、s1、上料:将触头座放置于下模机构上,通过定位柱进行定位;
20、s2、一次冲压:通过上模机构带动冲压机构下移,通过导向机构对上模机构提供精准导向,当上模机构与触头座接触后,冲压机构继续下移,通过弹性下压组件带动冲头伸出上模机构,使冲头对触头座进行冲槽,从而冲出底槽,冲出的废料从卸料槽进行卸料,然后上模机构带动冲压机构上移,弹性下压组件带动冲头缩回上模机构;
21、s3、工件旋转定位:通过伸缩压紧机构抬升触头座,同时对触头座进行夹紧,然后通过驱动件带动伸缩压紧机构旋转,从而带动触头座旋转一定角度,当触头座在一次冲压中冲好的底槽与定位机构相对应时,定位机构自动对底槽进行定位,然后伸缩压紧机构下降,同时解除对触头座的夹紧;
22、s4、二次冲压:重复步骤s2中的冲压动作,完成二次冲压;
23、s5、下料:将二次冲压完成后的触头座从下模机构上取下。
24、本发明采用的技术方案能够达到以下有益效果:
25、1、本发明通过导向机构实现了上模机构和下模机构的精准导向,彻底解决了超窄冲头厚料冲压易偏移、易崩断、易弯折的问题,大幅提升了模具整体的稳定性和冲压精度,保证了触头座底槽尺寸高度一致,无加工偏差,提升了产品良品率;且通过卸料槽预留0.4~0.5mm的脱模间隙,配合冲头连接段加强柱的结构设置,进一步提升了冲压稳定性和脱模顺畅度,杜绝冲头卡模、卸料困难的问题,且减少了毛刺缺陷,省去了去毛刺环节,降低了成本,提升了加工效率;
26、2、本发明针对触头座的开槽宽度远小于常规冲压设计开槽基准的工况,通过模具结构优化设计,成功实现冲压工艺替代传统铣削工艺,彻底解决了铣削加工效率低、工序繁琐、成本高、槽孔一致性差、易产生毛刺尖角的问题,无需后续去毛刺工序,大幅简化了生产流程,降低了生产及运维成本,单件加工效率提升5倍以上,适配批量工业化生产;
27、3、本发明通过驱动件和伸缩压紧机构的配合,替代人工手动旋转工件,实现自动化分度旋转,适配分次冲压工艺,大幅提升了生产节拍与自动化程度,且通过多组定位机构精准锁定工件的旋转角度与工位,保证二次冲压槽位精准对位,大幅降低人工干预成本,规避人工操作误差,实现高精度、高效率、可量产的分次冲压生产模式;
28、4、本发明的冲压工艺方法通过分次冲压的加工模式,搭配驱动件、伸缩压紧机构和定位机构,规避了六槽同步冲压空间拥挤、冲头无法退模的技术难题,使7mm厚紫铜2mm超窄槽的冲压成型工艺得以落地,彻底打破常规冲压设计的开槽基准,实现自动化定位、分次冲压、自动脱模,提升了设备的自动化程度和生产连续性,且使得六个底槽分布均匀、槽宽槽深统一,且省去了去毛刺环节,大幅简化了生产工序,且通过冲压成型替代铣削加工,单件加工时长大幅缩短,减少设备、人工、后处理成本,适配触头座大批量工业化生产需求。
1.一种用于真空灭弧室触头座的冲压模具,其特征在于,包括:
2.根据权利要求1所述的用于真空灭弧室触头座的冲压模具,其特征在于,所述冲头(530)表面涂覆有氮化锂钛。
3.根据权利要求1所述的用于真空灭弧室触头座的冲压模具,其特征在于,所述导向机构(400)包括第一导向组件(410)和第二导向组件(420);
4.根据权利要求1所述的用于真空灭弧室触头座的冲压模具,其特征在于,所述弹性下压组件(510)包括滑槽(511)、滑板(512)、第三导柱(513)和第一弹性件(514);
5.根据权利要求4所述的用于真空灭弧室触头座的冲压模具,其特征在于,所述上模机构(200)上开设有与滑槽(511)连通的通槽(221),所述冲头(530)滑动设置于通槽(221)内,所述上模机构(200)上开设有用于避让定位柱(300)的避让孔(222)。
6.根据权利要求1所述的用于真空灭弧室触头座的冲压模具,其特征在于,所述冲压模具还包括驱动件(600)、伸缩压紧机构(700)和定位机构(800);
7.根据权利要求6所述的用于真空灭弧室触头座的冲压模具,其特征在于,所述伸缩压紧机构(700)包括伸缩件(710)、移动槽(720)、支撑底板(730)、压紧块(740)和连杆(750);
8.根据权利要求7所述的用于真空灭弧室触头座的冲压模具,其特征在于,所述伸缩压紧机构(700)还包括滑孔(760)、连接块(770)和限位孔(780);
9.根据权利要求8所述的用于真空灭弧室触头座的冲压模具,其特征在于,所述定位机构(800)包括定位槽(810)、定位块(820)、伸缩杆(830)和第二弹性件(840);
10.基于权利要求6所述的用于真空灭弧室触头座的冲压模具的冲压方法,其特征在于,包括以下步骤:
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com