
一种难熔金属高壁厚钽管智能控温控速电子束焊接方法与流程
本发明涉及难熔金属焊接,尤其是涉及一种难熔金属高壁厚钽管智能控温控速电子束焊接方法。
背景技术:
1、厚壁钽管因其优异的耐腐蚀性、高温稳定性被广泛应用于航空航天、核工业等高端领域作为极端工况下的输送管道、结构导管、密封管件等。钽在高温下极易吸氢、吸氧,形成气孔、晶界脆化、氧化夹杂,严重影响接头性能,且因其壁厚太厚,传统电子束焊接一般采用固定工艺参数,忽略焊接过程中热应力积累,难以实现全厚度均匀熔透,并且焊后冷却时应力释放,影响同轴度。
2、现有专利cn104801844b提供了一种钽与钨金属薄壁圆周焊缝的电子束焊接方法,解决钽和钨焊接时局部产生未焊透或者凹陷焊漏等缺陷,使待焊接母材固定于工装上,焊接时通过调整旋转角度来实现均匀焊透,避免凹陷焊漏等缺陷,但该方法仅适用于薄壁难熔金属电子束焊接,且仅是在焊接前设定好焊接参数,焊接参数固定分段,不能实现智能温控,实时改变电子束流和焊接速度。
3、专利cn119741364b提供了一种电子束焊接装置及其控制方法,提出了“三维模型驱动+路径优化+运动同步控制”的电子束焊接方案,该方案重点对待焊接材料焊接前进行三维静态建模和路径优化,并未考虑焊接过程中熔池温度变化,无法实时调整电子束功率、焊接速度等核心参数,易导致热输入过大,应力堆积,产生气孔、裂纹等缺陷。
4、鉴于此,特提出本发明。
技术实现思路
1、本发明的目的在于提供一种难熔金属高壁厚钽管智能控温控速电子束焊接方法,针对壁厚≥5mm的厚壁钽管,在进行电子束焊接时通过红外测温实时监测熔池温度,通过温度反馈来调整焊接工艺参数,控制焊接功率。并且焊接结束后,不立即关闭电子束焊接设备,通过红外测温使熔池实现梯度缓冷,电子束功率逐渐下降,具体衰减流程为:100%(焊接功率)→80%→60%→40%→20%→0,每一级功率保持5~10s,避免骤然温度下降产生巨大热应力,从根源上抑制焊后延迟变形。
2、为了实现上述目的,本发明采用了以下技术方案:
3、本发明提供一种难熔金属高壁厚钽管智能控温控速电子束焊接方法,包括:包括如下步骤:
4、s1:对厚壁钽管进行预处理;
5、s2:将预处理后的厚壁钽管进行工装定位,再将装配好的工装与钽管一同装入电子束焊接真空室;
6、s3:在真空环境下,开始进行电子束焊接,plc智能控制器根据钽管壁厚、实时熔池温度和熔深波动,自动调节电子束流和/或工装旋转速度,确保全程维持熔池温度稳定,实现热输入恒定控制;
7、s4:电子束焊接结束后,进入功率衰减缓冷阶段,控制电子束功率按照预设的阶梯衰减模式逐步降低,进行缓冷;
8、s5:待钽管冷却至室温后,将钽管从工装上拆卸下来,清理后进行真空去应力退火,完成钽管焊接。
9、进一步的,在上述技术方案的基础上,所述厚壁钽管为壁厚≥5mm,纯度≥99.95%的钽管;
10、和/或,步骤s1中,所述预处理包括:
11、对钽管的待焊环缝端面进行车削加工和镜面抛光处理,确保待焊面平整、无毛刺、无倾斜,抛光后表面粗糙度ra≤0.6μm;再将钽管放入酸洗溶液中酸洗5-8min,去除表面氧化皮;酸洗完成后,放入无水乙醇中采用超声波清洗20~30min,去除表面残留的酸液、杂质;清洗完成后,将钽管放入真空干燥箱中,在120~150℃、真空度≤1×10⁻²pa条件下干燥40~60min。
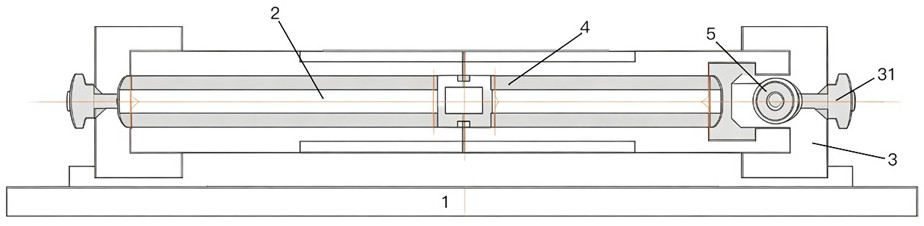
12、进一步的,在上述技术方案的基础上,步骤s2中,所述工装包括底座、定心轴、双向压紧机构和旋转驱动机构;
13、所述定心轴通过支架水平固定安装于所述底座上方,所述定心轴的轴线与待焊接钽管的轴线重合,所述定心轴的外径与钽管的内径相适配,钽管套设于所述定心轴上,且钽管可相对所述定心轴转动,定心轴与钽管内壁接触的部分采用纯钼材质制作;
14、所述双向压紧机构包括两个压紧构件,分别设置于所述定心轴轴向的两端,并固定安装于所述底座上;两个压紧构件具有相对的压紧端,用于从钽管的两端相对施加压紧力以夹紧固定钽管,并确保待焊环缝对齐,两个压紧构件与钽管端面接触的压紧端表面设置有防粘涂层,以防止工装与钽管在高温下黏连和污染;
15、所述旋转驱动机构位于所述定心轴的径向一侧,沿所述定心轴的轴向方向,所述旋转驱动机构位于两个压紧构件之间;旋转驱动机构的输出端与所述定心轴或直接与所述钽管传动连接;所述旋转驱动机构用于在焊接过程中带动钽管绕所述定心轴的轴线匀速旋转,以实现环缝的连续焊接。
16、进一步的,在上述技术方案的基础上,步骤s3中,所述真空环境是将电子束焊接真空室内的真空度抽至≤5×10⁻⁴pa,保持10~15min;
17、在真空室内对应环缝焊缝区域设置同轴红外高温计,设于距离焊缝280-310mm处,且红外高温计与电子束枪的夹角为28-35°,用以实时监测焊接过程中熔池温度,并将温度数据反馈至plc智能控制器;
18、红外高温计的采样频率≥100khz,测温范围600℃~2200℃,测温精度±1%。
19、进一步的,在上述技术方案的基础上,步骤s3中,在开始进行电子束焊接前,先启动工装旋转驱动机构,用以带动钽管以145-155mm/min的速度匀速旋转。
20、进一步的,在上述技术方案的基础上,步骤s3中,在焊接过程中,为了确保厚壁钽管获得良好熔透且不发生过烧,根据厚壁钽管的壁厚,预先在plc智能控制器中设定焊接目标熔池温度、电子束流和工装旋转速度,具体为:
21、钽管壁厚大于等于5mm且小于等于8mm时,预先在plc智能控制器中设定焊接目标熔池温度为1800~1950℃,电子束流为65ma~75ma,工装旋转速度为160~200mm/min;
22、钽管壁厚大于8mm且小于等于12mm时,预先在plc智能控制器中设定焊接目标熔池温度为1950~2100℃,电子束流为75ma~85ma,工装旋转速度为125-170mm/min;
23、钽管壁厚大于12mm时,预先在plc智能控制器中设定焊接目标熔池温度为2100℃~2200℃,电子束流为85ma~100ma,工装旋转速度为80~125mm/min。
24、进一步的,在上述技术方案的基础上,plc智能控制器首先通过熔深实时调控工艺参数,当熔深波动变化值≤0.6mm时,plc智能控制器不进行调节工艺参数;当熔深波动变化值>0.6mm时,plc智能控制器控制电子束流在预设的电子束流基础上增大或减小3-5ma;
25、当电子束流已作出增大或减小调整后,仍保持熔深波动变化值>0.6mm,熔深偏差未能有效收敛,此时根据plc智能控制器的预设技术参数,输入控制程序,包括:
26、钽管壁厚大于等于5mm且小于等于8mm时,当焊接目标熔池温度高于预设温度时,在调整后的电子束流基础上减小3-5ma,工装旋转速度提升2~4mm/min;当焊接目标熔池温度低于预设温度时,在调整后的电子束流基础上增加3-5ma,工装旋转速度降低2~4mm/min;
27、钽管壁厚为大于8mm且小于等于12mm时,当焊接目标熔池温度高于预设温度时,在调整后的电子束流基础上减小3~5ma,工装旋转速度提升2~4mm/min;当焊接目标熔池温度低于预设温度时,在调整后的电子束流基础上增加3~5ma,工装旋转速度降低2~4mm/min;
28、钽管壁厚为大于12mm时,当焊接目标熔池温度高于预设温度时,在调整后的电子束流基础上减小3~5ma,工装旋转速度提升2~4mm/min;当焊接目标熔池温度低于预设温度时,在调整后的电子束流基础上增加3~5ma,工装旋转速度降低2~4mm/min。
29、进一步的,在上述技术方案的基础上,步骤s4中,所述阶梯衰减模式具体为:
30、以主焊接时的稳定焊接功率为基准功率,将电子束功率按100%→80%→60%→40%→20%→0的梯度逐级递减,其中100%即为主焊接阶段的基准功率值,最终衰减至0即完全切断电子束;在每一级功率保持状态下,控制其持续时间为5s~10s。
31、进一步的,在上述技术方案的基础上,步骤s5具体包括如下步骤:
32、s51:缓冷阶段结束后,保持所述工装与钽管不拆卸,将钽管连同工装一同置于所述电子束焊接真空室内,利用真空室的残余真空环境和自然冷却条件,使钽管随炉缓冷至室温;
33、s52:待钽管随炉冷却至室温后,将钽管与工装从真空室中取出,并对钽管的焊接接头区域进行表面清理,去除焊接及缓冷过程中形成的表面氧化层、飞溅物及残留杂质,获得洁净的焊缝表面;
34、s53:将清理后的钽管装入真空退火炉中,进行真空去应力退火。
35、进一步的,在上述技术方案的基础上,真空去应力退火包括如下条件:退火温度为1050℃~1150℃、真空度≤1×10⁻³pa,保温时间为60min~90min。
36、本发明提供的一种难熔金属高壁厚钽管智能控温控速电子束焊接方法,有益效果包括如下几点:
37、1.本发明提供的焊接方法可以实现厚壁钽管全厚度截面的均匀稳定熔透,从根源上杜绝未焊透与过烧等有害缺陷,配合x射线无损探伤进行焊后复验,可确保焊缝致密度稳定达到≥99.9%的苛刻指标,显著提升了钽管接头的致密性与截面力学均匀性,从而有效保障了管道系统在长期服役状态下的密封完好性和介质输送的安全性。
38、2.采用本发明提供的焊接方法焊接的厚壁钽管,焊接接头无气孔、无裂纹、无氧化夹杂,纯度≥99.99%,符合高纯钽管使用要求,接头抗拉强度≥母材90%,延伸率≥15%,气密性≤1×10⁻⁹ pa·m3/s,适配高压工况;
39、3.本发明提供的焊接方法可以有效控制焊接变形,钽管焊接后变形量≤0.1mm/m,同轴度误差≤0.05mm,基本无翘曲、椭圆变形、延迟变形,确保管道尺寸精度;
40、4.本发明提供的焊接方法通过智能闭环控制提升了焊接工艺的稳定性和可重复性,焊接形变、焊缝熔深、焊缝致密度等合格率较传统方式提升30%以上,适合工业化批量生产;
41、5.本发明提供的焊接方法全程真空无氧化焊接,保留钽管的耐蚀性和高纯特性,适配航天、核工业、半导体等高端领域的严苛使用要求。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com