
一种连铸主机辊焊接自动化成套装备的制作方法
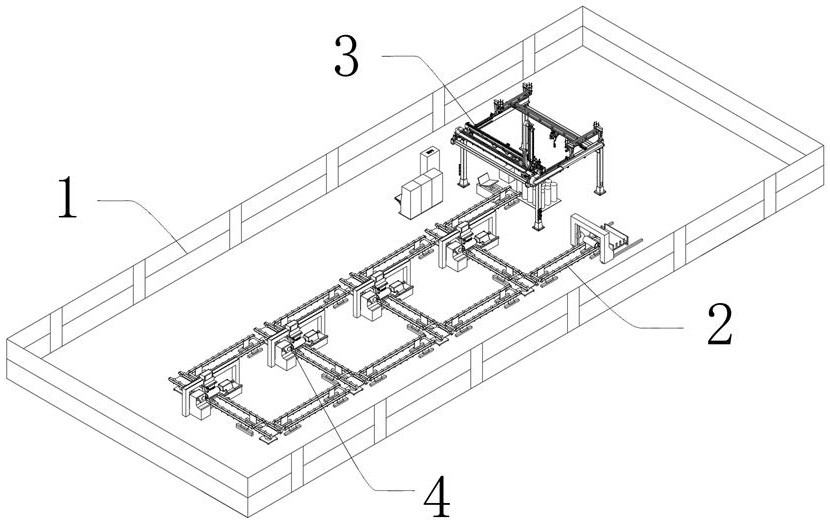
本发明涉及焊接自动化,具体为一种连铸主机辊焊接自动化成套装备。
背景技术:
1、连铸主机辊是钢铁连铸机组的核心支撑与导向部件,直接接触高温红热铸坯、循环冷却水与氧化铁皮,长期处于高温交变、干湿交替、挤压摩擦、氧化腐蚀的极端恶劣工况。设备持续承受铸坯重压、滚动剪切摩擦以及周期性热冲击,工作面损耗速率高、工况条件苛刻,对辊体表面性能及整体稳定性要求极高。
2、生产使用中,连铸主机辊需满足高精度、高稳定性、高耐久性的核心使用要求:辊面圆度、同轴度、表面光洁度需精准达标,无凹坑、划痕、裂纹、剥落缺陷,辊体表面需具备优异的耐磨性、耐高温性、耐水汽腐蚀性及抗热疲劳性能,能够适配生产线24小时连续作业,保障铸坯成型质量稳定,减少非计划停机检修,保障整体生产节拍。
3、现阶段传统人工焊接修复工艺制作的连铸主机辊,失效问题频发,已成为制约生产、增加运维成本的主要短板。一是辊面磨损过快,人工堆焊层厚薄不均、焊道杂乱,表面平整度差,运行中与铸坯、铁皮摩擦阻力大,极易出现局部快速磨损、沟槽磨损,导致辊径超差、导向精度失效,二是涂层起皮剥落,人工焊接热输入不稳定,堆焊层与基体熔合效果差、结合强度低,在高温、水冷交变工况下,耐磨层易起皮、脱落、点蚀,彻底丧失防护性能,三是热疲劳开裂频发,人工预热不规范、焊接应力残留大,辊体在反复冷热冲击下产生微裂纹并持续扩展,造成辊体开裂报废,四是产品质量离散性大、使用寿命短,完全依赖人工经验操作,修复质量无统一标准,批量辊体耐磨性能参差不齐,平均使用寿命短,频繁更换设备,大幅增加备件成本与停机损失。
4、针对传统人工焊接工艺制备的连铸主机辊耐磨性差、磨损不均、易剥落开裂、使用寿命短、质量不稳定等核心痛点,特提出一种连铸主机辊焊接自动化成套装备。
技术实现思路
1、针对现有技术的不足,本发明提供了一种连铸主机辊焊接自动化成套装备,具备自动化精准焊接、恒温预热、智能检测、无人化上下料一体化等优点,解决了传统工艺耐磨性能不足,人为操作误差的问题。
2、为实现上述目的,本发明提供如下技术方案:一种连铸主机辊焊接自动化成套装备,包括防护围栏、工件输送辊道模块、自动化上下料夹持模块、智能恒温预热模块、若干个全自动焊接堆焊模块、自动化检测模块、智能电控模块和辅助冷却防护模块,所述自动化上下料夹持模块包含伺服升降横移机构、自适应双卡盘工装和智能感应定位组件,所述智能恒温预热模块包括环绕式加热组件、多点测温传感器和智能温控系统,所述全自动焊接堆焊模块包含数控焊接主机、智能送丝机构、焊缝跟踪系统和参数闭环控制系统,所述自动化检测模块包括激光尺寸检测、机器视觉缺陷识别和数据采集分析组件,所述智能电控模块包括plc数控系统、触控操作终端和参数存储模块,所述辅助冷却防护模块包含梯度缓冷系统和除尘降噪组件,
3、所述防护围栏为框架式封闭结构,围绕装备整体布设形成安全作业空间,所述自动化上下料夹持模块固定安装于防护围栏的一侧端部,所述工件输送辊道模块沿防护围栏长度方向水平布设,所述多组全自动焊接堆焊模块沿工件输送辊道模块的轴向依次间隔布置,且各组全自动焊接堆焊模块均位于工件输送辊道模块的上方或侧方,所述智能电控模块分别与自动化上下料夹持模块、工件输送辊道模块、各组全自动焊接堆焊模块、辅助冷却防护模块电性连接,
4、所述自动化上下料夹持模块包括伺服升降横移机构、自适应双卡盘工装和智能感应定位组件,伺服升降横移机构的固定端与防护围栏或地面基础固定连接,自适应双卡盘工装固定安装于伺服升降横移机构的运动执行端,智能感应定位组件固定安装于自适应双卡盘工装的夹持部位,
5、所述全自动焊接堆焊模块包括数控焊接主机、恒力智能送丝机构、激光焊缝跟踪系统与焊接参数闭环控制系统,数控焊接主机固定安装于焊接机架上,恒力智能送丝机构的出料端朝向数控焊接主机的焊枪部位,激光焊缝跟踪系统的检测端朝向工件焊接区域并与数控焊接主机相对固定,焊接参数闭环控制系统分别与数控焊接主机、恒力智能送丝机构、激光焊缝跟踪系统电性连接,
6、所述辅助冷却防护模块包括梯度缓冷系统、烟尘收集与除尘降噪组件,梯度缓冷系统的出风口朝向各组全自动焊接堆焊模块的加工区域,烟尘收集与除尘降噪组件的吸风口位于数控焊接主机焊枪的上方区域。
7、优选的,所述伺服升降横移机构包括龙门桁架本体、三轴伺服驱动机构和末端夹持执行器,所述龙门桁架本体的底部支脚与地面或防护围栏固定连接,所述龙门桁架本体的横梁横跨于工件输送辊道模块的上方,所述三轴伺服驱动机构包括x轴伺服移动单元、y轴伺服横移单元和z轴伺服升降单元,所述x轴伺服移动单元与龙门桁架本体滑动配合并沿辊道轴向运动,所述y轴伺服横移单元和x轴伺服移动单元固定连接并做垂直辊道方向运动,所述z轴伺服升降单元与y轴伺服横移单元固定连接并做竖直升降运动,所述末端夹持执行器固定安装于z轴伺服升降单元的底端。
8、具体的,龙门桁架本体311为整体刚性龙门框架,三根伺服轴均配套伺服电机与齿轮齿条传动副,x轴伺服移动单元通过线性滑轨滑动卡合在龙门桁架311顶部主梁,x轴滑台底面螺栓锁紧y轴伺服横移单元,y轴滑台竖直固定z轴伺服升降单元,z轴内部滚珠丝杠副底端刚性锁死末端夹持执行器313,三轴伺服驱动机构312内全部伺服电机线缆统一接入智能电控模块驱动输出通道,三轴行程均配套原点限位光电开关,三轴伺服驱动机构各单元依次固定连接,末端夹持执行器与z轴伺服升降单元底端固定连接,x轴伺服移动单元沿龙门桁架本体做辊道轴向运动,y轴伺服横移单元做垂直辊道方向运动,z轴伺服升降单元做竖直升降运动,各运动单元协同配合实现末端夹持执行器的三维空间精准位移,智能电控模块输出控制指令驱动三轴伺服驱动机构动作,完成连铸主机辊的自动抓取、上料、移栽与卸料动作。
9、优选的,所述自适应双卡盘工装包括床头固定卡盘、床尾活动卡盘、轴向伸缩驱动组件和定心导向导轨,所述床头固定卡盘和床尾活动卡盘同轴相对布置,所述定心导向导轨沿辊道轴向水平固定,所述床尾活动卡盘与定心导向导轨滑动配合,所述轴向伸缩驱动组件的固定端与机架固定,输出端与床尾活动卡盘固定连接,所述床尾活动卡盘沿定心导向导轨往复移动以调节卡盘间距,所述床头固定卡盘与床尾活动卡盘均采用三爪自定心结构,卡爪内侧设置防滑耐磨夹持面,夹持同心度误差≤0.05mm,所述末端夹持执行器为与自适应双卡盘工装匹配的弧形抱夹式结构。
10、具体的,定心导向导轨324两端分别刚性固定床头固定卡盘321、机架侧板,床尾活动卡盘322内部内嵌直线滑动轴承套设于定心导向导轨324外部,轴向伸缩驱动组件323为水平气缸,气缸缸体固定在工装侧支架,活塞杆法兰与床尾活动卡盘尾部刚性焊接,床头、床尾卡盘内部均配套同步伸缩三爪卡盘气缸,三爪卡爪同步径向伸缩,智能感应定位组件33内嵌于床头卡盘内侧爪体上,感应信号线接入智能电控模块信号采集端,床头固定卡盘与床尾活动卡盘同轴相对设置,床尾活动卡盘与定心导向导轨滑动配合,轴向伸缩驱动组件输出端与床尾活动卡盘固定连接,三爪自定心结构实现辊体自动定心夹持,轴向伸缩驱动组件带动床尾活动卡盘沿定心导向导轨移动调节夹持间距,适配不同长度的连铸主机辊,智能感应定位组件检测辊体规格并反馈信号,智能电控模块控制轴向伸缩驱动组件动作,完成辊体自适应定心夹紧。
11、优选的,所述工件输送辊道模块包括机架、多段独立驱动的辊子组件、辊道驱动电机、传动链条和工位定位机构,所述机架沿水平方向固定布设,所述辊子组件通过轴承座可转动地安装于机架上,相邻所述辊子组件之间留有间隙并保持平行,所述辊道驱动电机固定安装于机架顶部,输出端通过传动链条与各辊子组件的辊轴传动连接,驱动辊子组件同步转动,所述工位定位机构包括定位气缸、定位挡块、复位弹簧和接近开关,所述定位气缸竖直安装于机架下方,输出端向上穿过机架并与定位挡块固定,所述接近开关固定安装于定位挡块侧方,用于检测辊体到位信号并触发定位动作。
12、具体的,机架21为整体焊接矩形框架,每一组辊子组件22两端均装配带座滚动轴承座锁死在机架横梁底面,辊道驱动电机23吊装于机架底部中心,电机输出链轮通过单根闭环传动链条24同步啮合全部辊子端部从动链轮,工位定位机构25整体竖直贯穿机架预留通孔,定位气缸朝下固定在机架底板下方,活塞杆向上穿过机架与定位挡块刚性螺纹连接,接近开关横向支架锁紧在机架侧边,所有电机、气缸、接近开关信号线分别独立接入智能电控模块,辊子组件通过轴承座与机架转动连接,辊道驱动电机通过传动链条与辊子组件传动连接,定位气缸输出端与定位挡块固定连接,接近开关固定于定位挡块侧方,辊道驱动电机驱动辊子组件转动实现辊体水平输送,定位气缸驱动定位挡块伸出实现辊体工位定位,接近开关检测辊体到位信号并传输至智能电控模块,智能电控模块控制辊道驱动电机启停与定位气缸动作,实现辊体自动输送与精准停位。
13、优选的,若干个所述全自动焊接堆焊模块包括焊接机架、辊体夹持机构、加工驱动单元、支撑底座和数控焊接主机,所述支撑底座固定安装于地面或基础平台,所述焊接机架固定于支撑底座上方,所述辊体夹持机构对称布置于输送辊道模块的两侧,所述辊体夹持机构包括左侧夹持座、右侧夹持座、压紧气缸和浮动支撑轮,所述压紧气缸驱动夹持座向辊体端部压紧,所述浮动支撑轮与辊体圆周面滚动接触支撑,所述加工驱动单元包括旋转驱动电机、减速箱、传动带轮、驱动托轮,旋转驱动电机输出端和减速箱连接,所述减速箱通过传动带轮与驱动托轮传动连接,所述驱动托轮与辊体圆周面相切并驱动辊体绕自身轴线匀速旋转。
14、具体的,支撑底座44用地脚螺栓锚固在重型一体化床身,焊接机架41垂直立设在支撑底座上方,左右两组辊体夹持机构42对称布置在辊道左右两侧,每组压紧气缸水平横向固定在机架立板,气缸活塞杆顶推夹持座,夹持座内侧转动装配浮动支撑轮,加工驱动单元43固定于机架后侧,旋转驱动电机输出轴对接减速箱输入轴,减速输出端装配主动带轮,主动带轮通过同步传动带连接下方驱动托轮,驱动托轮可转动支撑在机架托座上,数控焊接主机45、激光焊缝跟踪滑台统一滑动装配在焊接机架顶部横向导轨,全部电机、气缸、激光传感器线缆接入焊接参数闭环控制系统,闭环系统与智能电控模块双向通讯,辊体夹持机构对称布置于输送辊道模块两侧,压紧气缸输出端与夹持座固定连接,浮动支撑轮与辊体圆周面滚动接触,旋转驱动电机通过减速箱、传动带轮与驱动托轮传动连接,驱动托轮与辊体圆周面相切接触,压紧气缸驱动夹持座压紧辊体端部实现轴向定位,浮动支撑轮对辊体形成辅助支撑,旋转驱动电机驱动辊体绕自身轴线匀速旋转,智能电控模块控制旋转速度与焊接动作匹配,实现辊面全周连续堆焊。
15、优选的,所述激光焊缝跟踪系统包括激光发射头、图像接收传感器、信号处理器和跟踪执行滑台,所述激光发射头倾斜朝向辊面焊接区域,所述图像接收传感器与激光发射头相对固定并接收激光轮廓信号,所述信号处理器对图像数据进行处理并输出偏差信号,所述跟踪执行滑台包括滑台底座、伺服电机、滚珠丝杠和滑动座,所述滑动座与滚珠丝杠螺纹配合,所述数控焊接主机的焊枪固定于滑动座上。
16、具体的,激光发射头与图像接收传感器相对固定,信号处理器与图像接收传感器电性连接,跟踪执行滑台的滑动座与滚珠丝杠螺纹配合,焊枪与滑动座固定连接,激光发射头投射激光轮廓至辊面焊接区域,图像接收传感器采集轮廓信号并传输至信号处理器,信号处理器输出偏差信号至跟踪执行滑台,跟踪执行滑台带动焊枪实时补偿位置偏差,智能电控模块同步协调焊接参数与跟踪动作,保证焊枪始终对准焊缝中心。
17、优选的,所述恒力智能送丝机构包括送丝电机、送丝轮组、导丝管、张力调节组件和送丝驱动控制器,所述送丝电机输出端与送丝轮组传动连接,所述导丝管一端对接送丝轮组出口,另一端延伸至焊枪导电嘴部位,所述张力调节组件包括压紧弹簧、调节螺母和压力传感器,所述压力传感器实时检测送丝阻力并反馈至送丝驱动控制器,实现恒力送丝,所述焊接参数闭环控制系统实时采集焊接电压、电流、送丝速度、辊体转速信号,进行pid调节。
18、具体的,送丝电机与送丝轮组传动连接,导丝管两端分别对接送丝轮组与焊枪导电嘴,张力调节组件的压力传感器与送丝驱动控制器电性连接,焊接参数闭环控制系统采集焊接电压、电流、送丝速度、辊体转速信号,送丝电机驱动送丝轮组实现连续送丝,张力调节组件实时调节送丝阻力保持恒力送丝,焊接参数闭环控制系统通过pid调节稳定焊接热输入,智能电控模块统一协调送丝速度与辊体旋转速度,保证焊道均匀成型。
19、优选的,所述智能电控模块包括plc主控制器、触控操作显示终端、数据存储单元、信号采集模块、驱动输出模块和报警单元,所述plc主控制器分别与触控操作显示终端和数据存储单元双向通信,所述信号采集模块的输入端分别连接激光焊缝跟踪系统、智能感应定位组件、接近开关和压力传感器,所述驱动输出模块的输出端分别连接三轴伺服驱动机构、辊道驱动电机、旋转驱动电机、数控焊接主机和送丝电机,所述plc主控制器内置连铸主机辊焊接工艺参数库。
20、具体的,plc主控制器与触控操作显示终端、数据存储单元双向通信,信号采集模块与各传感器电性连接,驱动输出模块与各执行机构电性连接,信号采集模块将位置、温度、压力信号传输至plc主控制器,plc主控制器调用内置焊接工艺参数库运算处理,驱动输出模块输出控制指令驱动各执行机构动作,报警单元在设备异常时发出预警信号,实现全流程自动化联动控制与状态监测。
21、优选的,所述梯度缓冷系统包括缓冷风机、多段出风管路、温度传感器和分段温控控制器,所述多段出风管路沿辊体轴向均匀布置,出风口朝向辊面堆焊区域,所述温度传感器固定于焊接区域侧方,实时检测辊体温度并反馈至分段温控控制器,所述温度控制器按预设阶梯曲线调节风速与风量,所述烟尘收集与除尘降噪组件包括集烟罩、负压风机、过滤滤芯和消音棉,所述集烟罩罩设于焊枪上方。
22、具体的,缓冷风机与多段出风管路相连通,温度传感器固定于焊接区域侧方并与分段温控控制器电性连接,集烟罩罩设于焊枪上方并与负压风机、过滤滤芯依次连通,温度传感器实时采集辊体温度信号,分段温控控制器按阶梯曲线调节缓冷风机风速风量实现梯度缓冷,负压风机通过集烟罩抽取焊接烟尘并净化排放,智能电控模块同步控制缓冷与除尘动作,保障辊体冷却质量与作业环境洁净。
23、优选的,所述工件输送辊道模块、自动化上下料夹持模块、若干个全自动焊接堆焊模块和辅助冷却防护模块均采用一体式重型刚性床身结构,床身由厚钢板焊接成型并经时效处理,所述工件输送辊道模块、全自动焊接堆焊模块和自动化上下料夹持模块均固定安装于同一床身平台上,各模块同轴度误差≤0.1mm,所述防护围栏上设置有安全光栅、检修防护门和门锁开关,所述安全光栅的信号输出端和智能电控模块信号连接。
24、具体的,各功能模块固定安装于一体式重型刚性床身平台,安全光栅与检修防护门设置于防护围栏,安全光栅信号输出端与智能电控模块信号连接,一体式重型刚性床身抑制焊接振动并保证各模块同轴度精度,安全光栅检测到异物闯入时传输信号至智能电控模块,智能电控模块立即控制设备紧急停机,防护围栏与安全联锁结构共同保障操作人员与设备运行安全。
25、与现有技术相比,本发明提供了一种连铸主机辊焊接自动化成套装备,具备以下有益效果:
26、该一种连铸主机辊焊接自动化成套装备,采用高精度闭环控制自动化焊接系统,摒弃传统人工手持焊接、随意控参的作业模式,实现连铸主机辊辊面耐磨层全自动堆焊作业。系统搭载智能数控焊接模块、实时焊缝跟踪装置与恒流恒压供能系统,可根据不同规格主机辊的直径、长度、磨损区域尺寸,自动匹配焊接轨迹、行走速度、送丝速率与热输入参数,支持分层梯度自动化堆焊,焊接过程全程数字化精准调控,热输入量稳定可控,焊道排布均匀规整,有效避免人工焊接出现的气孔、夹渣、未熔合、焊道重叠等缺陷,通过专用高铬耐磨合金焊丝精准熔覆,形成组织致密、硬度均匀、结合牢固的耐磨防护层,从焊接工艺层面彻底保障辊面耐磨性能的稳定性与一致性。
27、该一种连铸主机辊焊接自动化成套装备,采用一体化伺服驱动上下料机构与自适应双卡盘定位工装,适配多规格、不同长度、不同重量的连铸主机辊,实现全自动上料、精准对位、自动夹紧、加工完成自动卸料全流程无人作业,设备采用可调节式床头床尾卡盘结构,可根据辊体参数自动调整夹持间距与支撑高度,配合智能感应识别系统,自动识别辊体型号与加工区域,无需人工反复校准定位,整套上下料系统支持一键启动、自动复位、连续循环作业,装夹精度高、稳定性强,彻底解决传统人工上下料耗时费力、装夹偏移、定位偏差大的问题,为后续焊接、预热、检测工序提供精准装夹基础,有效提升整体加工效率与产品成型一致性。
28、该一种连铸主机辊焊接自动化成套装备,搭载全自动智能恒温预热系统,实现焊接前均匀预热、焊接中恒温保温、焊接后梯度缓冷的全自动化温控管理,系统配置多点红外测温传感器与智能温控主机,可实时采集辊体表面温度,自动匹配对应材质的预热工艺参数,精准控制升温速率、恒温温度与保温时长,采用环绕式全域加热结构,无加热死角,实现辊体焊接区域温度均匀一致,有效降低焊接温差应力,释放基体残余应力,避免冷热冲击产生的微裂纹,稳定的恒温工艺可细化堆焊层金相晶粒,优化合金层组织结构,大幅提升耐磨涂层与基体的冶金结合强度,显著提升辊面耐磨、抗裂、抗剥落性能。
29、该一种连铸主机辊焊接自动化成套装备,集成全自动在线检测系统,实现焊接完成后辊面质量、尺寸精度、成型状态的一体化智能检测,替代传统人工肉眼检测、手动测量的粗放式质检模式,系统包含高精度激光尺寸检测模块、表面缺陷视觉识别模块与硬度抽样检测辅助模块,可自动检测辊体圆度、同轴度、堆焊层厚度均匀度,智能识别辊面气孔、裂纹、凹凸、局部磨损、涂层脱落等微小缺陷,检测数据实时上传系统、自动存档,对不合格产品自动预警、标记分类,实现加工、检测、判定一体化自动化作业,杜绝人工漏检、误检、判定标准不统一的问题,全方位保障连铸主机辊焊接修复品质,确保每一台成品辊的耐磨性能、外观精度均达标。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com