
一种低烟尘高效率钛钙型焊条及其制备方法与流程
本发明涉及焊接材料,更具体地说,它涉及一种低烟尘高效率钛钙型焊条及其制备方法。
背景技术:
1、钛钙型焊条因具有电弧稳定、成形较好、操作工艺性优良等特点,被广泛应用于普通钢结构及通用焊接等领域。随着焊接作业对职业健康、环保和施工效率要求的不断提高,传统钛钙型焊条在使用过程中仍存在焊接烟尘发生量较高、飞溅较多、熔敷效率不足等问题。
2、现有技术中,通常通过调整药皮配方、增加铁粉用量或引入单一功能助剂的方式以改善焊条性能,但普通铁粉的表面活性较高、易氧化,且与粘结体系的相容性有限,容易导致压涂稳定性下降;同时,单一稀土组分对焊接烟尘的抑制作用有限,难以兼顾低烟尘、高效率及良好的工艺性能。
3、因此,亟需开发一种能够降低焊接烟尘和焊接飞溅,并保持熔敷金属良好力学性能的低烟尘高效率钛钙型焊条及其制备方法。
技术实现思路
1、为了解决现有技术中钛钙型焊条焊接烟尘发生量较高、焊接飞溅较大以及熔敷金属综合力学性能有待改善等问题,本发明提供了一种低烟尘高效率钛钙型焊条及其制备方法。
2、第一方面,本发明提供了一种低烟尘高效率钛钙型焊条,采用如下的技术方案:
3、一种低烟尘高效率钛钙型焊条,包括焊芯以及包覆于所述焊芯表面的药皮;
4、所述焊芯为低碳钢焊芯;
5、所述药皮的原料按重量份数计包括:金红石34-42份、钛硅改性铁粉12-18份、大理石8-13份、长石5-9份、锰铁4-7份、硅铁1-1.8份、纤维素0.5-0.7份、铈镧功能颗粒6-10份和粘结剂20-24份;
6、其中,所述铈镧功能颗粒是以硅灰石为载体、表面负载铈镧复合氧化物活性组分的功能颗粒;所述钛硅改性铁粉包括雾化铁粉基体以及依次包覆于所述雾化铁粉基体表面的磷酸盐钝化层和tio2-sio2封孔层。
7、优选的,所述粘结剂选自钾水玻璃、钠水玻璃和钾钠水玻璃中的一种或几种。
8、优选的,所述铈镧功能颗粒的制备方法,包括以下步骤:
9、a1、将硅灰石经干燥筛分后,得到干燥硅灰石,将干燥硅灰石加入去离子水中,搅拌均匀,加入聚丙烯酸铵,继续搅拌均匀,得到载体分散浆料;
10、a2、将硝酸铈六水合物和六水硝酸镧加入去离子水中,搅拌至完全溶解,得到混合硝酸盐前驱液;
11、a3、在搅拌下,将混合硝酸盐前驱液加入载体分散浆料中,加入完成后,调节体系ph至9.5-10.5,搅拌反应,反应结束后,进行老化,老化完成后,经过滤、洗涤、干燥,得到前驱体负载颗粒;
12、a4、将前驱体负载颗粒置于空气气氛下进行煅烧,煅烧结束后,冷却,粉碎过筛,得到铈镧功能颗粒。
13、优选的,所述步骤a1中经干燥筛分指:将硅灰石在温度110-120℃下干燥2-3h后,过100目筛。
14、优选的,所述步骤a1中干燥硅灰石、聚丙烯酸铵和去离子水的质量比为100:0.08-0.12:160-190。
15、优选的,所述步骤a1中搅拌均匀指:在温度45-50℃、转速400-500r/min的条件下搅拌20-30min,继续搅拌均匀的时间为20-30min。
16、优选的,所述步骤a2中硝酸铈六水合物、六水硝酸镧和去离子水的质量比为10:2-2.5:100-120。
17、优选的,所述步骤a2中搅拌至完全溶解指:在室温、转速300-400r/min的条件下搅拌15-25min至完全溶解。
18、优选的,所述步骤a3中搅拌下加入混合硝酸盐前驱液的转速为400-500r/min,控制混合硝酸盐前驱液的加入时间为40-60min。
19、优选的,所述步骤a3中混合硝酸盐前驱液和载体分散浆料的质量比为0.5-0.6:1。
20、优选的,所述步骤a3中使用质量分数为10-15%的氨水调节体系ph至9.5-10.5。
21、优选的,所述步骤a3中搅拌反应指:在温度45-50℃、转速400-500r/min的条件下搅拌反应60-70min。
22、优选的,所述步骤a3中老化指:在温度50-55℃、转速250-350r/min的条件下搅拌老化100-120min。
23、优选的,所述步骤a3中经过滤、洗涤、干燥指:采用孔径5-10μm的聚丙烯滤布,在真空度为-0.06mpa至-0.08mpa的条件下进行过滤,滤饼使用温度为40-50℃的去离子水洗涤至洗涤液ph呈中性后,在温度110-120℃下干燥6-8h。
24、优选的,所述步骤a4中进行煅烧指:将前驱体负载颗粒置于空气气氛下,以2-3℃/min的升温速率升温至490-510℃,并保温煅烧2-2.5h。
25、优选的,所述步骤a4中粉碎过筛指:采用低速整粒机,在转速600-800r/min的条件下粉碎2-3min,随后过100目筛。
26、优选的,所述钛硅改性铁粉的制备方法,包括以下步骤:
27、b1、将雾化铁粉经清洗后干燥,得到干燥雾化铁粉;将磷酸加入混合溶剂中,搅拌均匀,得到钝化液;
28、b2、将干燥雾化铁粉加入钝化液中,搅拌反应,反应结束后,经过滤、洗涤、干燥,得到钝化铁粉;
29、b3、将钛酸四丁酯和冰醋酸加入无水乙醇中,搅拌均匀,得到钛酸酯溶液;将硅溶胶和混合溶液预混后,滴加到钛酸酯溶液中,滴加完成后,继续搅拌反应,得到封孔溶胶;
30、b4、将钝化铁粉置于滚筒混料机中,在搅拌下将封孔溶胶喷覆于钝化铁粉表面,喷覆完成后,进行分段热处理,处理结束后,冷却,粉碎过筛,得到钛硅改性铁粉。
31、优选的,所述步骤b1中经清洗后干燥指:将雾化铁粉加入无水乙醇中进行清洗,雾化铁粉和无水乙醇的质量比为1:1.5-2.0,在室温、转速200-300r/min的条件下清洗8-12min,清洗完成后,得到铁粉乙醇浆料,将所得铁粉乙醇浆料转入装有300目不锈钢滤网的真空过滤装置中,在真空度为-0.06mpa至-0.08mpa的条件下抽滤至滤液不再连续滴落,抽滤结束后,将滤饼在温度90-100℃下干燥1.5-2h。
32、优选的,所述步骤b1中磷酸和混合溶剂的质量比为0.8-1.0:100。
33、优选的,所述步骤b1中磷酸为质量分数为85%的磷酸。
34、优选的,所述步骤b1中混合溶剂是由去离子水和无水乙醇按体积比2.8-3.2:1混合组成。
35、优选的,所述步骤b1中搅拌均匀指:在室温、转速300-400r/min的条件下搅拌10-15min。
36、优选的,所述步骤b2中干燥雾化铁粉和钝化液的质量比为1:3.0-3.5。
37、优选的,所述步骤b2中搅拌反应指:在温度35-40℃、转速250-350r/min的条件下搅拌反应4-6min。
38、优选的,所述步骤b2中经过滤、洗涤、干燥指:采用孔径10-20μm的聚丙烯滤布,在真空度为-0.05mpa至-0.07mpa的条件下进行过滤,滤饼使用去离子水洗涤2次后,再使用无水乙醇洗涤1次后,在温度85-95℃、真空度-0.07mpa至-0.09mpa的条件下干燥70-90min。
39、优选的,所述步骤b3中钛酸四丁酯、冰醋酸和无水乙醇的质量比为10:2-2.5:90-110;所述钛酸酯溶液、硅溶胶和混合溶液的质量比为100:4.5-5.5:24-28。
40、优选的,所述步骤b3中混合溶液由去离子水和无水乙醇按体积比1:4-5混合组成。
41、优选的,所述步骤b3中搅拌均匀指:在室温、转速350-450r/min的条件下搅拌20-30min。
42、优选的,所述步骤b3中控制硅溶胶和混合溶液的预混液的滴加时间为25-30min。
43、优选的,所述步骤b3中继续搅拌反应指:在室温、转速350-450r/min的条件下继续搅拌反应40-60min。
44、优选的,所述步骤b4中钝化铁粉和封孔溶胶的质量比为100:22-28。
45、优选的,所述步骤b4中喷覆具体为:将钝化铁粉置于滚筒混料机中,控制滚筒转速为25-35r/min,温度为25-35℃,采用雾化喷嘴将封孔溶胶喷覆于钝化铁粉表面,雾化压力为0.15-0.25mpa,喷覆时间为40-50min,喷覆完成后继续在转速25-35r/min下混合20-30min。
46、优选的,所述步骤b4中分段热处理指:先在温度80-90℃下保温60-70min,再升温至115-125℃保温60-70min,最后升温至155-165℃保温35-45min进行热处理。
47、优选的,所述步骤b4中粉碎过筛指:采用低速整粒机,在转速600-800r/min下粉碎1-2min,随后过80目筛。
48、第二方面,本发明提供了一种低烟尘高效率钛钙型焊条的制备方法,采用如下的技术方案:
49、一种低烟尘高效率钛钙型焊条的制备方法,包括以下步骤:
50、s1、将金红石、钛硅改性铁粉、大理石、长石、锰铁、硅铁、纤维素和铈镧功能颗粒加入混料设备中,混合均匀,得到干粉混合料;
51、s2、向干混料中加入粘结剂,进行混捏,混捏完成后,静置熟化,得到湿药皮料;
52、s3、将焊芯经校直、除锈和表面清理后,得到洁净焊芯,将湿药皮料涂覆于洁净焊芯外表面,经压涂成型后,得到湿焊条;
53、s4、将湿焊条进行晾置和烘干处理,处理完成后,冷却,得到低烟尘高效率钛钙型焊条。
54、优选的,所述步骤s1中混合均匀指:在室温、转速25-35r/min的条件下混合20-30min。
55、优选的,所述步骤s2中混捏指:将粘结剂分2-3次加入干粉混合料中,在室温、转速30-45r/min的条件下混捏25-35min。
56、优选的,所述步骤s2中静置熟化指:在室温下静置熟化10-20min。
57、优选的,所述步骤s3中经校直、除锈和表面清理具体为:将焊芯送入校直机中进行校直处理,校直辊转速为20-30r/min,校直后焊芯直线度偏差不大于1.0mm/m;随后采用钢丝刷轮对焊芯表面进行除锈处理,刷磨转速为800-1200r/min,处理时间为10-20s;除锈后采用0.4-0.6mpa压缩空气吹扫焊芯表面6-8s。
58、优选的,所述步骤s3中压涂成型具体为:将洁净焊芯送入焊条压涂机中,采用连续压涂包覆方式将湿药皮料均匀包覆于洁净焊芯外表面;压涂过程中控制压涂压力为4-6mpa,焊芯送进速度为12-18m/min,压涂温度为室温,控制药皮厚度为0.9-1.3mm,药皮偏心率不大于7%。
59、优选的,所述步骤s4中晾置和烘干处理指:将湿焊条在室温、相对湿度不高于65%的条件下晾置3-5h;随后进行分段烘干处理,先在温度80-90℃下烘干60-70min,再升温至145-155℃烘干100-120min。
60、综上所述,本发明具有以下有益效果:
61、1.本发明通过在钛钙型焊条药皮中引入以硅灰石为载体、表面负载铈镧复合氧化物活性组分的铈镧功能颗粒,使铈组分、镧组分在载体表面形成分散稳定的复合功能结构。铈和镧组分之间能够产生协同作用,增加功能颗粒表面的活性位点和缺陷结构,有利于对焊接过程中产生的金属蒸气、氧化物烟尘前驱体及细小颗粒进行吸附、捕获和固定,从而降低焊接烟尘发生量,提高焊接作业的环保性和安全性。
62、2.本发明通过采用表面具有磷酸盐钝化层和tio2-sio2封孔层的钛硅改性铁粉,以改善雾化铁粉表面活性高、易氧化、易与粘结剂发生不稳定作用的问题。磷酸盐钝化层能够降低铁粉表面反应活性,tio2-sio2封孔层能够进一步封闭铁粉表面活性位点并提高表面稳定性,使铁粉在药皮体系中分散更均匀、储存和压涂过程更稳定;在焊接过程中,改性铁粉受热熔化更加均匀,有利于提高铁粉有效熔入熔池的比例,从而降低焊接飞溅率。
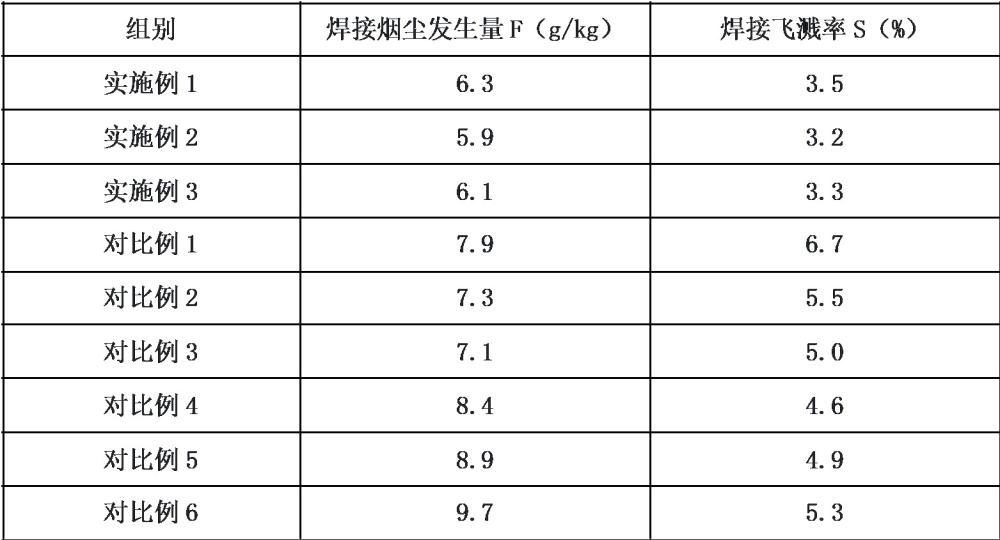
63、3.本发明通过铈镧功能颗粒与钛硅改性铁粉的配合使用,使药皮体系同时具有降烟、增效、稳弧、低飞溅和良好的压涂性能。所得钛钙型焊条的焊接烟尘发生量低,焊接过程稳定,适用于低烟尘高效率手工电弧焊焊条的工业化生产。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com