
一种骨架生产线和电杆生产方法与流程
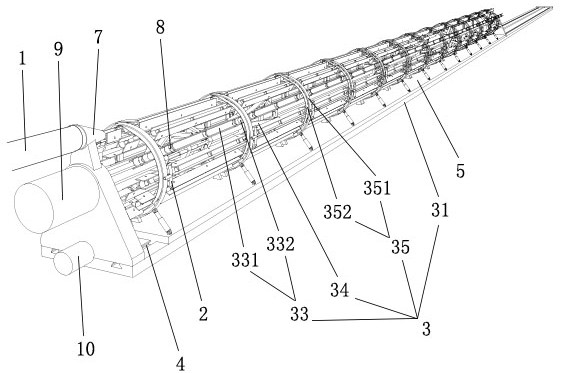
本发明涉及环形混凝土电杆生产设备,尤其涉及一种骨架生产线和电杆生产方法。
背景技术:
1、环形混凝土电杆作为电力传输与通讯线路中的重要支撑构件,其生产质量直接关系到线路运行的安全性与可靠性。在环形混凝土电杆的制造工艺中,钢筋骨架的成型是核心工序之一,骨架由多根纵向主筋与螺旋筋、架立圈焊接或绑扎而成,其成型精度与效率对后续离心成型及成品电杆的力学性能具有决定性影响。
2、目前,环形混凝土电杆骨架成型通常遵循如下工序流程:盘条钢筋经调直机调直后,进入v形支撑槽内暂存,由切断机构按设定长度切断,再通过上料装置将切断后的钢筋挪移至骨架组装位置进行穿筋、焊接或绑扎成型。在这一过程中,调直机根据钢筋安装顺序自动切割不同尺寸钢筋的设计理念,要求上料环节能够与调直切断工序形成节拍匹配,以保证多规格钢筋按序供应。然而,现有技术在实际生产中存在以下突出问题:完成调直切断的钢筋在从v形支撑槽向上料装置转移、以及由上料装置向骨架组装位置输送的过程中,由于缺乏有效的约束与导向,钢筋容易发生轴向偏转、径向错位甚至从传输路径中散落。钢筋一旦发生偏转或错位,将导致上料装置无法准确抓取或推送钢筋至预定穿筋工位,需由操作人员停机进行人工调整与挑选,严重影响骨架成型的连续性与生产效率。更为关键的是,当调直机按照钢筋安装顺序依次切割不同长度规格的钢筋时,若上料环节因钢筋偏转、错位而无法及时、准确地取走已完成切断的钢筋,则为后续钢筋调直让位的目的便无法实现,调直机的自动定尺切割节拍被迫中断,这与调直机根据安装顺序自动切割不同尺寸钢筋的自动化设计理念形成直接冲突,使设备的技术优势难以充分发挥。
3、因此,需要一种能够对调直切断后的钢筋实施可靠约束与定向传输的骨架生产线,以解决钢筋在传输过程中偏转、错位及散落的问题,保障上料工序与调直切断工序的节拍协同,提升环形混凝土电杆骨架成型的自动化水平与生产效率。
技术实现思路
1、本发明针对现有技术的不足,提供一种骨架生产线和电杆生产方法,通过支撑架使钢筋在滑槽内定向传输,调直切断后的钢筋直接进入支撑架,转轴通过支撑架钢筋和箍筋转动,从而自动调整完成切断的钢筋位置,为后续调直的钢筋让位,同时在支撑板和夹持板的作用下,钢筋和箍筋相互贴合,通过焊接装置完成钢筋和箍筋的焊接,重复上述步骤,在钢筋让位的同时自动完成骨架的制作。
2、本发明是通过如下技术方案实现的,提供骨架生产线和电杆生产方法,包括调直机和焊接装置;还包括上料装置,上料装置包括和调直机相连接的支架、转设在支架上的转轴、沿转轴周向设有支撑架、驱动支撑架沿转轴径向运动的驱动机构以及设置在支架上的夹紧机构,任一支撑架和调直机的输出端相连接;支撑架包括沿转轴轴向延伸的v形传输槽和支撑板,传输槽和支撑板沿转轴轴向交错排列并相固接,传输槽内形成用于传输钢筋的滑槽,支撑板外侧形成箍筋的支撑端;夹紧机构包括若干铰接在支架上且沿转轴轴向排列的圆弧形夹持板,夹持板两两相对设置并合围在支撑板外侧,夹持板和支撑板之间形成用于夹紧钢筋的夹持空间,夹持空间自连接调直机输出端的支撑架沿转轴周向逐渐减小;焊接装置设置在夹持板上,且焊接装置的输出端朝向钢筋和骨筋的连接部位。
3、通过支撑架使钢筋在滑槽内定向传输,调直切断后的钢筋直接进入支撑架,转轴通过支撑架钢筋和箍筋转动,从而自动调整完成切断的钢筋位置,为后续调直的钢筋让位,同时在支撑板和夹持板的作用下,钢筋和箍筋相互贴合,通过焊接装置完成钢筋和箍筋的焊接,重复上述步骤,在钢筋让位的同时自动完成骨架的制作。
4、作为优化,夹持板内侧设有沿夹持板周向延伸的弹性夹板,夹持空间位于弹性夹板和支撑板之间。
5、通过弹性夹板在夹紧过程中发生弹性变形,自动适配钢筋的夹紧需求,避免钢筋卡死在夹持板上。
6、作为优化,支撑板外侧开设有和箍筋配合工作的凹槽。
7、通过凹槽使箍筋套设在支撑板上时嵌入凹槽内,实现对箍筋的定位,防止箍筋在支撑板上滑动错位,确保箍筋与钢筋的焊接位置准确,提高骨架成型精度。
8、作为优化,支撑板上固设有永磁体,且永磁体和凹槽相对应。
9、通过永磁体吸附箍筋,防止箍筋在支撑板上移位,确保箍筋与钢筋的焊接位置准确;同时在吸力的作用下便于箍筋自动进入卡槽内,从而提高箍筋制作效率。
10、作为优化,驱动机构包括若滑设在转轴上的滑块、驱动滑块沿转轴轴向运动的电动推杆以及传动杆,滑块通过传动杆和对应的支撑架相铰接。
11、通过电动推杆驱动滑块沿转轴轴向运动,滑块通过传动杆带动支撑架沿转轴径向运动,实现支撑架的径向伸缩,能够准确控制支撑架的径向位置和角度,保证支撑板与箍筋的夹紧力一致,适应不同尺寸规格的骨架制作。
12、作为优化,支架上设有沿转轴轴向延伸的滑轨,滑轨上滑设有工作台,且夹持板交接在工作台上。
13、通过工作台沿滑轨滑动调整夹持板的轴向位置,使夹持板带动完成制作的骨架脱离上料装置,从而便于拆卸制作完成的骨架。
14、作为优化,支撑架上设有挡位机构,挡位机构包括通过紧固机构固设在传输槽内的减震机构以及设置在减震机构上的挡板,挡板和滑槽相适配,且挡板通过复位弹簧和减震机构相连接。
15、减震机构可缓冲钢筋撞击挡板时的冲击力,减小钢筋震动,复位弹簧使挡板复位并推动至指定位置,从而通过挡位机构确保钢筋在滑槽内滑动至指定位置,实现钢筋的轴向定位,确保钢筋端部位置准确,便于后续骨架的制作。
16、作为优化,支架上设有锥形导料管,导料管的粗径端朝向调直机的输出端,导料槽的细径端朝向连接调直机输出端的支撑架上的滑槽。
17、通过导料管的粗径端便于接收钢筋,即使钢筋存在一定程度的偏转或错位也能顺利进入导料管;细径端对钢筋起到导向和约束作用,将钢筋逐步引导至滑槽内,确保钢筋顺利进入滑槽,进一步防止钢筋在进入滑槽前发生偏转或错位。
18、作为优化,传输槽内转设有和滑槽相适配的滚轮。
19、通过滚轮将钢筋与滑槽之间的滑动摩擦转变为滚动摩擦,显著减小钢筋传输阻力,防止钢筋在传输过程中因摩擦阻力过大而发生偏转或卡滞,保证钢筋传输顺畅;滚轮沿传输槽的长度方向间隔设置多个,使钢筋在传输过程中始终受到滚轮的支撑和导向,进一步提高钢筋传输的稳定性和定向性;同时减小钢筋与滑槽的磨损,延长装置使用寿命。
20、一种环形混凝土电杆的生产方法,包括钢筋骨架制备工序、螺旋筋缠绕工序、砼拌制工序、浇筑离心工序、养护工序、拆模工序、余浆回收工序,钢筋骨架制备工序采用权利要求1所述的骨架生产线,具体操作步骤如下:
21、a、钢筋骨架制备工序:将若干箍筋套设在对应的支撑板上,开启驱动机构,驱动机构带动支撑架沿转轴径向向外运动,直至支撑板夹紧箍筋;
22、b、朝向支撑板转动夹持板,夹持板合围在支撑板外侧,且夹持板和支撑板之间形成用于夹紧钢筋的夹持空间;
23、c、调直机按照骨架安装顺序依次对钢筋进行调直切断,定长切断后的长度相对误差小于或等于钢筋长度的1.5/10000;钢筋进入连接调直机输出端的支撑架内,钢筋在传输槽内滑动至指定位置;
24、d、转动转轴,转轴通过支撑架带动钢筋和箍筋转动,钢筋沿夹持板周向滑动,夹持板和支撑板逐渐夹紧钢筋,钢筋和箍筋逐渐靠近并通过焊接装置进行焊接;
25、e、开启驱动机构,驱动机构带动支撑架沿转轴径向向内运动,支撑架脱离骨架;反向转动夹持板,夹持板脱离骨架,抽出骨架;
26、f、螺旋筋缠绕工序:在骨架外侧缠绕螺旋筋,钢筋两端的螺旋筋密缠3-5圈;
27、g、砼拌制工序:水泥、沙、石、水和外加剂混合搅拌,搅拌时间大于或等于4分钟;
28、h、浇筑离心工序:清理完毕制作电杆的模具后均匀涂刷脱模剂,将骨架安装在模具内,涨拉钢筋,钢筋屈服强度为400mpa,张拉控制应力取钢筋屈服强度的 30%,小于或等于0.5fyk;张拉机头中心对准模具轴心后开始张拉,采用超张拉,其张拉程序:0→103%涨拉值,张拉盘的倾斜小于或等于2mm;
29、i、混凝土泵送布料,布料时,模具温度小于或等于45℃;
30、j、离心成型:模具转速:慢速80-120转/分,中速200-250转/分、快速420-450转/分;离心时间:慢速2分,中速2分,快速8分,总时间大于或等于12分;
31、k、养护工序: 4月~11月份,电杆蒸汽养护6小时,升温3小时,恒温3小时;12月~次年3月份,蒸汽养护6.5小时,升温3小时,恒温3.5小时;升温速度每小时小于或等于35℃,恒温温度:85~90℃;养护时每隔1h测温一次,并且根据温度的升降调整供汽量;
32、l、拆模工序:脱模强度小于或大于强度设计值的70%,拆卸环形混凝土电杆并均匀涂抹脱模剂;
33、m、余浆回收工序:模具倾斜将离心完成后多余的水泥余浆倒入接浆车,同时对水泥余浆进行搅拌。
34、本发明的有益效果为:本发明过支撑架使钢筋在滑槽内定向传输,调直切断后的钢筋直接进入支撑架,转轴通过支撑架钢筋和箍筋转动,从而自动调整完成切断的钢筋位置,为后续调直的钢筋让位,同时在支撑板和夹持板的作用下,钢筋和箍筋相互贴合,通过焊接装置完成钢筋和箍筋的焊接,重复上述步骤,在钢筋让位的同时自动完成骨架的制作。
35、通过夹紧机构的圆弧形夹持板两两相对设置并合围在支撑板外侧,夹持板和支撑板之间形成用于夹紧钢筋的夹持空间,且夹持空间自连接调直机输出端的支撑架沿转轴周向逐渐减小,在转轴转动过程中,钢筋沿夹持板周向滑动,夹持板和支撑板逐渐夹紧钢筋,实现钢筋与箍筋的自动靠拢与夹紧定位,为后续焊接提供准确位置。
36、通过将焊接装置设置在夹持板上,且焊接装置的输出端朝向钢筋和骨筋的连接部位,在钢筋与箍筋夹紧定位后可直接进行焊接,实现传输、定位、夹紧、焊接一体化作业,工序衔接紧凑,进一步提高骨架成型效率。
37、通过弹性夹板在夹紧过程中发生弹性变形,自动适配钢筋的夹紧需求,避免钢筋卡死在夹持板上。
38、通过在支撑板外侧开设和箍筋配合工作的凹槽,箍筋套设在支撑板上时嵌入凹槽内,实现对箍筋的定位,防止箍筋在支撑板上滑动错位。
39、通过在支撑板上固设永磁体,且永磁体和凹槽相对应,利用永磁体的磁力吸附箍筋,使箍筋自动进入对应的凹槽内,同时进一步防止箍筋在支撑板上移位,确保箍筋与钢筋的焊接位置准确。
40、通过电动推杆驱动滑块沿转轴轴向运动,滑块通过传动杆带动支撑架沿转轴径向运动,实现支撑架的径向伸缩,能够准确控制支撑架的径向位置和角度,保证支撑板与箍筋的夹紧力一致,适应不同尺寸规格的骨架制作。
41、通过工作台沿滑轨滑动调整夹持板的轴向位置,使夹持板带动完成制作的骨架脱离上料装置,从而便于拆卸制作完成的骨架。
42、减震机构可缓冲钢筋撞击挡板时的冲击力,减小钢筋震动,复位弹簧使挡板复位并推动至指定位置,从而通过挡位机构确保钢筋在滑槽内滑动至指定位置,实现钢筋的轴向定位,确保钢筋端部位置准确,便于后续骨架的制作。
43、通过环形混凝土电杆生产方法,采用上述骨架生产线进行钢筋骨架制备,并对螺旋筋缠绕、砼拌制、浇筑离心、养护、拆模、余浆回收等工序进行优化,各工序参数经过大量试验验证,能够有效保证环形混凝土电杆的成品质量,提高生产效率和产品合格率。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com