
一种La-Ce微合金抗氢脆焊丝及其制备方法和应用与流程
本发明涉及管道焊接,具体涉及一种la-ce微合金抗氢脆焊丝及其制备方法和应用。
背景技术:
1、氢能以其零碳、高能量密度及与可再生电力深度耦合的优势,被视为非常重要的能源载体。氢能储运是氢能产业链中的最为重要的一环。在现有氢能储运技术中,管道输送是实现长距离输运、氢能大规模利用的重要方式。目前,利用已有的天然气管网以掺氢天然气的形式输送氢能最具经济效益。然而,当介质中的氢气在管道内流动时,氢分子会率先吸附于金属内壁,并迅速解离为活性氢原子。作为质量最轻、原子半径最小的间隙原子,氢原子极易沿晶格间隙扩散渗透至管材及焊缝内部。一旦材料或焊接接头存在气孔、夹杂、析出相、非金属夹杂物等缺陷,其周围形成的局部应变场便与氢原子发生耦合,将氢富集于缺陷前沿,产生氢压。随着外加应力、残余应力与氢压的协同作用,当局部应力强度超过材料断裂韧性时,便会触发脆性开裂,严重威胁输氢管道的安全运行。
2、高强度管线钢的mn、mo、cr、ni、cu等合金元素,容易发生成分偏析,甚至会产生组织及大量低温转变组织,这就导致管线钢的氢脆敏感性随强度的增加而显著增加。基于此,输氢管线钢通常采用低强度的钢材,然而这种低强度管线钢的焊接,常采用高c、高mn的普通焊丝,这类焊丝中的p、s等杂质较多,采用此类焊丝会导致焊缝硬度偏高、韧性不足,增加了焊缝出现夹杂、偏析的倾向,进而增加管线钢焊缝的氢脆敏感性,影响到输氢管线的安全运行。
3、专利cn120080059a公开了一种具有抗氢脆性能的埋弧焊丝熔敷金属,该专利中埋弧焊丝熔敷金属采用低c、mn及低合金元素的设计,将c元素含量控制在0.03~0.08%之间,将mn元素含量控制在0.3~0.8%之间;并严格控制焊丝及焊剂源头中s、p元素的摄入量(s、p含量分别≤0.004%、≤0.010%),减少mns等夹杂及扩散氢含量,匹配的氟碱型烧结低氢焊剂对电弧保护良好,能有效隔绝空气中o、h,对熔敷金属起到脱氢、脱硫、脱氧处理,保证熔敷金属有优异的抗氢脆性能,解决了常规直缝及螺旋缝埋弧焊管由于焊缝处含有较高的c、mn、s、p和o等元素易发生氢脆的问题。该专利埋弧焊丝熔敷金属经热处理后,具有优良的综合性能,抗拉强度≥450mpa,具有低p、低s、良好的抗hic、sscc性能及优异的冲击韧性和抗氢脆性,扩散氢含量≤3ml/100g,在6.3mpa氢环境中断裂韧度kih≥210mpa·m1/2,特别适用于中低钢级埋弧焊管的生产制造。但是该专利存在的问题是:低合金元素的设计导致其焊缝组织粗大、低温韧性差、抗氢脆能力上限较低;同时缺乏全流程洁净化与特殊处理工艺,难以满足更高强度、更苛刻掺氢环境下的长输管线焊接要求。
4、现有耐蚀焊丝(如cn117620514a)通过添加sn提升酸性cl⁻环境耐蚀性,但sn的晶界偏析倾向严重恶化低温韧性(-40℃冲击功<80j),且无法解决氢原子晶界扩散问题,不适用于输氢管线。
技术实现思路
1、本发明提供一种la-ce微合金抗氢脆焊丝及其制备方法和应用,通过该焊丝焊接后,焊缝会具有合适的强度、低硬度,良好的冲击韧性与低氢脆敏感性。
2、为了达到上述目的,本发明的技术方案是这样实现的:
3、本发明的第一个技术方案是:一种la-ce微合金抗氢脆焊丝,其合金的化学成分按照重量百分比为:c:0.05~0.09%;si:0.1~0.3%;mn:0.2~0.7%;s≤0.003%;p≤0.008%;ni:0.10~0.3%;mo:0.10~0.3%,cu:0.01~0.25%,ti:0.01~0.10%, b:0.002~0.006%;la:0.005~0.02%;ce:0.01~0.05%,余量为fe和不可避免的杂质。
4、上述具有抗氢脆性能的la-ce微合金焊丝的化学成分设计原则如下:
5、c:0.05~0.09 %,固溶强化:以间隙固溶形式提高铁素体/马氏体强度。淬透性:与mn、cr、mo 协同提高淬透性,保证焊后空冷即可获得足够比例的针状铁素体-细贝氏体混合组织,避免粗大的先共析铁素体。控制组织类型:下限(≈0.05 %)防止焊缝过度软化;上限(≤0.09 %)抑制硬脆马氏体或大块 m/a(马氏体-奥氏体岛),降低氢致裂纹敏感性。
6、si:0.1~0.3 %,脱氧剂:在熔滴阶段与 mn、ti 协同脱氧,降低焊缝氧位。固溶强化:适量提高强度,但上限<0.3 %,防止促进块状铁素体形成。
7、mn:0.2~0.7 %,强化与韧化,提高淬透性,扩大针状铁素体(af)区间。脱硫:与s 结合生成 mns,减少低熔点fes热裂倾向。上限控制(≤0.7 %):以避免偏聚导致的回火脆化。
8、s≤0.003 %,p≤0.008 %:显著降低晶界偏聚,抑制氢脆、回火脆和层状撕裂。
9、ni: 0.10~0.30 %。韧化:扩大奥氏体区,细化原奥氏体晶粒,降低韧脆转变温度。氢陷阱:ni与位错交互作用提高氢捕获能,但不形成脆性相。
10、mo:0.10~0.30 %。抑制先共析铁素体和侧板条铁素体,促进 af形成。提高回火抗力,防止焊后热处理时的软化。微区固溶强化,提升高温持久强度。
11、cu:0.01~0.25 %。强化:固溶、时效析出ε-cu粒子,提高屈服强度而不明显降低韧性。抗大气、海水腐蚀:与ni协同形成致密锈层,降低进入焊缝的环境氢。
12、ti:0.01~0.10 %。形成 ti2o3、tin、ti(c,n) 等纳米夹杂,提供af异质形核核心,提高af比例。固定n,减少自由n对韧性的损害。与b协同:tin粒子保护b不被氧化,提高b的晶界偏聚效果。
13、b:0.002~0.006 %。非平衡偏聚于奥氏体晶界,降低晶界能,抑制先共析铁素体和晶界碳化物形核,迫使针状铁素体(af)在晶内形核,细化有效晶粒尺寸。与ti形成ti-b协同:tin粒子保护b不被氧化(固氮保硼),确保b的有效偏聚;b与ti的氧化物/氮化物复合夹杂物共同构成af的异质形核核心。同时,b细化组织增加的大角度晶界可有效偏折裂纹扩展路径,降低氢致裂纹敏感性。需严格控制b含量上限(≤0.006%),避免过量b沿晶界析出脆性硼化物相而损害韧性与抗氢脆性能。
14、la:0.005~0.02 %,ce:0.01~0.05 %。夹杂物球化与变质:re2o2s、re-al-o 等夹杂物由长条状变为球形,降低应力集中。脱硫/脱氧:re与s、o结合,进一步降低自由 s、o,减少氢致裂纹源。与ti、b协同形成氢陷阱,稀土夹杂物界面捕获氢,使扩散氢分布均匀化。净化晶界:抑制 p、s 的晶界偏聚,提高回火脆化抗力。
15、进一步地,所述la-ce微合金抗氢脆焊丝在输氢管线焊接中的应用,所述输氢管线为中低强度等级钢。
16、进一步地,所述la-ce微合金抗氢脆焊丝的制备方法,包括如下步骤:
17、(1)在真空或通入惰性气体的加热炉中,将铁熔化为铁水,加入脱氧剂精炼,然后加入按配方称取以下元素,按每吨铁水计,各元素的投料量为:c 0.6~1.2 kg、si 1.2~3.5kg、mn 2.5~7.0 kg、ni 1.0~3.2 kg、mo 1.0~3.2 kg、cu 0.2~2.8 kg、ti 0.2~1.5 kg、b0.04~0.12 kg、la 0.15~0.60 kg、ce 0.30~1.20 kg,脱氧剂的加入量为0.3~0.6 kg/吨铁水;继续冶炼,惰性气氛下浇铸冷却得到电极棒;
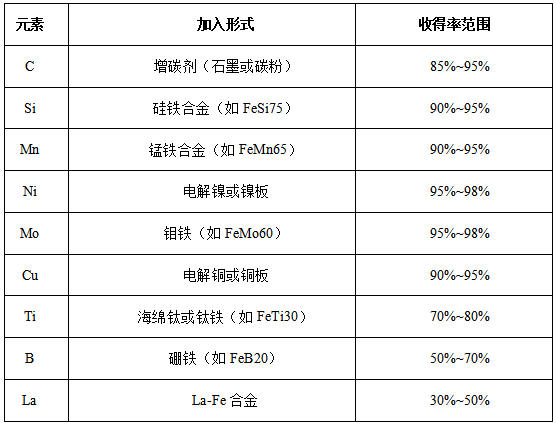
18、上述各元素的投料量系根据最终焊丝目标成分及相应合金收得率反算确定。各元素的加入形式及收得率分别为:c以增碳剂(如石墨或碳粉)形式加入,收得率85%~95%;si以硅铁合金(如fesi75)形式加入,收得率90%~95%;mn以锰铁合金(如femn65)形式加入,收得率90%~95%;ni以电解镍或镍板形式加入,收得率95%~98%;mo以钼铁(如femo60)形式加入,收得率95%~98%;cu以电解铜或铜板形式加入,收得率90%~95%;ti以海绵钛或钛铁(如feti30)形式加入,收得率70%~80%;b以硼铁(如feb20)形式加入,收得率50%~70%;la以la-fe合金形式加入,收得率30%~50%;ce以ce-fe合金形式加入,收得率30%~50%;脱氧剂用于预脱氧。冶炼过程中通过炉前光谱分析实时监测成分,并微调补充合金加入量;
19、(2)将所述电极棒进行电渣重熔化,脱硫除杂,然后冷却凝固为钢锭;在电渣重熔(esr)是为了进一步提升金属纯净度,使用具有深度脱硫和吸附细小杂物能力的专用预熔渣系,重熔过程中,金属液滴通过高温高碱度的熔渣层,发生充分的冶金反应,深度去除硫化物和氧化物夹杂,快速定向凝固有效减轻偏析,获得成分均匀、组织致密、纯净度极高的钢锭;
20、(3)将所述钢锭进行连铸与轧制细化晶粒,得到盘条,此过程破碎铸态组织,细化晶粒;
21、(4)将步骤(3)的盘条进行球化退火处理,降低盘条的硬度,使其具有良好的冷拔加工塑性;将钢在a1(珠光体和奥氏体相互转化的“门槛温度”)温度上下(如a1±10℃~20℃)进行多次(如2-4次)加热-冷却循环球化退火,最主要的目的:将对基体割裂作用很强的片状或网状的碳化物(硬度高、脆性大),转变成球状,降低对基体的割裂作用,位错运动更容易,从而使材料变软,塑性和韧性显著提高;
22、(5)将步骤(4)处理后的盘条去除表面氧化皮后进行焊丝拉拔工艺处理,得到目标焊丝基体;本步骤采用机械抛丸或酸洗(严格控制酸液浓度和时间,后续充分中和清洗)去除盘条表面的氧化皮。使用直线式或倒立式拉丝机,经过多道模具(配以专用润滑剂)逐步将盘条拉拔至目标直径2mm。每道次减面率需精确控制,避免产生过多的加工硬化和微观缺陷;
23、(6)将所得焊丝基体表面处理并镀层处理、层绕包装为成品;在表面镀层处理中,先对焊丝基体进行电解抛光,去除表面极薄的氧化膜和污染物,获得极其洁净的活性表面。采用现有镀层技术,例如氰化物镀铜或先进的无氰镀铜工艺。严格控制镀液成分、ph值、电流密度和温度,确保镀层致密、均匀、附着力强。镀后立即用去离子水彻底清洗,并进行热风干燥。该铜镀层不仅能改善导电性、防锈,更重要的是作为一道物理屏障,有效阻止外界环境中的氢在储存和焊接过程中向焊丝内部渗透。
24、在绕丝包装步骤中,在恒温恒湿(湿度≤40%rh)的洁净车间内,将焊丝缠绕至焊丝盘上,避免机械损伤。将绕好的焊丝盘立即装入阻隔性极好的铝塑复合袋中,抽真空并充入少量惰性气体(如氮气),然后密封。
25、进一步地,所述步骤(1)所述惰性气体为氩气或氦气,真空的真空度为≤1pa;脱氧剂为铝、硅钙合金、锰铁合金和硅铁合金中的一种或多种,熔炼与精炼的温度为1500~1600℃,时间为30~60min,精炼后的钢液在惰性气氛保护下浇注成电极棒。
26、进一步地,所述步骤(2)中电渣重熔的工艺为重熔过程中,电极棒熔化的金属液滴通过熔渣层,去除硫化物和氧化物夹杂。
27、进一步地,所述步骤(3)中连铸与轧制工艺的温度为1050~1200℃,连铸与轧制保温时间为2~2.5h;轧制应变速率>40s-1;轧制后,自然冷却得到盘条,盘条的直径尺寸为6~9mm。
28、进一步地,所述步骤(4)中球化退火的工艺为,将步骤(3)所得盘条加热至720~750℃,保温时间为5~12h;然后缓慢冷却。
29、进一步地,所述步骤(5)中所述焊丝拉拔处理后,得到的焊丝基体直径为1~2mm。
30、进一步地,在所述步骤(6)中表面处理为电解抛光;所述镀层处理为镀铜处理。
31、进一步地,所述层绕工序中,绕丝包装步骤中,在恒温恒湿(湿度≤40%rh)的洁净车间内,将焊丝缠绕至焊丝盘上,避免机械损伤。焊丝张力设定为80~120 n,收线速度为20~50 m/min,焊丝缠绕内径为 500~800mm,进一步地,将绕好的焊丝盘立即装入阻隔性极好的铝塑复合袋中,抽真空并充入少量惰性气体(如氮气),然后密封。
32、本发明的有益效果:
33、1、本发明的低合金抗氢脆焊丝,摒弃sn,采用极低mn(0.2%-0.7%)并精准引入b(0.002%-0.006%),构建ti-b-la-ce四元微合金体系,气体中b非平衡偏聚于奥氏体晶界,抑制粗大先共析铁素体形核,促进细密针状铁素体形成;ti固氮保硼,并与b协同参与复合形核;la/ce变质夹杂物、净化晶界,与合金中其他成分协同,形成氢陷阱(hydrogen trap),将氢原子牢牢捕获并固定住。这能阻止氢原子扩散到应力集中的危险区域,有效降低氢脆风险,提升材料安全性。mo可提高淬透性,细化显微组织,形成更稳定的针状铁素体,降低对氢致裂纹的敏感性。与现有技术相比,b的引入及其极窄窗口控制非该领域常规设计,构成本发明的核心创造性所在;
34、2、本发明低合金抗氢脆焊丝与低氢高碱型烧结焊剂搭配使用,焊接后经过热处理后的熔覆金属,抗拉强度为550-620mpa,屈服强度450~550mpa,具有低p、低s、良好的抗hic、sscc性能及优异的冲击韧性和抗氢脆性,氢脆化指数 i ≤ 1.52 (优异);扩散氢含量≤3ml/100g,特别适用于中低钢级输氢管线的焊接;
35、3、本发明中稀土元素(la、ce)具有很强的脱硫、脱氧能力,能改变夹杂物的形态和性质。它们使硫化物从长条状的mns变为球状的稀土硫氧化物(如ce2o2s),这种球状夹杂物同样是针状铁素体的有效形核核心。减少s、p等杂质元素在晶界的偏聚,提高晶界的抗裂能力;
36、4、本发明提供一种用于输氢管线的低合金抗氢脆焊丝的制备方法。主要包括,熔炼与精炼、电渣重熔化(esr)、连铸与轧制、热处理、焊丝拉拔、表面镀层处理、绕丝包装。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com