
一种430铁素体不锈钢NiCr-3激光填丝焊接装置和焊接方法与流程
本发明属于不锈钢激光焊接,涉及430铁素体不锈钢板带的nicr-3激光填丝焊,具体是一种430铁素体不锈钢nicr-3激光填丝焊接装置和焊接方法。
背景技术:
1、430铁素体不锈钢属于低ni或基本不含ni的cr系不锈钢,广泛用于对耐蚀性、表面质量和成本敏感的板带产品;对于退火酸洗态430不锈钢板带,在生产过程中经常需要进行头尾焊接或工艺接续焊接,焊后接头还可能继续经历较大比例的冷轧变形;例如在厚度约5mm的430不锈钢板带生产中,焊缝区域需要承受约60%至75%的后续冷轧压下量。
2、在这种工况下,焊缝质量不能只以焊后外观成形和常规连接强度判断,还必须同时满足如下要求:
3、(1)焊缝金属应具有足够塑性和韧性;
4、(2)焊缝和热影响区不应存在过高硬度峰值;
5、(3)焊缝、熔合线和母材之间应具有较好的变形协调性;
6、(4)焊后不应存在贯穿性热裂纹或连续脆弱偏析;
7、(5)后续冷轧过程中不应沿焊缝中心线、枝晶间或熔合区发生开裂及断带。
8、传统309类奥氏体不锈钢焊材能够用于部分铁素体不锈钢焊接场景,但在430铁素体不锈钢激光焊并经大变形冷轧的工况中,309类焊缝容易出现局部高硬度、厚度方向组织差异和变形不协调问题;已有样品证据显示,309焊缝在杯凸和冷变形条件下发生明显开裂,横向硬度在母材约180至220 hv0.3的基础上升高至约345 hv0.3,厚度方向局部硬度可达约347.5 hv0.3,说明其存在明显硬度峰值和局部应变集中风险。
9、nicr-3或ernicr-3类镍基焊丝具有较好的塑韧性和异种金属焊接适应性,用于430铁素体不锈钢激光填丝焊时,能够改善焊缝塑性基础和冷变形协调性;已有对比样品显示,nicr-3焊缝杯凸后未出现309焊缝同类严重开裂现象,因此具有替代309类焊材的工程必要性。
10、但是,nicr-3类焊丝通常含有约2%至3%的nb元素,以thermanit nicro 82焊丝为例,其质保书显示nb含量约2.63 wt.%,而430母材中nb仅约0.0021 wt.%。两者nb含量相差约千倍以上;在激光填丝焊熔池小、冷却快、凝固时间短的条件下,焊丝带入的nb易在枝晶间、焊缝中心线或最后凝固区发生偏析,并形成富nb相、低熔点终端液膜或半连续富nb脆弱路径,进而诱发凝固热裂纹;该类焊后热裂纹在后续杯凸或约70%冷轧过程中可能继续扩展,成为焊缝开裂或断带的重要风险来源。
11、因此,430铁素体不锈钢nicr-3激光填丝焊的核心矛盾在于:nicr-3有利于改善塑韧性和变形协调性,但其含nb特征又在快速凝固条件下带来nb偏析和热裂纹风险;现有技术尚缺少一种面向该矛盾的、将焊材路线、nb输入量、焊丝落点、熔池扰动和冷轧适应性评价统一起来的控制方法。
12、在430铁素体不锈钢nicr-3激光填丝焊中,单纯提高或降低激光热输入不能同时解决以下矛盾:热输入过低可能导致熔合不足和混合不充分,热输入过高又可能造成晶粒粗化、变形协调性下降或焊缝成形失控;单纯降低送丝量虽然可降低nb输入,但可能削弱nicr-3焊缝的塑韧性优势;单纯调整焊材虽然可以改变焊缝组织,却不能主动打散最后凝固区中的连续富nb路径。
13、因此,需要一种以“采用nicr-3改善焊缝塑韧性”为前提,同时对“nb输入量、焊丝进入熔池位置、熔池混合状态、凝固末端富nb连续性”进行协同调节的专用方法。
技术实现思路
1、本发明的目的是提供一种430铁素体不锈钢nicr-3激光填丝焊接装置和焊接方法,以解决309类焊材在大变形冷轧工况下变形协调性不足、nicr-3含nb焊丝在激光焊快速凝固条件下易产生nb偏析和凝固热裂纹、焊后热裂纹在后续冷轧中扩展导致焊缝开裂或断带的问题。
2、本发明为了实现上述目的所采用的技术方案是:
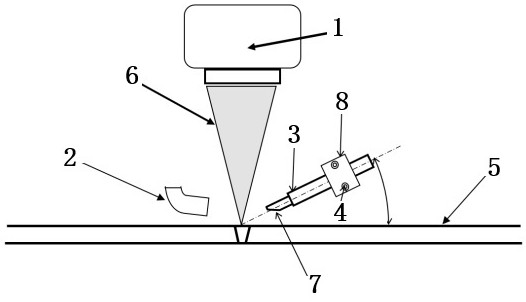
3、一种430铁素体不锈钢nicr-3激光填丝焊接装置,包括激光焊接头、保护气喷嘴、导丝咀、振动驱动件,激光焊接头设置在不锈钢母材焊缝上方用于发射激光,激光照射末端一侧设置保护气喷嘴,另一侧设置导丝咀,导丝咀外部通过连接夹持座固定振动驱动件。
4、进一步的,振动驱动件采用机械偏心振动器、压电振动器、电磁振动器或等效振动源,通过连接夹持座安装在导丝咀靠近熔池的一端,振动时使焊丝端部产生横向微摆。
5、一种430铁素体不锈钢nicr-3激光填丝焊接方法,包括如下步骤:
6、s1、将待焊接的430铁素体不锈钢板带母材置于激光焊接头下方,通过导丝咀送入nicr-3焊丝,焊丝nb含量为2.0wt.%至3.0wt.%;
7、s2、设定激光功率、焊接速度、送丝速度、离焦量、光斑直径和保护气参数,控制名义线能量、单位长度送丝体积、母材稀释率和焊缝名义nb含量处于预设窗口;
8、所述预设窗口的参数为:名义线能量控制在0.25至0.45 kj/mm,单位焊缝长度送丝体积控制在1.40至2.05 mm3/mm,母材稀释率控制在35%至60%,焊缝名义nb含量控制在1.05至1.75wt.%;
9、s3、设定焊丝倾角、伸出长度和落点位置,使焊丝在熔池前沿至前中部熔入,并避免在尾部最后凝固区集中熔入;
10、s4、启动振动驱动件,驱动导丝咀横向振动,使焊丝端部形成中频小振幅横向摆动;振动频率120至260hz,焊丝端部振幅0.06至0.14mm;
11、s5、进行激光填丝焊接,使nicr-3焊丝与430母材形成以镍基焊缝为主且受母材稀释的焊接接头;
12、s6、对焊后焊缝进行pt、金相、bse、eds和硬度检测,重点检测焊缝中心线、裂纹路径、枝晶间和最后凝固区;
13、s7、判断nb偏析和热裂纹指标是否达到预设要求;若未达标,则进入调整工艺s8;若达标,则进入s9对样品进行杯凸或冷轧验证;
14、所述调整工艺s8包括:当中心线富nb带明显、pt显示异常或冷轧开裂风险升高时,优先将焊丝落点向熔池前沿调整,将送丝速度降低10%至20%,将母材稀释率调整至45%至50%,或将振动频率调整至180至220hz、端部振幅调整至0.08至0.12 mm;当焊缝成形不稳、余高波动或飞溅增多时,降低振幅、缩短焊丝伸出长度或将落点从前沿回调至前中部;
15、所述s9对样品进行杯凸或冷轧验证的内容为:冷轧压下量可为30%、50%和70%三级验证,重点观察裂纹是否沿焊缝中心线、富nb区或已有热裂纹扩展;
16、s10、当焊后热裂纹、nb偏析和冷轧开裂均满足目标范围时,固化工艺窗口。
17、进一步的,所述焊丝直径0.8至1.2 mm,优选0.9 mm。
18、进一步的,所述激光功率为8至14 kw,优选12 kw;焊接速度为1.8至2.8 m/min,优选2.2 m/min;送丝速度为5.0至7.0 m/min,优选6.5 m/min;离焦量为-1.0至+1.0 mm,光斑直径为0.4至0.8 mm。
19、进一步的,所述预设窗口的参数进一步优选为:名义线能量控制在0.30至0.36kj/mm,单位焊缝长度送丝体积控制在1.55至1.90 mm3/mm,母材稀释率控制在40%至55%。
20、进一步的,焊丝倾角优选为15°至30°;焊丝伸出长度8至13 mm,优选为8至10 mm;焊丝横向偏离焊缝中心线不大于0.20 mm,沿焊接前进方向为正相对于激光光斑中心的落点偏移量为-0.20至+0.80 mm,优选为+0.20至+0.60 mm。
21、进一步的,nb偏析指数目标为1.0至2.2。
22、本发明的有益效果是:
23、本发明保留nicr-3焊丝改善430铁素体不锈钢焊缝塑韧性和变形协调性的优势,同时通过nb输入、焊丝落点和振丝扰动控制其富nb偏析风险,避免将nicr-3简单替换为309或完全否定nicr-3路线。
24、本发明通过将焊丝落点控制在熔池前沿至前中部,使焊丝熔入后具有更长的熔池混合时间;通过导丝咀中频小振幅横向振动,使焊丝端部产生微摆并扰动局部熔池,可将原本连续或半连续的富nb路径打散为点状或短条状分布,降低焊缝中心线和枝晶间连续富nb路径。
25、本发明通过降低富nb低熔点终端液膜或连续枝晶间脆弱路径,使焊后凝固热裂纹风险降低;采用本发明优选工艺后,pt未见连续线状显示,70%冷轧后不出现贯穿性焊缝中心线开裂。
26、本发明不只以焊缝外观判断质量,而是建立bse、eds点扫、eds、nb偏析指数、中心线偏析宽度、硬度峰值和冷轧验证之间的闭环,从而指导工艺窗口迭代,并可作为现场质量评价的依据。
27、本发明所述焊接装置采用导丝咀或送丝管近端振动驱动件,通过机械偏心、电磁或压电振动方式实现振动驱动,不要求复杂超声空化系统,其优选振动频率和振幅处于常规机械系统容易实现和检测的范围内,便于在现有激光填丝焊设备上改造。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com