
一种孤岛式棱边直槽钻头的制作方法
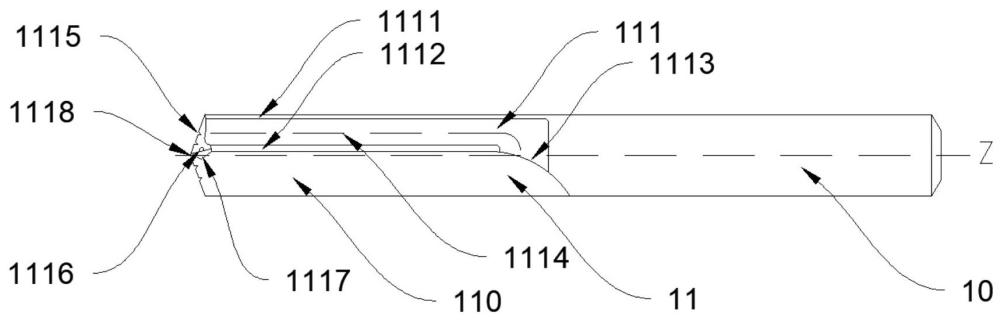
本技术涉及金属切削刀具领域,特别涉及一种用于数控加工的孤岛式棱边直槽钻头。
背景技术:
1、随着新能源等新兴领域的快速拓展,铝合金等短屑有色金属材料及铸铁的应用愈发广泛,现有直槽钻虽在保证被加工孔的圆度与直线度方面具有天然优势,但针对短屑有色金属材料和铸铁加工时,普遍存在钻削摩擦力大、冷却液流通受阻、加工精度难以达到精密铰孔标准等突出问题。尽管部分改进型直槽钻通过优化刃部结构试图改善切削性能,却未能有效平衡粗精一体加工的精度需求与刀具耐久性,难以适配当前工业生产的高效化、高精度发展趋势。
2、针对相关技术中的问题,目前尚未提出有效的解决方案。
3、因此,为了解决以上问题,本实用新型提供了一种孤岛式棱边直槽钻头。
技术实现思路
1、本实用新型的目的在于提供一种孤岛式棱边直槽钻头,以解决上述背景技术中所提出的问题。
2、为实现上述目的,本实用新型提供如下技术方案:一种孤岛式棱边直槽钻头,其特征在于:包括一体成型的圆柱形钻柄和钻头,还包括贯穿钻柄和钻头的通孔,所述钻头包括钻尖以及至少一对沿钻头径向对称分布的切削刃,所述钻头前端设置有分屑槽,所述钻头上设置有排屑直槽,所述排屑直槽的外包络实体部分为刃带,所述刃带包括轴向延伸的棱边一和棱边二,所述棱边二的始端沿轴向落后于棱边一,所述棱边二的末端开设有凹槽,所述凹槽与与排屑直槽形成为冷却液通道。
3、进一步地,所述棱边二的起始端与径向成夹角β,所述夹角β为 15°。
4、实现上述技术方案,既能避免棱边二起始端过早介入切削导致的加工干涉,又能保证铰削挤压时的切削路径平滑,平衡切削轻快性与棱边结构强度,适配大多数短屑材料的切削特性。
5、进一步地,所述棱边二的起始端与棱边一之间的轴向距离l为 6mm。
6、实现上述技术方案,既能确保棱边一先完成钻孔粗加工,棱边二及时衔接铰削精加工,避免空行程浪费,同时又能匹配冷却液通道的流通效率,确保钻削区域充分冷却,避免切削载荷叠加。
7、进一步地,所述钻尖的角度为γ,γ的度数为 118°。
8、实现上述技术方案,刃口锋利度与结构强度平衡最佳,钻孔定心精准,切屑排出顺畅,有效减少钻偏、崩刃等问题。
9、进一步地,所述通孔为两个,且关于轴线 z 呈中心对称。
10、实现上述技术方案,双通孔设计构成高效内冷系统,可将冷却液均匀、快速输送至钻尖及切削刃核心加工区域,实现强制冷却与辅助排屑双重功能。
11、进一步地,所述排屑直槽为两个,且关于轴线 z 呈中心对称。
12、实现上述技术方案,对称分布的排屑直槽保证钻削受力均衡,同时最大化排屑空间,适配短屑材料的切屑形态,避免切屑堆积导致的孔壁划伤或刀具卡滞。
13、进一步地,所述分屑槽的总数量为四个,所述四个分屑槽关于轴线z呈中心对称。
14、实现上述技术方案,可将切削刃加工产生的单条宽切屑精准分割为四条细小切屑,切屑体积均匀且尺寸更小,可以有效避免传统宽切屑易缠绕刀具、堵塞排屑通道的问题。同时,分屑槽关于轴线z中心对称的布局,使钻头旋转时各方向切削阻力相互抵消,避免因切屑分布不均导致的钻削振动,减少孔壁倾斜、尺寸偏差等加工缺陷,进一步保障钻孔的圆度与直线度。
15、与现有技术相比,本实用新型的有益效果是:
16、1.实现“以钻代铰”粗精一体加工:棱边一与棱边二配合,通过轴向距离与角度设计,一次钻孔即可完成粗加工与精加工,无需传统多工序操作,大幅缩短加工周期,降低换刀成本与工时损耗。
17、2.冷却与排屑高效:双通孔与对称排屑直槽配合,搭配棱边二末端凹槽形成的贯通式冷却液通道,实现冷却液循环顺畅,快速带走切削热量,同时辅助切屑排出,减少刀具磨损与加工缺陷。
1.一种孤岛式棱边直槽钻头,其特征在于:包括一体成型的圆柱形钻柄和钻头,还包括贯穿钻柄和钻头的通孔,所述钻头包括钻尖以及至少一对沿钻头径向对称分布的切削刃,所述钻头前端设置有分屑槽,所述钻头上设置有排屑直槽,所述排屑直槽的外包络实体部分为刃带,所述刃带包括轴向延伸的棱边一和棱边二,所述棱边二的始端沿轴向落后于棱边一,所述棱边二的末端开设有凹槽,所述凹槽与排屑直槽形成为冷却液通道。
2.根据权利要求1所述的孤岛式棱边直槽钻头,其特征在于:所述棱边二的起始端与径向成夹角β,所述夹角β为15°。
3.根据权利要求1所述的孤岛式棱边直槽钻头,其特征在于: 所述棱边二的起始端与棱边一之间的轴向距离l为6mm。
4.根据权利要求1所述的孤岛式棱边直槽钻头,其特征在于:所述钻尖的角度为γ,γ的度数为118°。
5.根据权利要求1所述的孤岛式棱边直槽钻头,其特征在于:所述通孔为两个,所述两个通孔关于轴线z呈中心对称。
6.根据权利要求1所述的孤岛式棱边直槽钻头,其特征在于:所述排屑直槽为两个,所述两个排屑直槽关于轴线z呈中心对称。
7.根据权利要求1所述的孤岛式棱边直槽钻头,其特征在于:所述分屑槽的总数量为四个,所述四个分屑槽关于轴线z呈中心对称。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com