
一种化妆品半成品料液的检测方法和检测系统与流程
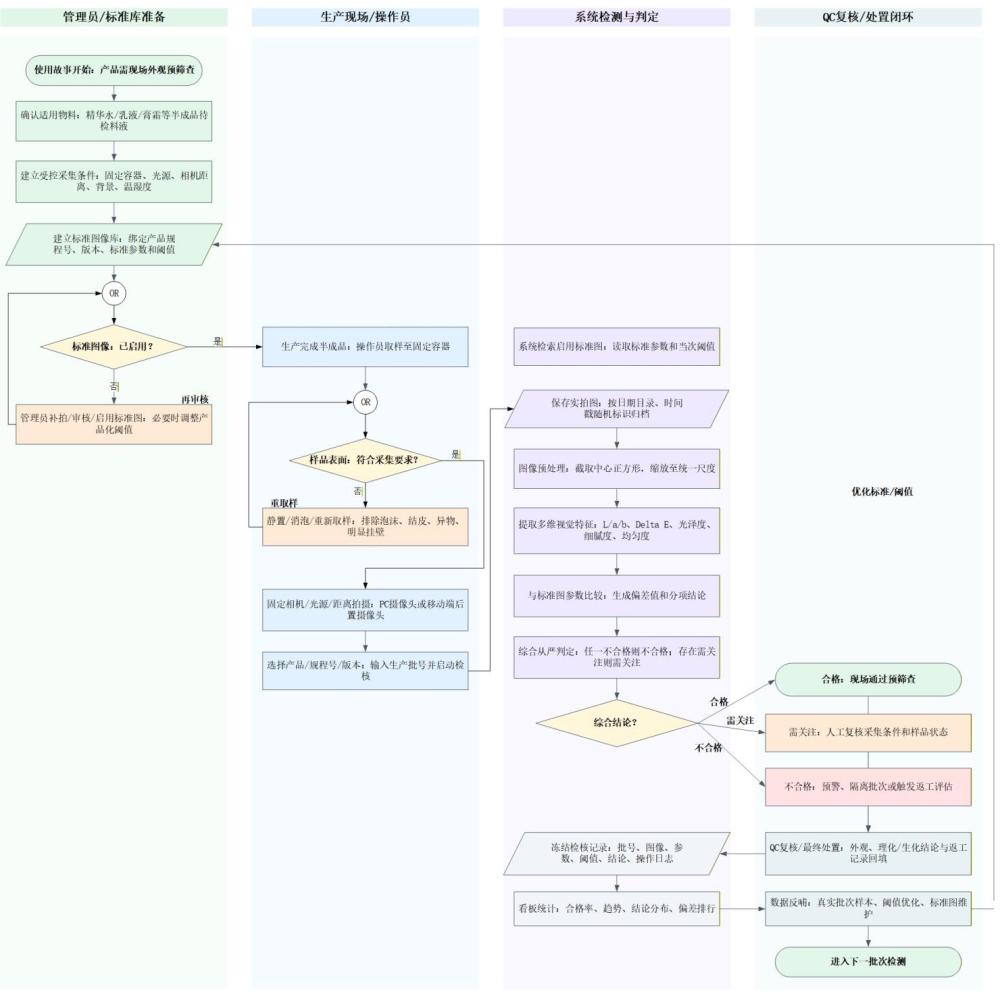
本发明涉及于化妆品生产,具体是一种化妆品半成品料液的检测方法和检测系统。
背景技术:
1、化妆品生产车间的半成品料液,需要进行理化和生化等检验项目来判定其是否合格及质量优劣,但此类检测项目通常需要送检至品管部,由品管员进行qc(qualitycontrol,质量控制)检验,然后出具qc结论,存在一定的滞后性。
2、目前,在化妆品生产现场对精华水、乳液、膏霜料液等的半成品料液进行即时判断和评估时,只能凭借经验和肉眼观察进行初步评判,但评判结果主要依赖于操作人员的经验,且在对半成品料液进行肉眼观察时,易受到光照、角度等客观因素和人员经验等主观因素的综合影响,尤其是在对颜色、细腻度、均匀度等指标进行评价时,肉眼观察缺乏具体的指标参数,比如细腻度可能仅通过主观描述为“粗”、“细”、“不均”来判断,且易受到环境光线、人眼疲劳等影响。
3、公开号为“cn113012145a”的专利申请中公开了一种化妆品外包装字符缺陷检测的方法,通过收集化妆品外包装的图像,提取颜色、文字纹理的特征值,并构建化妆品外包装对比模型,在概念检测框架中,利用可视重叠对比法,将图像特征值重叠,概念检测框架标记出特征值的不同处,从而确定缺陷及缺陷位置;该专利虽然可以实现系统自动检测,但所针对的是化妆品外包装上的字符缺陷,无法实现对化妆品半成品料液的质量评估。
4、综上,化妆品生产现场缺乏对半成品料液进行即时判断和评估的手段,仅凭借肉眼观察的方法将导致半成品料液质量问题的识别存在不准确性。
技术实现思路
1、针对现有技术的不足,本发明提供了一种化妆品半成品料液的检测方法和检测系统,首先采集半成品料液的图像,将图像呈现出的颜色、光泽度、细腻度和均匀度转化为可计算的图像特征,再与标准参数进行偏差比较,最终得出合格/不合格/需要关注的结论。
2、本发明技术方案如下:
3、一种化妆品半成品料液的检测方法,
4、预设半成品料液标准品图像对应的标准参数;检测系统提取半成品料液待测品图像中的lab颜色参数、光泽度参数、细腻度参数、均匀度参数,并根据lab颜色参数计算与标准品图像的总色差δeab;然后结合标准品图像的标准参数进行偏差计算和阈值分析,判断半成品料液是否合格。
5、上述方法,具体包括如下步骤:
6、(1)采集半成品料液标准品的图像,将标准品图像呈现出的颜色、光泽度、细腻度和均匀度转化为可计算的图像特征,即转化为标准参数,具体包括:
7、颜色参数:读取标准品图像的原始像素数据,计算平均rgb,根据rgb转换lab公式转换为cie lab颜色空间,得到 l、a、b三个颜色参数,即lab颜色参数。相比直接使用rgb,lab颜色空间更接近人眼对颜色差异的感知,可将亮度偏差、红绿方向偏差、黄蓝方向偏差拆开描述,可以避免只看总平均颜色时出现的误判,例如亮度变化不大但色相明显偏移,或局部偏黄、偏蓝被平均值掩盖。
8、光泽度参数:将标准品图像转为灰度图,统计平均亮度,统计灰度值大于200的高光像素占比,并按权重计算光泽度参数。霜乳类物料常因乳化状态、油相析出、表面流平、照明反射而出现光泽变化,因此单独提取光泽度参数能补足颜色指标的不足。该指标适合识别:表面异常发亮、油相析出、局部反光过强、料液暗沉或失去正常光泽等情形。
9、细腻度参数:基于灰度方差和lbp局部二值模式能量计算细腻度参数。灰度方差用于表征画面明暗起伏,lbp用于表征局部纹理模式;霜乳类物料如果出现未分散颗粒、团聚、析晶、气泡密集、表面粗糙等情况,即使整体颜色接近标准图,也会在纹理特征上表现异常;因此,细腻度参数指标可用于辅助识别肉眼容易主观判断的“粗糙”“颗粒感”“不够细腻”等问题,并将其转化为可保存、可比较的数值。
10、均匀度参数:将标准品图像划分为4×4网格,分别计算各区域灰度均值,再根据分区均值的标准差计算均匀度参数。若料液存在分层、色带、局部沉积、边缘挂壁、混合不充分等情况,各区域亮度或颜色表现会不一致,均匀度参数会下降;该方法比单纯全图平均值更适合发现局部异常,因为全图平均值可能被大面积正常区域抵消,而分区均匀度参数能够放大局部差异。
11、(2)采集半成品料液待测品图像,将待测品图像呈现出的颜色、光泽度、细腻度和均匀度按照与步骤(1)相同的方法转化为可计算的图像特征,即转化为实际参数,具体包括lab颜色参数、光泽度参数、细腻度参数、均匀度参数;
12、根据 lab颜色参数计算总色差δeab,δeab的计算公式为:
13、δeab =√[(l2 – l1)2+ (a2 – a1)2+ (b2 – b1)2](i);
14、式(i)中:
15、δeab表示总色差;l1、a1、b1分别表示标准图像的亮度分量、红绿轴色度分量、黄蓝轴色度分量;l2、a2、b2分别表示待测品图像的亮度分量、红绿轴色度分量、黄蓝轴色度分量。
16、(3)设置阈值:对待测品的合格判定采用阈值限定的方式,分别设置lab颜色参数、总色差δeab、光泽度参数、细腻度参数、均匀度参数的合格阈值和关注阈值;首先计算标准品与待测品之间的参数数据偏差,然后分析数据偏差是否在阈值范围内,进而判断待测品是否合格。
17、(4)结论生成:步骤(2)中的实际参数生成后,计算标准品与待测品之间的参数数据偏差,当偏差≤关注阈值,则结论:针对待测品的检测为合格;当关注阈值<偏差≤合格阈值,则结论:针对待测品的检测为需要关注;当偏差>合格阈值,则结论:针对待测品的检测为不合格。
18、优选的,上述方法还包括步骤(5):
19、步骤(5):当步骤(4)的结论为需要关注或不合格时,人工复核待测品图像的采集条件和样品状态,必要时进行重新拍摄形成半成品料液待测品图像。
20、优选的,上述方法还包括步骤(6):
21、步骤(6):当步骤(4)的结论生成后,与qc结论进行比较,然后根据qc结论对检测系统进行维护或调整。
22、优选的,步骤(1)所述光泽度参数的计算过程具体包括如下步骤:
23、i.将标准品rgb图像转为灰度图,灰度值= 0.299r + 0.587g + 0.114b;其中:r为红色通道,g为绿色通道,b为蓝色通道;
24、ii. 统计平均亮度,平均亮度为所有像素灰度值的平均值;
25、iii. 统计高光像素占比:检测系统将灰度值大于200的像素视为高光像素,高光像素占比=高光像素数量/总像素数量。
26、iv. 按照如下公式计算光泽度参数:
27、光泽度参数=平均亮度×0.3 +高光像素占比×100×0.7(ii);
28、将光泽度参数限制在0-100范围内:
29、光泽度参数=最小值(100, 最大值(0, 光泽度参数))(iii)。
30、上述计算过程的含义:高光越多、整体越亮,光泽度参数越高;光泽度参数指标用于反映料液表面反射、油相析出、表面发亮或暗沉等视觉差异。
31、优选的,步骤(1)所述细腻度参数的计算过程具体包括如下步骤:
32、i.将标准品rgb图像转为灰度图,灰度值= 0.299r + 0.587g + 0.114b;
33、ii.计算灰度方差:
34、设图像共有n个像素,第i个像素灰度值为gi,平均灰度为g平均,g平均的计算公式为:
35、g平均= (g1+ g2+ ... + gn) / n(iv);
36、灰度方差的计算公式为:
37、灰度方差= [(g1- g平均)2+(g2- g平均)2+ ... + (gn- g平均)2] / n(v);
38、灰度方差越大,说明图像亮暗起伏越明显;对霜乳、料液而言,可能对应颗粒、气泡、局部析出、表面粗糙或光照不均;灰度方差越小,说明表面视觉上越平滑、越稳定。
39、检测系统将灰度方差转换为方差得分,计算公式为:
40、方差得分=最大值(0, 100 -√灰度方差×0.8)(vi);
41、灰度波动越大,方差得分越低;灰度越平稳,方差得分越高。
42、iii. 计算lbp局部二值模式:
43、检测系统对每个非边缘像素,取其周围8个邻域像素,与中心像素进行比较;
44、设中心像素灰度值为gc,周围第 k个邻域像素灰度值为gk:
45、若gk≥gc,则该位置记为1;
46、若gk 47、8个比较结果组成一个8位二进制数,即该像素的lbp值计算公式为: 48、lbp =σsk×2k(vii); 49、lbp反映局部纹理结构;如果料液表面很平滑,邻域灰度变化模式较稳定;如果存在颗粒、团聚、气泡、析晶、粗糙纹理,lbp分布会更复杂。 50、iv.计算lbp能量: 51、检测系统统计所有lbp值的直方图,共256种可能模式; 52、设第j种lbp模式出现概率为pj: 53、pj =第j种lbp模式出现次数/lbp总数; 54、lbp能量的计算公式为: 55、lbp能量= p02+ p12+ ... + p2552(viii); 56、检测系统将lbp能量转换为lbp得分,计算公式为: 57、lbp得分=最大值(0, 100 - lbp能量×5000)(ix); 58、lbp能量用于描述局部纹理模式的集中程度,lbp能量越高,纹理模式越明显,lbp得分越低;lbp得分越高,表示图像局部纹理越弱,料液表面越细腻。 59、v.综合计算细腻度参数: 60、检测系统将方差得分和lbp得分按相同权重合成,具体计算公式为: 61、细腻度参数=方差得分×0.5 + lbp得分×0.5(x); 62、将细腻度参数限制在0-100范围内: 63、细腻度参数=最小值(100, 最大值(0, 细腻度参数))(xi)。 64、优选的,步骤(1)所述均匀度参数的计算过程具体包括如下步骤: 65、i.将标准品rgb图像转为灰度图,灰度值= 0.299r + 0.587g + 0.114b; 66、ii.检测系统将图像平均划分4行×4列= 16个网格单元,每个网格单元代表料液图像中的一个局部区域;通过比较不同区域的亮度,可以判断整张料液图像是否分布一致,如果某些区域明显偏亮或偏暗,说明料液可能存在局部不均匀现象。 67、iii. 计算每个网格单元的平均灰度: 68、设第k个网格单元中共有nk个像素,每个像素灰度值为gki,则第k个网格平均灰度=该网格内所有像素灰度值之和/该网格像素总数,具体计算公式为: 69、mk = (gk1 + gk2 + ... + gknk) / nk(xii); 70、式(xii)中: 71、mk表示第k个网格平均灰度; 72、gki表示第k个网格中第i个像素的灰度值; 73、nk表示第k个网格中的像素数量; 74、k = 1, 2, ..., 16; 75、mk表示该局部区域的平均亮暗程度;若料液整体均匀,各网格的mk应较接近;若某个区域存在沉积、分层、色块、气泡或反光情况,则该区域的mk会明显偏离其他区域。 76、iv. 计算16个网格平均灰度的整体平均值: 77、整体平均值=所有网格平均灰度之和/网格数量,具体计算公式为: 78、m平均 = (m1 + m2 + ... + m16) / 16(xiii); 79、“m平均”表示整张图像各局部区域平均亮度的中心水平,用于作为判断各区域偏离程度的基准。 80、v.计算网格平均灰度的标准差: 81、标准差=√{[(m1 - m平均)2+ (m2 - m平均)2+ ... + (m16 - m平均)2] / 16}(xiv); 82、标准差越小,说明16个区域亮度越接近,料液越均匀;标准差越大,说明不同区域亮度差异越明显,可能存在分层、沉积、局部色差、混合不充分或反光异常。 83、vi.计算均匀度参数: 84、检测系统将标准差转换为均匀度参数,计算公式为: 85、均匀度参数= 100 -标准差×2(xv); 86、将均匀度参数限制在0-100范围内: 87、均匀度参数=最小值(100, 最大值(0, 均匀度参数))(xvi)。 88、优选的,步骤(1)所述标准品和步骤(2)所述待测品在图像采集前,满足以下状态中的一种或多种: 89、i. 物料处于生产工艺规定的半成品待检状态,已完成必要的搅拌、均质、消泡或静置步骤,样品表面无大面积泡沫、结皮、明显挂壁、明显异物; 90、ii. 物料在取样容器中形成连续可见表面,能够覆盖取景区域的主体部分;同一产品的标准品和待测品使用相同或等效的取样容器、取样量和料层厚度; 91、iii. 对乳液、膏霜等不透明或半不透明物料,允许存在因配方导致的固有光泽,但不应存在与正常工艺不符的明显油水分层、色带、颗粒团聚、局部析出或表面反光异常; 92、iv. 对霜乳类物料,室温下为可稳定铺展或稳定成型的半固态/流动态体系。 93、优选的,步骤(2)中的待测品与标准品为同一产品。 94、优选的,步骤(2)中将待测品与标准品在环境基本一致的条件下进行图像采集。 95、进一步优选的,步骤(1)所述标准品和步骤(2)所述待测品在图像采集时,满足以下要求中的一种或多种: 96、i. 摄像设备采用usb工业摄像机或等效摄像设备,固定于三脚架或固定支架上,镜头竖直朝向料液表面,避免倾斜拍摄导致局部反光和透视变形; 97、ii. 拍摄距离、焦距、取景范围保持一致,首次建库时通过带纹理的测试物调整焦距,至纹理边缘清晰后固定焦距,拍摄时不随意改变焦距和机位; 98、iii. 采集时使用稳定漫射光,避免阳光直射、强点光源、人员遮挡和设备阴影; 99、iv. 标准品和待测品的拍摄背景一致,使用无明显色彩干扰的中性背景;取样容器底色、壁厚和反射特性不应频繁改变; 100、v. 采集时的环境温度为20~30℃、相对湿度为40%~70%,温度显著变化会影响霜乳黏度、表面流平、气泡释放和光泽表现,进而影响图像参数; 101、vi. 拍摄前应保证料液表面稳定,避免刚搅拌后的旋涡、气泡或流痕进入取景区域;若产品工艺要求允许,可在取样后静置固定时间再拍摄。 102、进一步优选的,步骤(1)所述标准品和步骤(2)所述待测品在图像采集时,稳定漫射光为色温5000~6500k的白光,照度在标准品和待测品之间保持基本一致,波动控制在10%以内。 103、更优选的,步骤(1)所述标准品和步骤(2)所述待测品在图像采集时,pc端摄像头调用浏览器摄像头,选择1280×720分辨率并截取中心正方形区域;移动端使用后置摄像头拍照;服务端按日期目录保存图片,并以时间戳+短随机标识命名,便于追溯。 104、优选的,步骤(3)中可为lab颜色参数、光泽度参数、细腻度参数、均匀度参数、总色差δ中的任一项指标单独设置阈值。 105、进一步优选的,步骤(3)中的阈值默认如下:l颜色参数、a颜色参数、b颜色参数、总色差δ的关注阈值均为2.0、合格阈值均为5.0;光泽度参数、细腻度参数、均匀度参数的关注阈值均为5.0、合格阈值均为10.0。 106、优选的,步骤(4)的结论生成采用从严规则:任一指标不合格,则综合结论为不合格;无不合格但存在需要关注,则综合结论为需要关注;所有指标均合格才判定为合格。 107、进一步优选的,步骤(4)的结论生成之后,检测系统保存标准品图像、标准参数、待测品图像、实际参数、数据偏差值、单项结论、综合结论以及检测时所使用的阈值。 108、优选的,步骤(6)中,当检测系统结论与qc结论一致时: 109、i.将该批次待测品图像、检测系统识别参数、检测系统结论、qc结论绑定归档;其中,对合格批次,将其作为“合格样本库”保存,但不直接替换标准品图像;对异常批次,将其作为“异常样本库”保存,用于后续验证阈值边界; 110、ii.若某产品连续多个合格批次的参数均集中在标准值附近,保持原标准品图像和阈值不变;若多个合格批次参数稳定偏离标准品图像,但qc均判定合格,说明原标准品图像不够代表当前工艺状态,需新增或更新标准品图像。 111、步骤(6)中,当检测系统结论为不合格,qc结论为合格时: 112、i.首先复核图像采集条件,检查采集时是否存在光照变化、阴影、反光、容器变化、焦距偏移、取样量不同、料液表面气泡等问题,若是采集问题,重新采集图像后重新检测; 113、ii.若重新采集图像后检测系统结论仍为不合格,则判断结论是单项指标异常还是整体指标异常,若是单项指标异常,则调整单项阈值;若是整体指标异常,则更新标准品图像。 114、步骤(6)中,当检测系统结论为合格,qc结论为不合格时: 115、将该批次图像列为异常样本,并分析是哪一类参数结论异常: 116、i.qc结论为颜色异常:收紧lab颜色参数阈值或总色差δeab阈值; 117、ii.qc结论为表面油光异常:收紧光泽度参数阈值; 118、iii.qc结论为有颗粒、粗糙:收紧细腻度参数阈值; 119、iv.qc结论为有分层、色带:收紧均匀度参数阈值。 120、进一步优选的,步骤(6)中,在对标准品图像和阈值进行调整后,通过历史样本回测和后续批次验证的方法,待检测系统结论与qc结论持续一致后,保持调整后的标准品图像和阈值,进行重新检测。 121、一种化妆品半成品料液检测系统,包括存储器、处理器及存储在存储器上的计算机程序,所述处理器执行所述计算机程序以实现上述方法的步骤。 122、一种实时监测化妆品乳化过程的方法,预设标准品图像对应的标准参数;对乳化过程中的待测品图像进行连续或间隔采集,实时监测系统获取乳化罐内的待测品图像后,提取图像中的lab颜色参数、光泽度参数、细腻度参数、均匀度参数,并根据lab颜色参数计算与标准品图像的总色差δeab;然后结合对应产品、对应工艺阶段的标准参数进行偏差计算和阈值分析,判断乳化过程是否处于正常推进状态。 123、在乳化初期,化妆品乳化料液表现为颜色不均、局部油水相差异明显、颗粒或团聚纹理较多、光泽不稳定等特征;随着乳化过程推进,料液颜色趋于稳定,表面亮度分布趋于一致,纹理颗粒感降低,细腻度参数和均匀度参数逐渐提高,光泽度参数进入产品的稳定范围。因此,实时监测系统可基于lab颜色参数、光泽度参数、细腻度参数、均匀度参数、总色差δeab随时间的变化趋势,判断乳化进度、乳化均匀程度及是否达到预设工艺终点,即判断乳化过程是否处于正常推进状态。 124、优选的,在乳化罐观察视窗处安装固定式摄像机,摄像机朝向乳化罐内可视区域,对乳化过程中的料液待测品图像进行连续或间隔采集。 125、进一步优选的,实时监测系统可进一步设置工艺反馈规则:当在预设乳化时间内细腻度参数、均匀度参数未达到目标范围,或lab颜色参数、总色差δeab、光泽度参数波动超过允许阈值时,实时监测系统向操作员发出提醒,提示延长乳化时间、检查搅拌速度、均质状态、温度控制、投料顺序或设备运行状态;当待测品图像的参数出现明显异常,例如局部分层、油水相分离、异常泡沫、颜色突变、料体结块、视窗附着遮挡等情况时,实时监测系统生成警报信息,并记录异常发生时间、图像帧、参数变化和对应工艺批次等。 126、一种化妆品乳化过程实时监测系统,包括存储器、处理器及存储在存储器上的计算机程序,所述处理器执行所述计算机程序以实现上述方法的步骤。 127、有益效果: 128、(1)本发明提供了一种化妆品半成品料液的检测方法和检测系统,将化妆品半成品料液的图像拆解为lab颜色参数、光泽度参数、细腻度参数、均匀度参数等可量化的多维图像特征,再结合标准品图像进行偏差计算和阈值分析,判定半成品料液是否合格,避免了传统凭借经验和肉眼观察对化妆品半成品料液进行初步评判所造成的客观或主观因素影响,且作为qc前置筛查手段,可对异常批次提前关注,显著节省人力、物力和时间成本。 129、(2)检测系统可保存检测批号、标准品图像、标准参数、待测品图像、实际参数、数据偏差值、单项结论、综合结论以及检测时所使用的阈值,保证了后续即使标准品或阈值被修改,历史记录仍可按照当时标准追溯。 130、(3)本发明还提供了一种实时监测化妆品乳化过程的方法和实时监测系统,将化妆品乳化过程中的料液图像拆解为lab颜色参数、光泽度参数、细腻度参数、均匀度参数等可量化的多维图像特征,再结合标准品图像进行偏差计算和阈值分析,从而实时监测化妆品的乳化过程;该方法不仅能够判断乳化进度,还能够提前发现乳化过程中存在的乳化不充分、混合不均、异常分层或工艺偏移等问题,从而为生产操作提供实时反馈依据。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com