
一种用于辅助组装的轴套压铆治具的制作方法
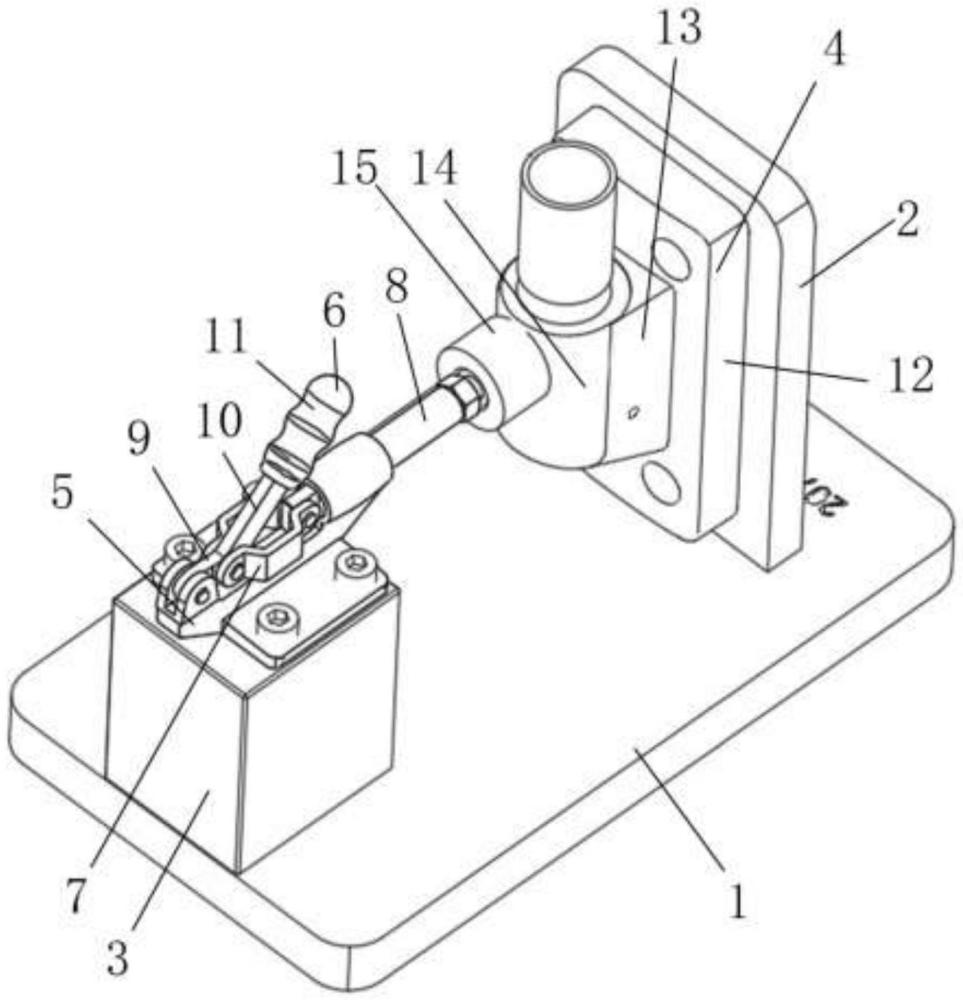
本技术涉及夹具等相关,尤其涉及一种用于辅助组装的轴套压铆治具。
背景技术:
1、铆合是在通过机械力,并由治具辅助夹持定位,将轴套压入工件中,以使轴套与工件紧密结合。而现有的治具在使用时较为不便,工作效率低下,且存在轴套与工件不同心的问题,影响工件的品质。
技术实现思路
1、有鉴于此,为解决上述问题,本实用新型的目的在于提供一种用于辅助组装的轴套压铆治具,其中,包括:
2、底板、竖板、安装座、夹紧单元、夹持座;
3、所述竖板的下端安装于所述底板的上表面,所述安装座的下表面安装于所述底板的上表面,所述竖板和所述安装座相对设置;
4、所述夹紧单元安装于所述安装座的上表面,所述夹持座安装于所述竖板相对所述安装座的表面,所述夹持座具有放置凹槽,所述放置凹槽朝向所述夹紧单元设置,所述放置凹槽能够夹持工件,所述压紧单元压紧或松开所述工件。
5、上述的一种用于辅助组装的轴套压铆治具,其中,所述夹紧单元包括:两固定板、把手、两压板和压杆,两所述固定板的下端均安装于所述安装座的上表面,两所述固定板相对设置,所述把手的底端转动安装于两所述固定板,两所述压板的左端安装于所述把手的一端,两所述压板的另一端均安装于所述压杆的左端,所述压杆的右端压紧或松开所述工件。
6、上述的一种用于辅助组装的轴套压铆治具,其中,所述把手包括:第一杆、第二杆和握持柄;所述第一杆、所述第二杆和所述握持柄依次连接,所述第一杆通过转轴安装于两所述固定板,两所述压板安装于所述第一杆和所述第二杆的连接处。
7、上述的一种用于辅助组装的轴套压铆治具,其中,所述第一杆与所述第二杆之间的夹角大于90°。
8、上述的一种用于辅助组装的轴套压铆治具,其中,所述夹持座包括:底座和放置座,所述底座的两表面分别安装所述竖板和所述放置座。
9、上述的一种用于辅助组装的轴套压铆治具,其中,所述放置座的横向截面呈弧形设置。
10、上述的一种用于辅助组装的轴套压铆治具,其中,所述压杆的右端安装一压紧头,所述压紧头压紧或松开所述工件。
11、上述技术方案与现有技术相比具有的积极效果是:
12、通过对本实用新型的应用,提供了一种用于辅助组装的轴套压铆治具,通过夹紧单元和夹持座的配合夹持或松开工件,再压入轴套,方便快捷,且避免了工件晃动,保证轴套安装到位。
1.一种用于辅助组装的轴套压铆治具,其特征在于,包括:
2.根据权利要求1所述的一种用于辅助组装的轴套压铆治具,其特征在于,所述夹紧单元包括:两固定板、把手、两压板和压杆,两所述固定板的下端均安装于所述安装座的上表面,两所述固定板相对设置,所述把手的底端转动安装于两所述固定板,两所述压板的左端安装于所述把手的一端,两所述压板的另一端均安装于所述压杆的左端,所述压杆的右端压紧或松开所述工件。
3.根据权利要求2所述的一种用于辅助组装的轴套压铆治具,其特征在于,所述把手包括:第一杆、第二杆和握持柄;所述第一杆、所述第二杆和所述握持柄依次连接,所述第一杆通过转轴安装于两所述固定板,两所述压板安装于所述第一杆和所述第二杆的连接处。
4.根据权利要求3所述的一种用于辅助组装的轴套压铆治具,其特征在于,所述第一杆与所述第二杆之间的夹角大于90°。
5.根据权利要求1所述的一种用于辅助组装的轴套压铆治具,其特征在于,所述夹持座包括:底座和放置座,所述底座的两表面分别安装所述竖板和所述放置座。
6.根据权利要求5所述的一种用于辅助组装的轴套压铆治具,其特征在于,所述放置座的横向截面呈弧形设置。
7.根据权利要求2所述的一种用于辅助组装的轴套压铆治具,其特征在于,所述压杆的右端安装一压紧头,所述压紧头压紧或松开所述工件。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com