
一种用于超高速水下航行器舱段的无损拆装工装及方法
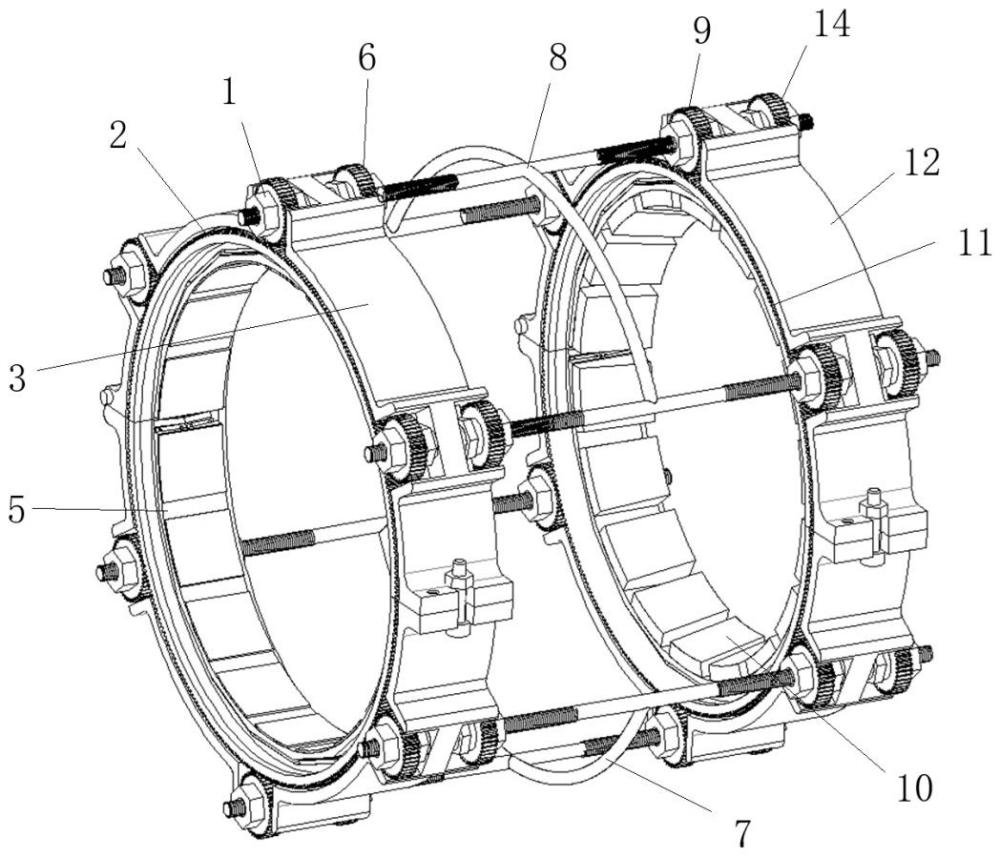
本发明涉及水下航行器领域,属于超高速水下航行器试验保障拆装工装,具体涉及一种用于超高速水下航行器舱段的无损拆装工装及方法。
背景技术:
1、超高速水下航行器在水下航行速度可达100m/s以上,其在运动过程中承受远大于一般低速水下航行器的高频交变载荷,且在入水及机动过程中,空泡呈现高度不对称性,舱段表面的任何凹陷或突出结构均可能导致航行器整体水动力特性不确定。因此,超高速水下航行器通常被设计为锥段与圆柱段的组合体,舱段间采用区分周向位置的径向密封通止口结构对接,配合紧密安装精度要求较高,各舱段表面均需保持平整光滑。
2、在超高速水下航行器的外场试验过程中,舱段合拢作业目前多采用简易钢制支架,通过v形支座与螺栓将舱段压紧固定。合拢装配时需多人协同操作,并借助液压顶、锤子等多种工具;舱段拆分作业则一般采用平口螺丝刀、撬棍等工具完成。该方式拆装效率较低,且极易损坏航行器舱段。简易支架缺乏定位基准,舱段安装时需反复人工校准同轴度及周向位置,单次拆装耗时较长;使用螺丝刀、锤子、撬棍等工具还容易造成舱段接口处或密封圈变形、损伤,甚至引发人员受伤。
3、现有技术中,申请号202311466794.6的授权专利公开了一种船舶建造领域用于普通水下航行器耐压舱的拆装工具。该拆装工具设置两个抱箍、锁紧机构及两组移动组件,移动组件包含固定座、丝杠机构、导轨和滑座,依靠丝杠驱动抱箍轴向移动;同时设置由绕线轮、导轮、横梁和拉绳组成的同步组件,依靠拉绳实现两侧丝杠同步转动,使两个舱段抱紧后轴向压紧对接,以提升对接位置密封性能。
4、然而,该现有技术主要面向船舶建造装配场景,若将其直接应用于超高速水下航行器试验装配,存在如下局限:
5、第一,该现有技术采用导轨滑座、横梁及拉绳同步组件,零部件体积较大,整体占用空间多。而超高速水下航行器外场试验中航行器安放台架的安装空间边界受限,现有结构难以适配。
6、第二,拉绳传动存在拉伸蠕变,同步精度受绳索状态和安装误差影响较大。超高速水下航行器装配对同步动作精度要求较高,现有同步方式难以满足需求。
7、第三,该现有技术中抱箍与舱段之间的锁紧完全依靠抱箍锁紧机构实现,未设置自锁紧结构。在舱段轴向顶推拆装过程中,容易产生偏心或局部应力集中,导致精密壳体损伤和对接错位。
8、第四,该现有技术的抱箍锁紧机构在锁紧后,抱箍与舱段之间周向完全锁死。超高速水下航行器试验装配过程中,舱段对接过程中还需对正舱段上的传感器接口和定位销孔,需要在抱紧状态下调整舱段周向相位,现有工具不具备该能力。
9、第五,超高速水下航行器由锥段和圆柱段两类舱段组合而成。该现有工具主要适用于常规圆柱耐压舱段,未设置针对锥形舱段的夹持结构,难以实现超高速航行器锥形舱段的可靠拆装。
10、综上,现有船舶建造领域的舱段拆装工装在结构形式、工作原理和适配能力上均难以满足超高速水下航行器试验保障的特殊工况。因此,需要一种结构更紧凑、同步精度更高、可周向调姿、锥柱通用且具备防滑自锁能力的专用拆装工装。
技术实现思路
1、要解决的技术问题:
2、为了避免现有技术的不足,本发明提供一种用于超高速水下航行器舱段的无损拆装工装及方法,该工装兼容圆柱舱段和圆锥形舱段,可自锁紧,具备同步对合、夹紧后周向可调能力,以解决现有的问题。
3、本发明的技术方案是:一种用于超高速水下航行器舱段的无损拆装工装,包括抱箍单元、同步齿环单元、顶推单元、梯形丝杆栅单元和适配环单元;其中:
4、抱箍单元包括结构相同的第一抱箍组件与第二抱箍组件,两组抱箍组件可拆卸抱合各自对应的拆装舱段,且舱段相对抱箍组件周向可转动;
5、同步齿环单元包括结构相同的四组同步齿环组件,其中两组对称安装于第一抱箍组件两侧,另两组对称安装于第二抱箍组件两侧;同步齿环组件整体为齿圈环,其外径设有外齿圈,同步齿环组件与所安装的抱箍组件同轴且转动连接;
6、梯形丝杆栅单元包括结构相同的两组梯形丝杆栅,梯形丝杆栅包括多根平行且在同一半圆弧内均布的梯形丝杆以及固定连接多根梯形丝杆的弧形结构,梯形丝杆的两端分别穿装于第一抱箍组件和第二抱箍组件,两个梯形丝杆栅相对设置,在抱箍单元外围形成环状栅;
7、顶推单元包括结构相同的四组顶推子单元,每组顶推子单元对应一组同步齿环组件,每组顶推子单元包括多个顶推组件;每组顶推子单元的顶推组件与梯形丝杆一一对应安装,顶推组件套装于梯形丝杆外径,其内部与梯形丝杆形成螺旋传动副,其外径设有轮齿用于和同步齿环组件的外齿圈啮合;同一抱箍组件两侧的两组顶推子单元相对设置,且同组顶推子单元工作时对抱箍组件形成同步轴向推力;
8、适配环单元包括两组适配环组件,两组适配环组件与两组抱箍组件一一对应安装,适配环组件安装于抱箍组件和舱段之间,其用于抱箍组件内圈和舱段外圈之间的弹性适配。
9、本发明的进一步技术方案是:所述第一抱箍组件包括:
10、两个半圈外环,二者一端铰接另一端可拆卸锁合,锁合后形成整环结构;两个半圈外环内径均设有半环形燕尾槽,两个半圈外环锁合后形成整圈燕尾槽;两个半圈外环的轴向两侧对称设有用于安装同步齿环组件的安装槽;
11、两个半圈内环,均通过半圈花篮轴承滚动安装于燕尾槽内,两个半圈外环锁合后,两个半圈内环形成整环;半圈花篮轴承固定于燕尾槽的外径壁,半圈内环的外径与半圈花篮轴承滚动接触,半圈内环的内径外露出燕尾槽,且其内径壁沿轴向截面为凸v形,凸v形的每个v形斜面一周均布多个第一矩形平面;
12、以及多个滚针排,与第一矩形平面一一对应安装,滚针排固定于矩形平面上,滚针排的滚针轴线空间垂直于半圈内环的中心轴,滚针排用于两个半圈内环和适配环单元之间能够沿v形斜面轴向滚动。
13、本发明的进一步技术方案是:两个半圈外环除铰接处外的其余结构相同,两个半圈外环的外径壁上周向均布多个带耳孔的凸台,耳孔用于穿装梯形丝杆,凸台用于对顶推组件形成轴向限位。
14、本发明的进一步技术方案是:半圈内环设有与半圈外环的燕尾槽适配的燕尾凸起,燕尾凸起嵌入燕尾槽内,半圈内环两侧设有和半圈外环的燕尾槽两侧凸出部适配的v形内凹斜面,该v形内凹斜面上喷涂有聚四氟乙烯涂层。
15、本发明的进一步技术方案是:同步齿环组件包括两个半圈齿环,两个半圈齿环共面安装于两个半圈外环同侧的安装槽内,安装槽为截面为矩形的环状槽,环状槽与半圈齿环内径设置的凸出部间隙配合,半圈外环对半圈齿环形成轴向限位,在两个半圈外环对接锁合后,同步齿环组件的两个半圈齿环形成整环。
16、本发明的进一步技术方案是:每组梯形丝杆栅设有三根梯形丝杆,梯形丝杆两端为梯形螺纹,中间为光杆结构,弧形结构固定于梯形丝杆中间光杆处。
17、本发明的进一步技术方案是:顶推组件包括:
18、外壳,为中空回转体,套装于梯形丝杆上,其外径的一端为正六边形结构,作为扳手作用段,外径的中间设有轮齿,轮齿用于和同步齿环组件啮合,外径的另一端设有外螺纹;外壳的内孔为阶梯孔,内孔由扳手作用段一侧依次为小径段、梯形内螺纹段和大径段,小径段与梯形丝杆间隙配合,梯形内螺纹段用于和梯形丝杆螺纹啮合,大径段内径大于小径段;
19、中空推杆,为一端设有外翻法兰、另一端设有外螺纹的空心筒结构,中空推杆位于大径段内部,并套装于梯形丝杆上,其法兰端朝向外壳梯形内螺纹段;
20、第一推力轴承,同轴安装于大径段,位于大径段内端部台阶面和中空推杆的法兰之间;
21、第二推力轴承,同轴套装于中空推杆的杆身,其一端与中空推杆的法兰内端面接触,另一端通过端盖轴向限位;
22、端盖,其与外壳的外螺纹端螺纹连接,用于轴向压紧第二推力轴承;
23、以及螺纹脚垫,其套装于中空推杆的外螺纹处与之螺纹连接,螺纹脚垫的外径大于半圈外环凸台上的耳孔,螺纹脚垫与半圈外环的凸台紧密接触,通过旋拧螺纹脚垫以调整顶推组件与凸台之间的间隙。
24、本发明的进一步技术方案是:适配环组件包括两个半圈环体以及多个橡胶块;两个半圈环体为弹簧钢材质的薄壁半环结构,二者对接形成整环,且在对接处设置一定间隙;半圈环体的外圈径向截面为凹v形,与半圈内环内径的凸v形适配,v形角度一致,凹v形的每个v形斜面一周均布多个第二矩形平面,第二矩形平面与第一矩形平面一一对应,第二矩形平面与滚针排的滚针滚动接触;
25、多个橡胶块沿半圈环体的内圈周向均匀粘结固定,当两个半圈环体对接,其内圈粘贴的所有橡胶块形成的内圈与配环组件所安装舱段外壁适配;当舱段外壁为圆柱状,橡胶块形成的内圈不带有锥度,当舱段外壁为锥状,橡胶块形成的内圈带有相应锥度;橡胶块的外径固定,内径根据舱段外壁尺寸及形状系列化适配。
26、一种配环组件中半圈环体的外径v形斜面的夹角确定方法:
27、v形两斜面夹角的取值应满足:
28、式中,为v形两斜面夹角,为待拆装航行器舱段锥角,为安全系数,为适配环组件与待拆装航行器舱段表面间摩擦系数典型值。
29、一种用于超高速水下航行器舱段的无损拆装工装的使用方法,包括以下步骤:
30、根据航行器待拆装舱段工装安装配合部的直径和锥度选择对应的两组适配环组件,即第一适配环组件和第二适配环组件;
31、解除第一抱箍组件和第二抱箍组件的锁合,并使其张开;
32、将第一适配环组件和第二适配环组件分别套在待拆装航行器对应舱段的配合部,并使第一抱箍组件和第二抱箍组件分别闭合压紧在第一适配环组件与第二适配环组件外圈,再分别将两组抱箍组件锁合;此时,两组适配环组件的橡胶块受压变形,与舱段外径壁弹性过盈贴合;
33、记第一抱箍组件和第二抱箍组件的相面对侧为各自内侧,相背对侧为各自外侧,记第一抱箍组件外侧、内侧以及第二抱箍组件内侧、外侧的四组顶推子单元依次为第一顶推子单元、第二顶推子单元、第三顶推子单元、第四顶推子单元,记第一抱箍组件外侧、内侧以及第二抱箍组件内侧、外侧的四组同步齿环组件依次为第一同步齿环组件、第二同步齿环组件、第三同步齿环组件、第四同步齿环组件;
34、装合舱段时,将第一顶推子单元与第一同步齿环组件啮合,第四顶推子单元与第四同步齿环组件啮合;将第二顶推子单元与第二同步齿环组件脱离啮合,将第三顶推子单元与第三同步齿环组件脱离啮合,顺时针交替旋拧第一顶推子单元中任一顶推组件和第四顶推子单元中任一顶推组件,使两个抱箍组件相向移动,带动两个舱段完成合拢;
35、拆分舱段时,将第二顶推子单元与第二同步齿环组件啮合,第三顶推子单元与第三同步齿环组件啮合;将第一顶推子单元与第一同步齿环组件脱离啮合,将第四顶推子单元与第四同步齿环组件脱离啮合,顺时针交替旋拧第二顶推子单元中任一顶推组件和第三顶推子单元中任一顶推组件,使两个抱箍组件背向移动,带动两个舱段完成拆分;
36、两个舱段装合或拆分完成后,卸下拆装工装。
37、本发明的有益效果是:本发明所述用于超高速水下航行器舱段的无损拆装工装,通过齿轮同步传动、夹紧与周向调整解耦、v形分力自锁及系列化适配环设计,实现超高速水下航行器舱段的快速无损拆装,具体具有以下效果:
38、同一组顶推组件与抱箍组件同侧的同步齿环组件实现同步传动,同时,顶推组件与梯形丝杆螺旋传动实现旋转至轴向推动的运动转化。齿轮同步传动结构紧凑、传动间隙小、同步精度高,保证抱箍组件周向受力均匀,保证舱段对接同轴度。
39、抱箍夹紧功能与舱段周向调整功能相互解耦,通过适配环组件设置能够实现抱箍组件对舱段的径向抱紧,通过抱箍组件中两个半圈内环配合两个半圈花篮轴承的转动设置,又能实现夹紧后仍可人工微调舱段周向角度,满足传感器孔位、定位销及接线相位对正要求。
40、v形分力结构(指半圈内环的v形面、滚针排和适配环组件的v形面这一套相互配合的结构)将拆装轴向力转化为径向夹紧力,并依靠机械摩擦自锁实现对圆柱面和圆锥面的定心自锁夹持,尤其适用于锥形薄壁舱段。
41、适配环组件系列化设计,兼容锥段和圆柱段的舱段,可快速更换以匹配不同位置舱段及不同尺寸舱段,提高拆装工装的适应性和操作效率。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com