
射频模组封装结构及混合封装方法与流程
本发明适用于半导体封装,尤其涉及一种射频模组封装结构及混合封装方法。
背景技术:
1、射频前端模组是移动通信终端的核心器件,其内部通常集成有基于压电效应的声学滤波器(如saw滤波器、baw滤波器)以及功率放大器、低噪声放大器、射频开关等非声学元器件。声学滤波器(saw)依靠压电晶体表面的声波传播实现滤波功能,封装时必须在其下方保留空腔以维持品质因数与射频性能;而非声学元器件则需要底部填充与包覆保护以抵抗热循环及机械应力。因此,如何在同一封装体内同时满足两类元器件截然不同的封装需求,是射频模组混合封装面临的关键挑战。
2、请参照如图1所示的现有射频前端模组结构图,现有技术中为实现该射频前端模组结构100,一般通过以下工艺路线实现:首先将声学滤波器2与非声学元器件3贴装至基板1上,随后在模组整体表面覆盖一层干膜10,再对非声学元器件3对应位置的干膜10进行激光破膜或压力破膜以形成开口11,经该开口11向非声学元器件3底部注入环氧树脂12完成底部填充与局部塑封,最后经切割、测试完成封装。
3、然而,上述方法存在以下问题:
4、一,主工序超过五道,流程长,对人员技能与工站配置要求高;
5、二,激光破膜需配备光斑直径小于10μm的专属激光器,设备成本高且工艺窗口窄;
6、三,激光烧蚀产生的局部高温与碎屑易损伤声学滤波器及邻近器件,影响可靠性与良率;
7、四,元器件间隙需满足破膜操作的最低距离要求,限制了模组内器件的密集度与封装尺寸的进一步缩小;
8、五,以压力破膜替代激光破膜虽可降低成本,但对膜材形变控制要求极高,易出现误破或破膜不充分,工艺稳定性不足。
9、因此,亟需一种新的射频模组混合封装方法及相应封装结构,在免除破膜工序的前提下同时实现声学滤波器底部空腔的密封保护与非声学元器件的底部填充加固。
技术实现思路
1、本发明提供一种射频模组封装结构及混合封装方法,旨在解决现有射频模组封装工序繁杂、良率低且成本高的问题。
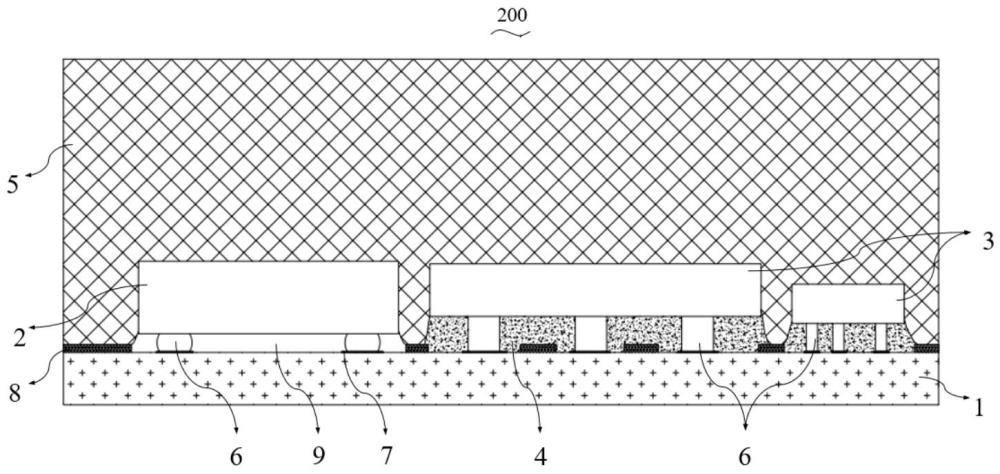
2、为解决上述技术问题,第一方面,本发明提供一种射频模组封装结构,所述射频模组封装结构包括:
3、基板,所述基板上设有焊盘以及与所述焊盘连通的线路;
4、声学滤波器,所述声学滤波器设于所述基板的上表面,并通过焊接互连结构与所述基板上的对应焊盘连接;所述声学滤波器的底面与所述基板的上表面之间形成底部间隙,所述底部间隙构成所述声学滤波器的工作空腔;
5、非声学滤波器元器件,所述非声学滤波器元器件设于所述基板的上表面,并通过所述焊接互连结构与所述基板上对应的焊盘连接;
6、填充材料层,所述填充材料层填充于所述非声学滤波器元器件的底面与所述基板的上表面之间,所述填充材料层固化后对所述非声学滤波器元器件与所述基板之间的焊接连接处形成局部包覆和加固;以及,
7、平面膜层,所述平面膜层覆盖于所述基板上的全部所述声学滤波器及全部所述非声学滤波器元器件的表面并固定于所述基板的上表面,以将所述声学滤波器和所述非声学滤波器元器件完全封装于所述基板上,所述平面膜层与所述声学滤波器接触的侧面、所述声学滤波器的底面以及所述基板的上表面共同围合形成所述工作空腔的密闭边界,所述平面膜层同时包覆所述非声学滤波器元器件及所述填充材料层,使得所述声学滤波器和所述非声学滤波器元器件相互隔离。
8、更进一步地,所述焊接互连结构为设置于所述声学滤波器和非声学滤波器元器件的底面的多个锡球或柱状凸点,所述焊接互连结构焊接于所述基板上对应设置的所述焊盘上。
9、更进一步地,所述基板的上表面设有阻焊层,所述平面膜层向靠近所述基板延伸的部分通过所述阻焊层固定于所述基板上。
10、更进一步地,所述平面膜层的厚度为25-600μm,所述平面膜层为柔性薄膜,所述平面膜层经固化后形成保护层,所述保护层同时覆盖所述声学滤波器的顶面及侧面、所述非声学滤波器元器件的顶面及侧面、以及所述填充材料层的外露表面;
11、所述底部间隙的高度为10-50μm。
12、更进一步地,所述非声学滤波器元器件包括功率放大器、低噪声放大器、射频开关以及无源元件中的一种或多种;所述非声学滤波器元器件通过所述焊接互连结构与所述基板焊接连接,所述填充材料层填充于所述焊接互连结构周围的空隙中。
13、第二方面,本发明还提供一种混合封装方法,用于制造如上所述的射频模组封装结构,所述混合封装方法包括以下步骤:
14、s101,在基板上对应声学滤波器的贴装位置印刷助焊剂,在对应非声学滤波器元器件的贴装位置印刷填充材料;
15、s102,将所述声学滤波器和所述非声学滤波器元器件分别通过表面贴装工艺利用焊接互连结构贴装于所述基板上的对应各自贴装位置的焊盘,使所述声学滤波器的底面与所述基板的上表面之间形成底部间隙,并使所述非声学滤波器元器件的底面与所述填充材料完全贴合;
16、s103,进行回流焊接固化,使所述声学滤波器通过所述焊接互连结构与所述基板上对应的所述焊盘形成固定电连接;同时,使所述非声学滤波器元器件与所述基板上对应的焊盘形成固定电连接,并使所述填充材料固化形成填充材料层,使所述填充材料层填充于所述非声学滤波器元器件底面与所述基板表面之间,进而得到中间模组;
17、s104,对所述中间模组的表面真空层压平面膜形成平面膜层,使所述平面膜层沿所述声学滤波器的外周侧和所述非声学滤波器元器件的外周侧向所述基板延伸至抵接固定于所述基板的上表面,并使得所述平面膜层与所述声学滤波器接触的侧面、所述声学滤波器的底面及所述基板的上表面共同将所述底部间隙围合形成密闭的所述声学滤波器的工作空腔,且使得所述平面膜层同时包覆所述非声学滤波器元器件及所述填充材料层,进而得到层压模组;
18、s105,对所述平面膜层进行固化,形成覆盖所述层压模组整体的保护层,得到射频模组封装结构。
19、更进一步地,步骤s101中的在基板上对应声学滤波器的贴装位置印刷助焊剂,在对应非声学滤波器元器件的贴装位置印刷填充材料,具体为:
20、采用钢网印刷工艺或点胶工艺,在所述基板上对应所述声学滤波器的贴装位置印刷所述助焊剂,同时在对应所述非声学滤波器元器件的贴装位置印刷所述填充材料;
21、其中,所述助焊剂与所述填充材料在所述基板上呈分区分布,二者之间不相互接触。
22、更进一步地,步骤s103中的回流焊接固化,具体为:
23、在氮气保护气氛下进行回流,所述氮气保护气氛中的含氧率低于100ppm,或者在真空条件下进行回流焊接;
24、其中,所述回流焊接使所述声学滤波器底部的所述焊接互连结构与所述焊盘形成冶金连接,同时使所述填充材料在回流温度下熔融流动并填满所述非声学滤波器元器件底部与所述基板的上表面之间的空隙,回流结束后所述填充材料冷却固化形成所述填充材料层。
25、更进一步地,步骤s104中的对所述中间模组的表面真空层压平面膜形成平面膜层,具体为:
26、将平面膜覆盖于所述中间模组的表面,在真空环境下对平面膜施加压力使其贴合于所述声学滤波器的顶面及侧面、所述非声学滤波器元器件的顶面及侧面、以及所述基板的上表面形成所述平面膜层,使得所述平面膜层与所述声学滤波器接触的侧面、所述声学滤波器的底面及所述基板的上表面共同将所述底部间隙围合形成密闭的所述声学滤波器的工作空腔;
27、所述底部间隙的高度为10-50μm。
28、更进一步地,步骤s105中的对所述平面膜层进行固化,具体为:对所述层压模组进行整体烘烤固化,使所述平面膜层交联固化形成所述保护层;
29、其中,所述整体烘烤固化在单次加热工序中完成所述平面膜层的固化。
30、本发明所达到的有益效果,在于提供了一种射频模组封装结构及混合封装方法,该封装结构及封装方法通过在基板上分区印刷助焊剂与兼具助焊活性的填充材料,经一次回流焊接同时完成声学滤波器底部空腔间隙的形成与非声学滤波器元器件的底部填充加固,并以真空层压平面膜一次性覆盖全部器件表面、围合形成工作空腔的密闭边界,对声学滤波器与非声学滤波器元器件的差异化封装保护需求实现了单一工艺流程下的同步处理,从而省去了传统方案中压力破膜或激光开槽等多道工序,显著简化了封装流程,提升了生产效率与产品良率。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com