
一种高功率自发热电缆及生产方法与流程
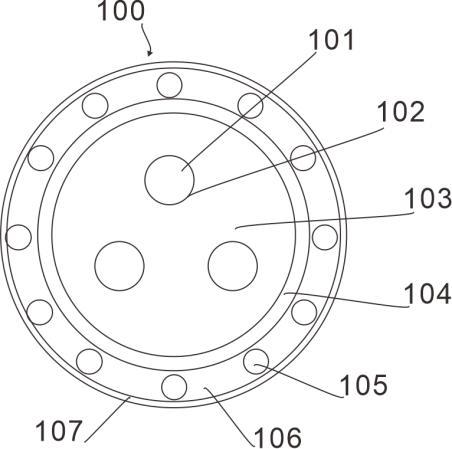
本发明涉及电伴热及智能温控,特别是一种高功率自发热电缆及生产方法。
背景技术:
1、高功率自发热电缆是一种集电能转换、热能输出、智能温度控制及环境适应于一体的特种电缆,广泛应用于建筑供暖、工业管道伴热、石油化工设备保温、电力设施防冻、桥梁及道路融雪等领域,随着全球能源结构转型、基础设施智能化建设以及极端气候环境的日益增多,对高功率自发热电缆的发热效率、控温精度、运行可靠性及环境适应能力提出了更高要求。
2、目前,现有高功率自发热电缆通常采用电阻发热导体配合绝缘层及金属护套构成,其虽然能够满足一般伴热需求,但在高功率、宽温域及长期连续运行工况下仍存在诸多不足,一方面,现有导体材料功率密度有限,发热均匀性较差,难以满足60 w/m以上高功率输出需求,另一方面,传统绝缘材料耐高温性能有限,在长期高温运行及冷热循环条件下易发生老化、绝缘性能下降甚至击穿,影响电缆运行安全,同时,常规氧化镁填充材料在高温环境下绝缘电阻降低,导热性能及结构稳定性不足,难以兼顾高效导热与高可靠绝缘。
3、此外,现有产品多采用单层金属护套结构,机械防护能力及电磁屏蔽能力有限,在复杂工业环境中易受到外界电磁干扰,影响温度检测信号及控制信号的传输精度,从而降低智能控温系统的控制效果。现有温控系统大多采用传统pid控制算法,其控制参数固定,未充分考虑高功率自发热电缆热惯性大、热耦合明显及温度变化非线性等特点,容易出现控温响应滞后、局部过热、温度波动较大及能耗较高等问题。
技术实现思路
1、鉴于上述现有技术存在的问题,提出了本发明。
2、为解决上述技术问题,本发明提供如下技术方案:一种高功率自发热电缆,其包括电缆,包括设于所述电缆内部的导体、套设于所述导体外壁的绝缘层、设于所述绝缘层外壁的填充层、设于所述填充层外壁的铠装层,设于所述铠装层外壁的耐高温补偿导线,设于所述耐高温补偿导线外壁的铜护套,设于所述铜护套外壁的防腐护套。
3、作为本发明所述高功率自发热电缆的一种优选方案,其中:所述电缆划分为多个毫米级控制单元,每个控制单元设置有温度检测点,相邻温度检测点之间的间距为5 mm。
4、作为本发明所述高功率自发热电缆的一种优选方案,其中:所述控制单元之间建立热耦合模型,其中相邻控制单元的热耦合系数为0.08,且热耦合系数随控制单元间距增加而递减,间隔一个控制单元后的热耦合系数为0.02。
5、有益效果,通过多层复合结构与智能控制技术相结合,实现了高功率自发热电缆发热均匀、控温精确、抗干扰能力强及安全可靠运行,有效提高了电缆的综合性能和长期运行稳定性。
6、鉴于现有高功率自发热电缆缺乏配套的生产方法,提出了以下方案:
7、为解决上述技术问题,本发明提供如下技术方案:一种生产方法,包括,
8、所述导体选用cr20ni30镍铬合金作为发热导体材料,经连续拉丝工艺拉制成直径为5.19 mm的圆形导体,并进行退火处理,所述导体温度系数为1.4×10⁻4/℃,在800 ℃工况下电阻率约为1.2×10⁻6 ω·m。
9、作为本发明所述高功率自发热电缆的一种优选方案,其中:所述绝缘层采用两层聚酰亚胺-陶瓷复合绝缘带对导体进行反向螺旋绕包,两层绕包重叠率控制在15%~20%,形成连续致密的复合绝缘层。
10、其中,聚酰亚胺占70~75%,氧化铝占15~20%,氮化硼占5~8%,碳化硅占2~5%,陶瓷填料粒径控制在5~10 μm。
11、作为本发明所述高功率自发热电缆的一种优选方案,其中:所述填充层为改性氧化镁粉复配体系,并通过振动填充与机械压实工艺使填充密度达到2.3~2.5 g/cm³,其中,改性氧化镁粉质量配比包括:a级电工氧化镁粉33~35%,b级电工氧化镁粉60~65%,高温硼酸盐助剂4~6%。
12、作为本发明所述高功率自发热电缆的一种优选方案,其中:所述铠装层采用壁厚2.0 mm的316l不锈钢带经连续滚压成型,并采用氩弧焊进行纵向连续焊接形成封闭式铠装层。
13、焊接完成后依次进行在线校圆、焊缝探伤及定径处理,316l不锈钢拉伸强度不低于515 mpa,硬度不低于187 hb,且无磁性、耐腐蚀及无涡流损耗。
14、作为本发明所述高功率自发热电缆的一种优选方案,其中:在铜护套焊接设备的定径模孔内同步置入所述耐高温补偿导线,且与电缆主体同步连续成型。
15、所述耐高温补偿导线105长期工作温度为200~400 ℃,能够适配cr20ni30导体900 ℃级瞬态高温工况。
16、作为本发明所述高功率自发热电缆的一种优选方案,其中:在所述铠装层外壁同轴包覆厚度为2.5 mm的铜护套,并采用连续氩弧焊形成封闭式铜护套,在所述铠装层与所述铜护套之间灌装改性氧化镁绝缘材料,并通过定径模进行压实及定径处理。
17、作为本发明所述高功率自发热电缆的一种优选方案,其中:所述防腐护套采用挤出成型工艺,在所述铜护套外侧挤包厚度为2.2 mm的高密度聚乙烯(hdpe)护套。
18、挤出完成后依次进行冷却定型、在线测径、火花检测及收卷。
19、本发明的有益效果:通过采用cr20ni30镍铬合金导体、聚酰亚胺-陶瓷复合绝缘层、改性氧化镁复合填充层、316l不锈钢铠装层、耐高温补偿导线、铜护套及hdpe防腐护套组成的多层复合结构,实现了发热、导热、绝缘、防护、屏蔽及环境防护等功能的一体化集成,其中,聚酰亚胺-陶瓷复合绝缘层与改性氧化镁填充层相互配合,在保证高导热性能的同时,提高了电缆的耐高温性能及绝缘可靠性,316l不锈钢铠装层与铜护套形成双层金属复合防护结构,兼具高强度机械防护能力和优异的电磁屏蔽性能,可有效提高电缆在复杂工况下的运行稳定性及抗干扰能力,hdpe防腐护套进一步增强了电缆的耐腐蚀、防水、防潮及耐磨性能,使其能够适用于地下敷设、工业管廊及桥梁融雪等恶劣环境,进一步地,本发明结合毫米级控制单元划分、热耦合模型、模糊pid智能控温算法、跨单元协同调节以及故障诊断与预测预警技术,实现了电缆温度场的精细化建模及智能控制,通过实时调整各控制单元输出功率,可有效提高温度控制精度和发热均匀性,降低温度过冲及局部热点现象,减少能量损耗,同时能够对导体老化、绝缘劣化及传感器故障进行实时诊断和提前预警,提高系统运行安全性,降低维护成本,延长电缆整体使用寿命。
1.一种高功率自发热电缆,其特征在于:包括:
2.如权利要求1所述的高功率自发热电缆,其特征在于:所述电缆(100)划分为多个毫米级控制单元,每个控制单元设置有温度检测点,相邻温度检测点之间的间距为5 mm。
3.如权利要求2所述的高功率自发热电缆,其特征在于:所述控制单元之间建立热耦合模型,其中相邻控制单元的热耦合系数为0.08,且热耦合系数随控制单元间距增加而递减,间隔一个控制单元后的热耦合系数为0.02。
4.一种生产方法,如权利要求1~3任一所述的高功率自发热电缆,其特征在于:所述导体(101)选用cr20ni30镍铬合金作为发热导体材料,经连续拉丝工艺拉制成直径为5.19 mm的圆形导体,并进行退火处理,所述导体(101)温度系数为1.4×10⁻4/℃,在800 ℃工况下电阻率约为1.2×10⁻6 ω·m。
5.如权利要求4所述的生产方法,其特征在于:所述绝缘层(102)采用两层聚酰亚胺-陶瓷复合绝缘带对导体进行反向螺旋绕包,两层绕包重叠率控制在15%~20%,形成连续致密的复合绝缘层;
6.如权利要求5所述的生产方法,其特征在于:所述填充层(103)为改性氧化镁粉复配体系,并通过振动填充与机械压实工艺使填充密度达到2.3~2.5 g/cm³,其中,改性氧化镁粉质量配比包括:a级电工氧化镁粉33~35%,b级电工氧化镁粉60~65%,高温硼酸盐助剂4~6%。
7.如权利要求6所述的生产方法,其特征在于:所述铠装层(104)采用壁厚2.0 mm的316l不锈钢带经连续滚压成型,并采用氩弧焊进行纵向连续焊接形成封闭式铠装层;
8.如权利要求7所述的生产方法,其特征在于:在铜护套焊接设备的定径模孔内同步置入所述耐高温补偿导线(105),且与电缆主体同步连续成型;
9.如权利要求8所述的生产方法,其特征在于:在所述铠装层(104)外壁同轴包覆厚度为2.5 mm的铜护套,并采用连续氩弧焊形成封闭式铜护套,在所述铠装层(104)与所述铜护套(106)之间灌装改性氧化镁绝缘材料,并通过定径模进行压实及定径处理。
10.如权利要求9所述的生产方法,其特征在于:所述防腐护套(107)采用挤出成型工艺,在所述铜护套(106)外侧挤包厚度为2.2 mm的高密度聚乙烯(hdpe)护套;
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com