
一种切割片的表面加工设备及表面加工方法与流程
本技术涉及半导体衬底加工,尤其涉及一种切割片的表面加工设备及表面加工方法。
背景技术:
1、半导体切割片(如碳化硅切割片、硅切割片、蓝宝石切割片等)在经线切割后,其表面通常存在锯纹、划痕及一定厚度的损伤层,需要通过后续的研磨和抛光工序去除损伤层、改善表面质量,以获得满足后续工艺要求的衬底或基板。
2、目前,半导体切割片的后续加工主要采用多步分离式加工工艺。以碳化硅切割片为例,典型流程为:先使用单晶金刚石研磨液在铸铁盘设备上进行粗研磨,以快速去除线切割引入的锯纹和表面损伤层;随后更换设备和研磨液进行精研磨,进一步降低表面粗糙度并改善面型;之后转移至化学机械抛光设备,依次使用粗抛液和精抛液进行粗抛和精抛处理。在上述加工过程中,研磨工序与抛光工序之间通常需要对切割片进行彻底的清洗和干燥,以避免不同粒径磨料之间的交叉污染。各道工序分别在不同的加工设备上完成,且每道工序均需进行设备调试、抛光垫修整和工艺参数设定。
3、然而,上述现有加工方法存在以下不足:
4、其一,加工效率低。涉及粗磨、精磨、粗抛、精抛等多道独立工序,每道工序均需独立的机台准备和加工时间,加之工序间切割片的转移、清洗和干燥耗时,整体加工周期长,严重制约了生产效率,难以满足规模化量产的需求。
5、其二,加工成本高。多道工序需要配备多种类型的加工设备,设备投资及维护成本高。同时,各工序消耗的研磨液、抛光液及抛光垫等耗材用量大,且粗磨和粗抛阶段的设备损耗和磨料消耗尤为严重,进一步推高了生产成本。此外,多工序间的切割片反复转移也增加了人工操作成本。
6、其三,表面质量和可靠性难以保证。在粗磨和精磨阶段,采用金刚石等硬质磨粒进行机械去除,容易在切割片表面引入较深的划痕和亚表面损伤层。若后续抛光工序无法完全去除这些损伤,将直接影响最终产品的性能和良率。同时,切割片在多机台间转移过程中,边缘易发生崩裂或遭受二次污染,导致产品报废率上升。
7、其四,厚度均匀性控制难度大。多道工序中切割片需多次装夹和定位,各工序的设备精度和加工参数难以完全匹配,容易累积定位误差和加工偏差,致使最终产品的总厚度变化和翘曲度波动较大。
8、针对上述问题,虽然现有技术中已有部分方案尝试通过优化研磨液配方或抛光垫材质来改善单工序的加工效果。然而,这些改进仅针对某一单独工序进行局部优化,未能从根本上解决多步分离式加工流程固有的效率低、成本高、工序间交叉污染及累积误差等问题。尤其对于碳化硅这类硬度高、脆性大的难加工材料,上述问题更为突出。
9、因此,本领域亟需一种能够将切割片的减薄加工与抛光加工集成于同一设备、同一工位完成的一体化加工方案,以简化工艺流程、缩短加工周期、降低成本,同时改善切割片的表面质量和厚度均匀性。
技术实现思路
1、鉴于上述问题,本技术提供了一种切割片的表面加工设备及表面加工方法,具体方案如下:
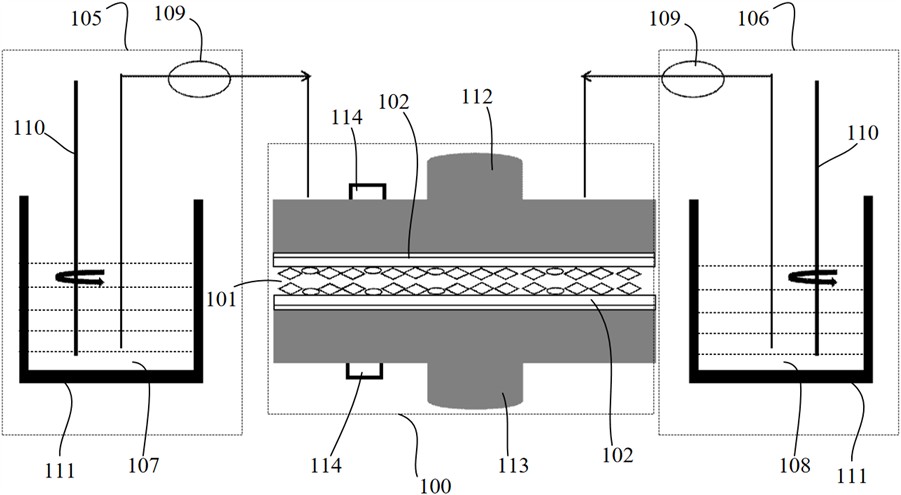
2、本技术第一方面提供一种切割片的表面加工设备,包括:
3、机台主体,机台主体具有用于承载待加工切割片的加工工位;
4、与加工工位相对设置的复合抛光垫,复合抛光垫包括抛光垫基底以及设置在抛光垫基底一侧表面上的磨料层;
5、第一供液系统,用于向加工工位提供水基助剂;
6、第二供液系统,用于向加工工位提供抛光液;
7、控制器,控制器用于在加工设备启动后,基于待加工切割片的减薄厚度,控制第一供液系统和第二供液系统的工作状态;当减薄厚度小于设定目标值时,控制第二供液系统关闭,并控制第一供液系统开启,以向加工工位提供水基助剂,对待加工切割片进行表面减薄处理;当减薄厚度不小于设定目标值且复合抛光垫的磨料层被完全去除时,控制第一供液系统关闭,并控制第二供液系统开启,以向加工工位提供抛光液,对待加工切割片进行表面抛光处理。
8、可选地,在上述表面加工设备中,机台主体包括相对设置的上抛光盘和下抛光盘;上抛光盘和下抛光盘均固定有一个复合抛光垫,两个复合抛光垫的磨料层相对设置,加工工位位于两个复合抛光垫之间;
9、其中,机台主体还包括升降驱动机构,升降驱动机构与上抛光盘和下抛光盘中的至少一者连接,用于控制上抛光盘和下抛光盘中的至少一者在竖直方向上的高度位置。
10、可选地,在上述表面加工设备中,还包括:
11、厚度检测装置,用于检测待加工切割片的减薄厚度。
12、可选地,在上述表面加工设备中,厚度检测装置基于非接触式的激光干涉测量方式,在待加工切割片的表面均匀选择多个监测点进行厚度测量。
13、可选地,在上述表面加工设备中,磨料层中的磨料包括至少两种不同材质的磨粒,不同材质的磨粒具有不同的粒径。
14、可选地,在上述表面加工设备中,抛光液包括二氧化硅胶体磨粒,二氧化硅胶体磨粒的粒径小于磨料层中至少一种材质的磨粒的粒径。
15、可选地,在上述表面加工设备中,磨料层中的磨粒包含团聚金刚石微粉和氧化铝颗粒;
16、其中,团聚金刚石微粉的质量占比大于氧化铝颗粒的质量占比,且团聚金刚石微粉的粒径大于氧化铝颗粒的粒径。
17、可选地,在上述表面加工设备中,团聚金刚石微粉与氧化铝颗粒的质量比为3:2;
18、团聚金刚石微粉的粒径为5μm ~10μm;
19、氧化铝颗粒的粒径为0.1μm ~1μm。
20、可选地,在上述表面加工设备中,抛光垫基底朝向磨料层的一侧具有第一网格沟槽;复合抛光垫还包括多个贯穿抛光垫基底的通风孔。
21、磨料层的表面具有第二网格沟槽。
22、本技术第二方面提供一种切割片的表面加工方法,包括:
23、将待加工切割片置于上述表面加工设备中的加工工位上,对待加工切割片进行表面加工;
24、在对待加工切割片进行表面加工的过程中,实时检测待加工切割片的减薄厚度;
25、基于减薄厚度,控制第一供液系统和第二供液系统的工作状态;其中,在待加工切割片的减薄厚度小于设定目标值时,关闭第二供液系统,并开启第一供液系统,以向加工工位提供水基助剂,对待加工切割片进行表面减薄处理;在待加工切割片的减薄厚度不小于设定目标值且复合抛光垫的磨料层被完全去除时,关闭第一供液系统,开启第二供液系统,以向加工工位提供抛光液,对待加工切割片进行表面抛光处理。
26、可选地,在上述表面加工方法中,在对待加工切割片进行表面加工的过程中,实时检测待加工切割片的减薄厚度,包括:
27、基于非接触式的激光干涉测量方式,在待加工切割片的表面均匀选择多个监测点进行厚度测量。
28、可选地,在上述表面加工方法中,还包括:在表面减薄的过程中,当待加工切割片的局部区域的厚度偏差大于设定阈值时,调整局部区域的研磨压力和/或研磨转速,以降低厚度偏差。
29、可选地,在上述表面加工方法中,设定目标值为25μm~100μm。
30、可选地,在上述表面加工方法中,表面抛光处理的加工时长为1h~4h。
31、借由上述技术方案,本技术提供的切割片的表面加工设备及表面加工方法,基于可以独立控制的第一供液系统和第二供液系统,使得表面加工设备可以根据对待加工切割片的减薄厚度,交替开启第一供液系统和第二供液系统,以通过同一表面加工设备的同一加工工位对待加工切割片依次进行表面减薄处理和表面抛光处理。其中,对待加工切割片的表面减薄处理可以快速去除待加工切割片的较大表面厚度,从而可以去除其表面锯纹和表面损伤,并降低其表面粗糙度和改善面型,以实现对待加工切割片表面的粗磨和粗抛;对待加工切割片的表面抛光处理可以降低表面粗糙度和消除划痕,进一步提高其表面光滑度,以实现对待加工切割片表面的精细抛光,以满足后续器件制备需求。本技术可以通过同一加工设备的同一加工工位对待加工切割片的表面进行一步磨抛,节省了常规方案中需要不同工序间的多次转移和清洗步骤,故本技术技术方案简化了对待加工切割片进行表面加工的工艺流程,缩短了加工周期,降低了工艺成本和设备成本,还可以改善待加工切割片的表面质量和厚度均匀性。