
一种电池包多层复合防护板的制作方法
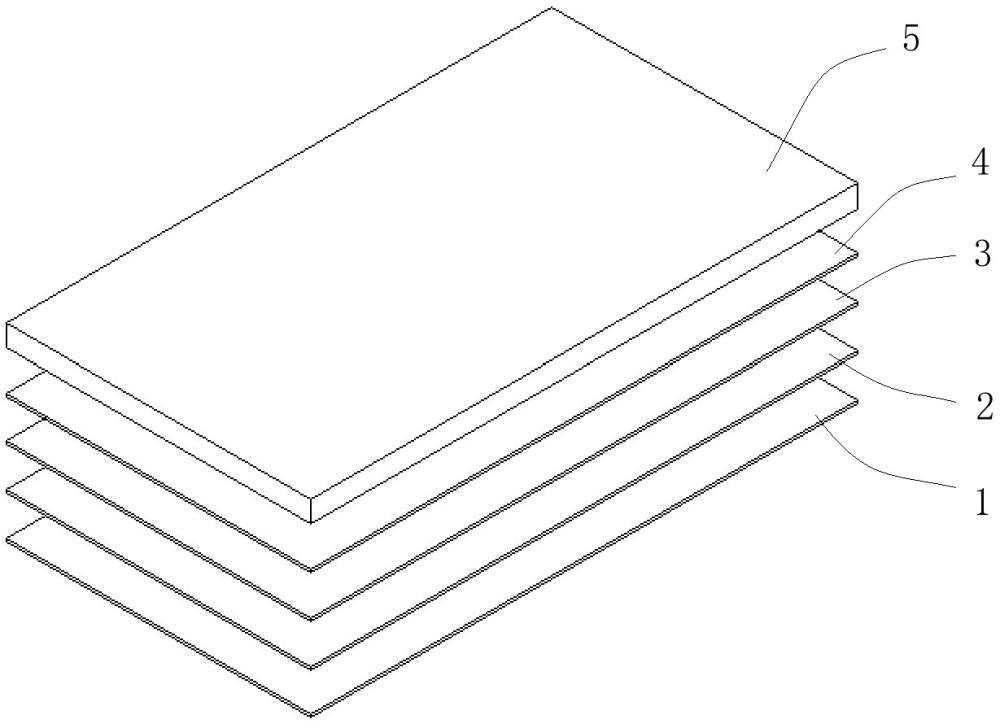
本技术涉及动力电池结构件,尤其涉及一种电池包多层复合防护板。
背景技术:
1、在碳中和目标的推动下,全球新能源汽车产业快速发展,动力电池作为电动汽车的核心部件,其载体——电池箱体的性能直接关系到整车的安全性、续航能力及环境适应性。与传统燃油车相比,电动汽车的电池系统需满足轻量化、高强度、耐腐蚀等多重苛刻要求,其中箱体质量约占电池包总质量的10%~20%,轻量化设计对提升能量密度至关重要。
2、目前,主流电池包的箱体采用铝合金等金属材料以兼顾轻量化和加工性能,但其固有缺陷显著:铝合金硬度较低,在车辆行驶中易受路面飞石或异物撞击导致变形或破裂,可能引发电池模块短路、热失控甚至爆炸。为此,需要在电池包的底部加装防护板。
3、现有加装在电池包底部的防护板多为单一金属材料层,难以同时满足抗冲击、隔热和轻量化的综合需求,同时金属防护板易发生表面腐蚀,增加维护成本并降低防护可靠性。
技术实现思路
1、本实用新型的目的在于克服传统技术中存在的上述问题,提供一种电池包多层复合防护板。
2、为实现上述技术目的,达到上述技术效果,本实用新型是通过以下技术方案实现:
3、一种电池包多层复合防护板,该电池包多层复合防护板包括从外至内依次设置的防火涂层、纤维树脂复合层、pvc防石击涂层、金属层以及缓冲层。
4、进一步地,上述电池包多层复合防护板中,所述防火涂层的厚度为0.1~0.5mm,采用耐高温陶瓷化硅橡胶材料。
5、进一步地,上述电池包多层复合防护板中,所述纤维树脂复合层的厚度为0.5~1.0mm,采用芳纶纤维-聚丙烯复合材料。
6、进一步地,上述电池包多层复合防护板中,所述芳纶纤维-聚丙烯复合材料由芳纶织物、pp薄膜、pp纤维织物顺序叠合后热压而成;热压使用双钢带压机,压力0.5~0.7mpa,温度160~180℃,略高于pp熔点;保温保压5~10分钟,使pp薄膜熔融后通过毛细作用渗透至芳纶纤维孔隙,形成物理结合。
7、进一步地,上述电池包多层复合防护板中,所述pvc防石击涂层由pvc抗石击涂料涂覆在金属层的外表面形成。
8、进一步地,上述电池包多层复合防护板中,所述金属层的厚度为0.6~1.2mm,采用高强度锰钢材料。
9、进一步地,上述电池包多层复合防护板中,所述缓冲层的厚度为4mm~8mm,采用闭孔聚氨酯泡沫材料。
10、进一步地,上述电池包多层复合防护板中,所述电池包多层复合防护板的各层间通过环氧树脂粘接剂连接,环氧树脂粘接剂形成的粘接层厚度为0.1~0.3mm,确保层间剥离强度>50n/mm2。
11、本实用新型的有益效果是:
12、本实用新型提供的电池包多层复合防护板设计科学合理,防火涂层采用耐高温陶瓷化硅橡胶材料,可在300℃以上高温下形成隔热屏障,防止热失控烟气蔓延至乘员舱;纤维树脂复合层采用芳纶纤维-聚丙烯复合材料,提升抗穿刺性能,防止碎石冲击破坏;且该复合材料通过特定工艺制成,物理结合效果好;pvc防石击涂层由pvc抗石击涂料涂覆形成,能有效抵御石击。金属层采用高强度锰钢材料,强度有保障;缓冲层采用闭孔聚氨酯泡沫材料,缓冲效果佳;各层间通过环氧树脂粘接剂连接,层间剥离强度高。
13、当然,实施本实用新型的任一产品并不一定需要同时达到以上的所有优点。
1.一种电池包多层复合防护板,其特征在于,该电池包多层复合防护板包括从外至内依次设置的防火涂层、纤维树脂复合层、pvc防石击涂层、金属层以及缓冲层;
2.根据权利要求1所述的一种电池包多层复合防护板,其特征在于,所述芳纶纤维-聚丙烯复合材料由芳纶织物、pp薄膜、pp纤维织物顺序叠合后热压而成。
3.根据权利要求2所述的一种电池包多层复合防护板,其特征在于,所述pvc防石击涂层由pvc抗石击涂料涂覆在金属层的外表面形成。
4.根据权利要求3所述的一种电池包多层复合防护板,其特征在于,所述电池包多层复合防护板的各层间通过环氧树脂粘接剂连接,环氧树脂粘接剂形成的粘接层厚度为0.1~0.3mm,确保层间剥离强度>50n/mm。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com