
一种高场磁体REBCO外接头的焊接方法与流程
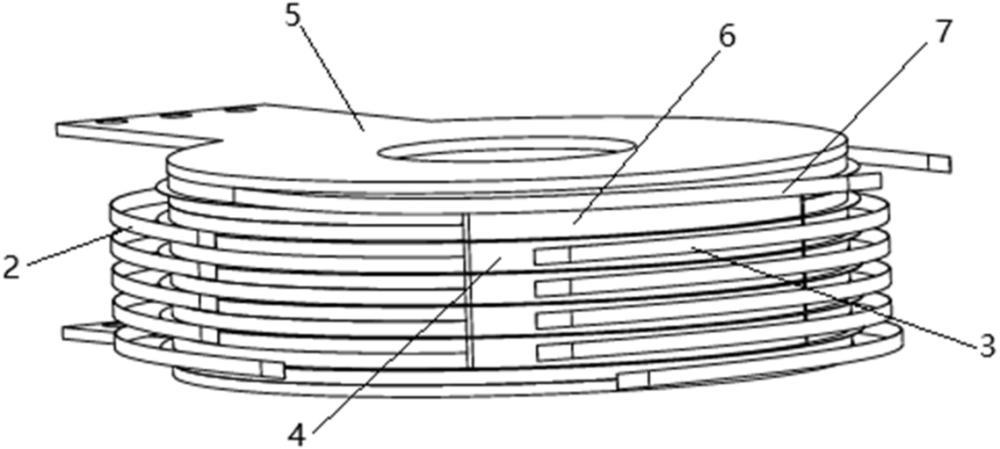
本发明属于rebco接头和高场磁体,更具体地说是涉及一种高场磁体rebco外接头的焊接方法。
背景技术:
1、高温超导是凝聚态物理学和材料科学中一个极具前沿性和突破性的领域。在相对较高的临界温度下,材料的电阻突然降为零,并且展现出完全抗磁性(迈斯纳效应)的现象。
2、高场磁体是高温超导技术当前最重要,也最能体现其价值的应用领域。简单来说,高场磁体的任务就是产生远超普通电磁铁(约1-2特斯拉)的持续、稳定的强磁场,为前沿科学和尖端技术提供极端实验条件。
3、传统的低温超导材料(如铌钛、铌三锡)在超过20特斯拉的磁场下,自身就会失去超导性。因此,要冲击30特斯拉以上的磁场,内插高温超导线圈是唯一现实的技术路径。目前只有高温超导(如rebco带材)才能在20特斯拉以上的极端磁场中,依然保持较高的载流能力。在励磁的过程中,电流越大,磁场越强,产生的电磁应力越大,线圈受到的向心压缩力就越大,就像要把线圈捏碎,同时有较大的电流输入,不得不面对线圈与线圈串联接头的问题。因此,线圈外接头还需要更高的机械强度和稳定性,确保线圈外接头顺利进行高场测试。而在高场磁体中,线圈外接头的焊接质量直接决定了电阻,而这个电阻对磁体性能有着决定性影响。在高电流下,接头电阻必须极低(通常是纳欧级),从而减小其在测试中的发热量,降低损耗,否则会产生严重后果。
4、中国专利公开号为cn122091986a,提供了一种rebco带材接头结构及焊接成型工艺,该焊接方法是将带材与带材直接对接,所以必须是两根带材超导面对接,这种方法虽然能够达到极小的电阻,但是在线圈与线圈之间,由于高场磁体对磁场的要求,超导面朝向内侧形成的场强越大,所以两个同方向的带材无法进行带材超导面之间的直接对接。
技术实现思路
1、为了解决上述技术问题,本发明采用如下技术方案:
2、一种高场磁体rebco外接头的焊接方法,包括以下步骤:
3、s10、裁剪桥接带材,并在所述桥接带材的超导面上涂覆焊锡层;
4、s20、将待连接的超导线圈上饼带材的端部和超导线圈下饼带材的端部从rebco双饼线圈主体上拆除,并将二者调整至同一平面位置,标记所述超导线圈上饼带材和所述超导线圈下饼带材上的焊接区域;
5、s30、在所述焊接区域对应的超导线圈内侧铺设绝缘隔离层;
6、s40、在所述超导线圈上饼带材和所述超导线圈下饼带材的焊接区域内侧涂覆焊锡层;
7、s50、将所述桥接带材涂覆焊锡的一面朝外并涂覆助焊剂,并放置在所述超导线圈上饼带材与所述超导线圈下饼带材之间的串联连接位置;
8、s60、将所述超导线圈上饼带材的端部沿其出带方向拉进,使其压住所述桥接带材的上半部分;将所述超导线圈下饼带材的端部沿其出带方向拉进,使其压住所述桥接带材的下半部分;
9、s70、将所述超导线圈上饼带材和所述超导线圈下饼带材同时拉进,在所述超导线圈上饼带材、所述超导线圈下饼带材的焊接位置涂覆助焊剂,然后沿线圈的出带方向采用电烙铁依次将所述超导线圈上饼带材、所述超导线圈下饼带材与所述桥接带材焊接;
10、s80、对焊接位置进行清洁处理。
11、进一步地,在步骤s10中,所述桥接带材的宽度为7-10mm,厚度为0.05-0.2mm,裁剪长度为60-80mm。
12、进一步地,在步骤s20中,所述同一平面为与所述线圈主体的外径相同的平面。
13、进一步地,在步骤s30中,所述绝缘隔离层为聚酰亚胺胶带,且所述聚酰亚胺胶带的长度和宽度均大于所述桥接带材的尺寸。
14、进一步地,在步骤s40中,所述焊接区域的内侧为所述超导线圈上饼带材和所述超导线圈下饼带材的超导面。
15、进一步地,在步骤s10和步骤s40中,使用电烙铁涂覆焊锡层,所述电烙铁设置的温度为焊锡熔点以上,不超过180℃;在步骤s70中,所述电烙铁设置的温度为焊锡熔点以上,不超过210℃。
16、进一步地,在步骤s70中,所述超导线圈上饼带材、所述超导线圈下饼带材与所述桥接带材的单次焊接时间不超过2分钟。
17、进一步地,在步骤s80中,所述清洁处理为采用蘸取99%浓度酒精的纱布擦拭焊接位置,以去除助焊剂污渍残留。
18、进一步地,在步骤s10和步骤s70中,所述桥接带材与所述超导线圈上饼带材、所述超导线圈下饼带材的焊锡采用同一种焊锡材料。
19、与现有技术相比,本发明具有以下有益效果:
20、本发明提供的高场磁体rebco外接头的焊接方法,适用于所有高温磁体rebco线圈之间的桥接焊接,桥接接头、线圈带材焊锡均为同一种焊锡材料,焊接步骤简单,只需要将线圈带材拉直贴焊在桥接带材位置即可,操作方便。
21、线圈带材与桥接带材直接对接极大地降低了接头的电阻,通过多次测试数据,可以维持在50nω以内,在液氦条件的浸泡下电阻会更低,减少发热量,同时降低损耗,使得高温超导磁体在极大的场强下,桥接接头依旧可以稳定。
1.一种高场磁体rebco外接头的焊接方法,其特征在于,包括以下步骤:
2.根据权利要求1所述的高场磁体rebco外接头的焊接方法,其特征在于,在步骤s10中,所述桥接带材的宽度为7-10mm,厚度为0.05-0.2mm,裁剪长度为60-80mm。
3.根据权利要求1所述的高场磁体rebco外接头的焊接方法,其特征在于,在步骤s20中,所述同一平面为与所述线圈主体的外径相同的平面。
4.根据权利要求1所述的高场磁体rebco外接头的焊接方法,其特征在于,在步骤s30中,所述绝缘隔离层为聚酰亚胺胶带,且所述聚酰亚胺胶带的长度和宽度均大于所述桥接带材的尺寸。
5.根据权利要求1所述的高场磁体rebco外接头的焊接方法,其特征在于,在步骤s40中,所述焊接区域的内侧为所述超导线圈上饼带材和所述超导线圈下饼带材的超导面。
6.根据权利要求1所述的高场磁体rebco外接头的焊接方法,其特征在于,在步骤s10和步骤s40中,使用电烙铁涂覆焊锡层,所述电烙铁设置的温度为焊锡熔点以上,不超过180℃;在步骤s70中,所述电烙铁设置的温度为焊锡熔点以上,不超过210℃。
7.根据权利要求1所述的高场磁体rebco外接头的焊接方法,其特征在于,在步骤s70中,所述超导线圈上饼带材、所述超导线圈下饼带材与所述桥接带材的单次焊接时间不超过2分钟。
8.根据权利要求1所述的高场磁体rebco外接头的焊接方法,其特征在于,在步骤s80中,所述清洁处理为采用蘸取99%浓度酒精的纱布擦拭焊接位置,以去除助焊剂污渍残留。
9.根据权利要求1所述的高场磁体rebco外接头的焊接方法,其特征在于,在步骤s10和步骤s70中,所述桥接带材与所述超导线圈上饼带材、所述超导线圈下饼带材的焊锡采用同一种焊锡材料。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com