
一种提高泛半导体刻蚀腔体备件涂层结合力的熔射工艺的制作方法
本发明涉及半导体精密制造表面处理领域,尤其涉及一种提高泛半导体刻蚀腔体备件涂层结合力的熔射工艺。
背景技术:
1、在集成电路、面板显示等泛半导体制造过程中,刻蚀是核心工序之一,刻蚀腔体内部的零部件,如内衬、气体分配盘等备件,通常采用铝合金或陶瓷作为基材,为了保护基材免受等离子体的强力物理轰击与化学腐蚀,这些备件表面通常通过热喷涂(熔射)技术涂覆一层耐腐蚀的稀土陶瓷涂层,目前性能最优异的材料之一为氧化钇锆(稀土陶瓷材料)。
2、然而,由于稀土陶瓷材料的熔点较高(通常在2600℃以上),在利用大气等离子喷涂等熔射技术制备涂层时,等离子焰流需要极高的热焓值和粒子飞行速度,这导致高温、高速的陶瓷离子在轰击基材时,会产生剧烈的热冲击。而现有的设置金属过渡层或单一成分改性层的方法,要么无法抵御等离子体透过涂层微孔引发的二次腐蚀,要么在改性层与工作层之间存在明显的“工艺接缝”和弱界面,在刻蚀腔体冷热交替循环的工作环境下,极易发生层间剥离,从而产生颗粒污染。
技术实现思路
1、本发明的目的在于提供一种提高泛半导体刻蚀腔体备件涂层结合力的熔射工艺,以解决现有技术中表面工作层容易剥离的技术问题。
2、本发明的技术方案如下:
3、一种提高泛半导体刻蚀腔体备件涂层结合力的熔射工艺,第一步,对基材表面进行喷砂打毛;
4、第二步,在基材表面进行改性层喷涂,
5、1)、在基材表面喷涂初始粘结层,控制喷涂参数使氧化钇锆粉末达到 100% 完全熔融状态,熔融液滴完全铺展于基材表面,
6、2)、在初始粘结层上喷涂改性核心层,采用完全熔融状态粒子与半熔融状态粒子同时喷射的混合模式,其中完全熔融状态粒子质量占比为70%~85%,半熔融状态离子质量占比为15%~30%,
7、3)、在不停枪状态下,动态调低半熔融粒子的质量占比,直至半熔融状态粒子质量占比为0%,
8、第三步,保持半熔融状态粒子质量占比为0%,以100%完全熔融状态粒子进行喷射,制备出氧化钇锆耐刻蚀工作层。
9、进一步的,所述基材为铝合金基材。
10、进一步的,在所述第二步中的第3步中,动态调低半熔融粒子质量占比的过程为,半熔融粒子质量占比从30%调整到20%,再从20%调整到10%,再从10%调整到0%,半熔融离子质量占比的每个比值下,都需喷涂至少一层。
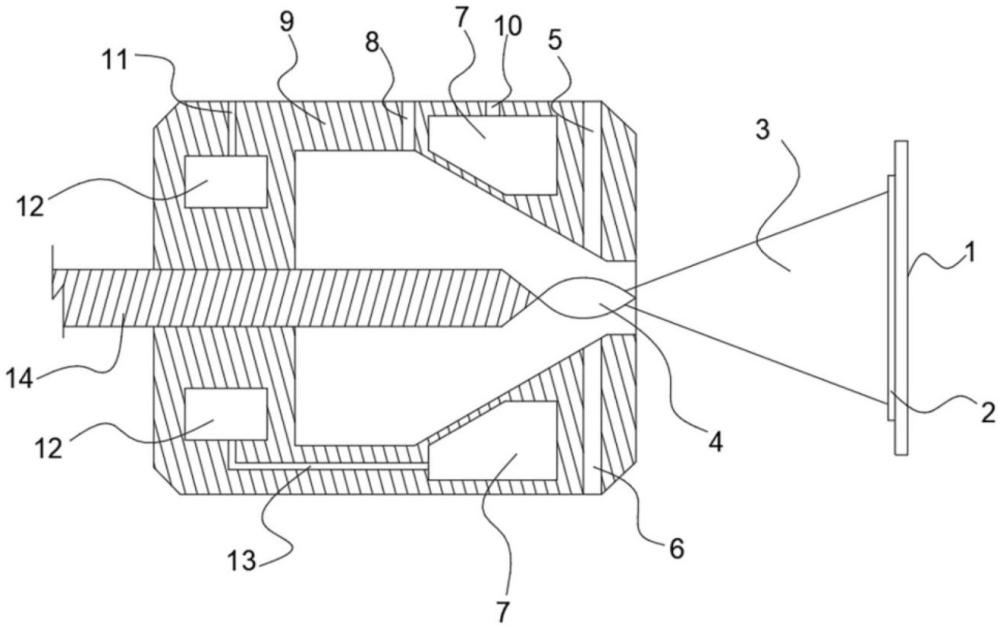
11、进一步的,完全熔融状态粒子与半熔融状态粒子的同时喷射及动态调控,是通过单喷枪双送粉通道系统实现的,单喷枪双送风通道系统包括等离子喷枪,等离子喷枪上设置有第一送粉口通道和第二送粉口通道,第一送粉口通道向等离子喷枪的焰流中心区域输送粒径为15~25μm的氧化钇锆粉末颗粒以形成完全熔融状态粒子;第二送粉口通道向等离子喷枪的焰流中心区域输送粒径为45~65μm的氧化钇锆粉末颗粒以形成半熔融状态粒子。
12、进一步的,单喷枪双送风通道系统还包括分别与第一送风口通道和第二送粉口通道相对应的第一送粉器和第二送粉器,通过各送粉器的转速比调整对应送风口通道中的氧化钇锆粉末颗粒质量比。
13、进一步的,改性核心层的宏观孔隙率控制在 3.0% ~ 6.0%,改性核心层的表面粗糙度为6~10μm。
14、进一步的,在第二步、第三步喷射过程中,对基材背面进行冷却,使得基材温度在120℃以下。
15、进一步的,在第二步、第三步中,单道喷涂厚度控制在5~15μm,改性层、氧化钇锆耐刻蚀工作层通过喷枪在基材表面的多道堆叠而成,改性层总厚度为50~100μm,氧化钇锆耐刻蚀工作层的总厚度在150~250μm。
16、本申请的有益效果:本发明相比现有技术的核心区别在于改性层的制作以及改性层与氧化钇锆耐刻蚀工作层的配合上,在改性层的制作上,本发明摈弃传统技术中采用完全熔融状态的氧化钇锆喷涂形式,而是采用完全熔融状态粒子与半熔融状态粒子配合的方式,对于完全熔融状态粒子,粉末彻底变为液态微滴,撞击基材时,像水滴拍在地上一样,极度扁平化铺展开,形成博饼状,它们复杂提供高致密性、强粘结力;对于半熔融状态粒子(也称未完全熔融状态粒子),颗粒表面熔化了,但中学还是有硬的固体,撞击基材时,它不能完全铺展,而是像一个“荷包蛋”一样隆起。在进行混合堆叠时,当这两种状态的粒子成千上万地交织堆积时,完全熔融的液滴会包裹、填充在半熔融颗粒的间隙中,最终形成的改性层表面不是光滑平整的,而是呈现出一种微观上高低起伏、多孔、具有“毛刺感”的粗糙拓扑形貌,这种粗糙表面能够为下一道“完全熔融”的工作层粒子提供绝佳的机械锚固点(互锁结构),从而大幅度提升层间结合力,避免氧化钇锆耐刻蚀工作层使用过程中的剥离,同时,半熔融颗粒带来的微量空隙,能像海绵一样吸收后续高能粒子轰击的热应力。
1.一种提高泛半导体刻蚀腔体备件涂层结合力的熔射工艺,其特征在于,第一步,对基材表面进行喷砂打毛;
2.根据权利要求1所述的提高泛半导体刻蚀腔体备件涂层结合力的熔射工艺,其特征在于,所述基材为铝合金基材。
3.根据权利要求1所述的提高泛半导体刻蚀腔体备件涂层结合力的熔射工艺,其特征在于:在所述第二步中的第3步中,动态调低半熔融粒子质量占比的过程为,半熔融粒子质量占比从30%调整到20%,再从20%调整到10%,再从10%调整到0%,半熔融离子质量占比的每个比值下,都需喷涂至少一层。
4.根据权利要求1所述的提高泛半导体刻蚀腔体备件涂层结合力的熔射工艺,其特征在于:完全熔融状态粒子与半熔融状态粒子的同时喷射及动态调控,是通过单喷枪双送粉通道系统实现的,单喷枪双送风通道系统包括等离子喷枪,等离子喷枪上设置有第一送粉口通道和第二送粉口通道,第一送粉口通道向等离子喷枪的焰流中心区域输送粒径为15~25μm的氧化钇锆粉末颗粒以形成完全熔融状态粒子;第二送粉口通道向等离子喷枪的焰流中心区域输送粒径为45~65μm的氧化钇锆粉末颗粒以形成半熔融状态粒子。
5.根据权利要求4所述的提高泛半导体刻蚀腔体备件涂层结合力的熔射工艺,其特征在于:单喷枪双送风通道系统还包括分别与第一送风口通道和第二送粉口通道相对应的第一送粉器和第二送粉器,通过各送粉器的转速比调整对应送风口通道中的氧化钇锆粉末颗粒质量比。
6.根据权利要求1所述的提高泛半导体刻蚀腔体备件涂层结合力的熔射工艺,其特征在于:改性核心层的宏观孔隙率控制在 3.0% ~ 6.0%,改性核心层的表面粗糙度为6~10μm。
7.根据权利要求1所述的提高泛半导体刻蚀腔体备件涂层结合力的熔射工艺,其特征在于:在第二步、第三步喷射过程中,对基材背面进行冷却,使得基材温度在120℃以下。
8.根据权利要求1所述的提高泛半导体刻蚀腔体备件涂层结合力的熔射工艺,其特征在于:在第二步、第三步中,单道喷涂厚度控制在5~15μm,改性层、氧化钇锆耐刻蚀工作层通过喷枪在基材表面的多道堆叠而成,改性层总厚度为50~100μm,氧化钇锆耐刻蚀工作层的总厚度在150~250μm。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com