
一种具有仿木纹理的高耐候高强度塑木地板及其制备方法与流程
本发明涉及木塑复合材料的,尤其是涉及一种具有仿木纹理的高耐候高强度塑木地板及其制备方法。
背景技术:
1、塑木复合材料作为绿色环保、可循环利用的新型建材,广泛应用于户外景观、园林栈道、庭院平台、滨海工程、市政装饰等领域。当前国内塑木市场主要分为pe基普通塑木和pvc共挤塑木两大主流体系,两类产品均存在明显行业痛点。
2、传统pe基塑木成本低廉、加工便捷,但基体刚性不足、弯曲强度与抗荷载性能薄弱,安装跨距普遍仅300-350mm,需密集龙骨铺设,大幅提升工程安装成本与工期;同时表层耐磨、耐候、抗划伤性能较差,长期户外使用易出现褪色、起皮、划痕、形变等问题,使用寿命短。pvc共挤产品凭借面层的耐候优势,户外适配性更强,但pvc基体韧性差、低温易脆、抗冲击性能不足,且原材料与共挤工艺成本偏高,施工综合性价比受限。
3、现有技术中,cn121381879a公开了一种高强度高跨距三层共挤木塑地板及制备方法,其芯层包括聚乙烯35-45份、abs 35-50份、木粉22-28份、回收废纤维20-35份、钛酸酯偶联剂1.2-1.8份,表层为聚乙烯材料层。该方案虽在一定程度上提升了强度,但存在以下不足:表层为聚乙烯,分子链含不饱和双键,在强紫外、高湿高盐环境下易发生光氧化降解,表面粉化、褪色、开裂;芯层不含聚碳酸酯,弹性模量和抗蠕变性能有限,难以满足450mm以上大跨距长期荷载要求;木粉以直接共混方式加入,界面改性不充分;无本体仿木纹设计。
4、因此,需要开发一种能够同时兼顾高耐候、高强度、大跨距、界面稳定和本体仿木纹的塑木地板。
技术实现思路
1、本发明的目的在于提供一种具有仿木纹理的高耐候高强度塑木地板及其制备方法,以解决现有技术中pe基塑木耐候差、强度低、仿木纹易磨损、共挤表层与芯层界面易分层的问题,实现450mm以上大跨距安装。
2、第一方面,本技术提供的一种具有仿木纹理的高耐候高强度塑木地板,采用如下的技术方案:
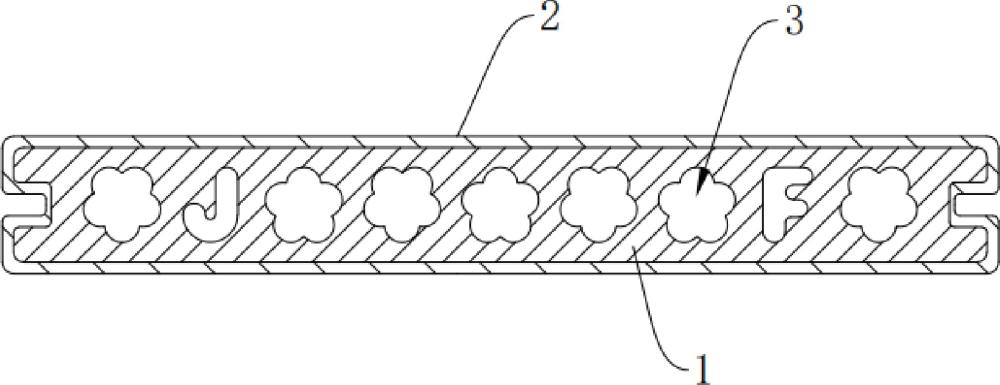
3、一种具有仿木纹理的高耐候高强度塑木地板,包括木塑复合芯层和包覆于木塑复合芯层外的耐候性共挤表层,所述木塑复合芯层内部设有若干个空腔;
4、按所述木塑复合芯层的总重量计,所述木塑复合芯层包括如下重量份的组分:工程塑料合金基体50-70份、偶联改性的木质纤维核壳填料30-45份、无机增强填料5-12份、核壳结构橡胶增韧剂2-5份;所述工程塑料合金基体是重量比为7:4的abs树脂与聚碳酸酯的合金;
5、按所述耐候性共挤表层的总重量计,所述耐候性共挤表层包括如下重量份的组分:asa树脂60-75份、无机纳米耐磨填料8-14份、界面增粘改性树脂6-11份、有机紫外吸收剂1.0-2.0份、抗氧剂0.8-1.5份、木纹色母3-6份;
6、所述耐候性共挤表层具有仿木纹肌理。
7、在一个具体的可实施方案中,所述偶联改性的木质纤维核壳填料具有以经偶联剂改性的木质纤维填料为核层、以abs-g-mah为壳层的核壳结构。
8、在一个具体的可实施方案中,所述无机增强填料包括重量比为1:(2-3):(3-5)的纳米碳酸钙、实心玻璃微珠和滑石粉。
9、在一个具体的可实施方案中,所述核壳结构橡胶增韧剂以丁二烯-苯乙烯共聚物为核层、以聚甲基丙烯酸甲酯为壳层。
10、在一个具体的可实施方案中,所述无机纳米耐磨填料包括重量比为1:(0.5-1.5)的纳米二氧化硅和纳米氧化铝。
11、在一个具体的可实施方案中,按所述木塑复合芯层的总重量计,所述木塑复合芯层还包括润滑剂1-3份、抗氧剂0.5-1.2份;按所述耐候性共挤表层的总重量计,所述耐候性共挤表层还包括防滑改性剂2-4份。
12、第二方面,本技术提供的一种具有仿木纹理的高耐候高强度塑木地板的制备方法,采用如下的技术方案:
13、一种具有仿木纹理的高耐候高强度塑木地板的制备方法,包括如下步骤:
14、原料预处理:分别按配比称量木塑复合芯层组分和耐候性共挤表层组分;
15、分别造粒:将木塑复合芯层组分混合后,挤出造粒,挤出温度为210-240℃,得到芯层颗粒;将耐候性共挤表层组分共混后,挤出造粒,挤出温度为200-230℃,得到表层颗粒;
16、双机双层共挤:将芯层颗粒和表层颗粒进行双机双层共挤,其中,采用主机将芯层颗粒挤出,得到芯层熔体,采用辅机将表层颗粒挤出,得到表层熔体,芯层熔体与表层熔体在测试条件260℃/5kg下的流动速率差值≤±1.5g/10min;芯层熔体与表层熔体在共挤模头内熔融复合、流经带扰流结构的流道,得到木塑复合芯层和包覆于木塑复合芯层外的耐候性共挤表层,所述耐候性共挤表层的表面具有仿木纹肌理;再进行梯度冷却定型、牵引、定长切割后,得到具有仿木纹理的高耐候高强度塑木地板。
17、在一个具体的可实施方案中,所述偶联改性的木质纤维核壳填料按如下方法步骤制备:
18、将abs-g-mah相容剂溶于二甲苯中,得到质量分数为5-10%的相容剂溶液;
19、将木质纤维填料烘干至含水率≤2.5%,采用偶联剂改性,得到经偶联剂改性的木质纤维填料;
20、将经偶联剂改性的木质纤维填料加入相容剂溶液中,在80-90℃下持续搅拌至有机溶剂完全挥发,干燥、过筛,得到偶联改性的木质纤维核壳填料。
21、在一个具体的可实施方案中,所述核壳结构橡胶增韧剂按如下方法步骤制备:
22、以橡胶胶乳为种子,加入去离子水稀释至固含量为20-30%,得到种子胶乳;
23、将甲基丙烯酸甲酯单体与十二烷基硫酸钠按重量比100:(2-5)混合,加入去离子水,配制成固含量为30-40%的预乳化液;
24、将过硫酸钾溶于去离子水中,配制成质量分数为2-5%的引发剂溶液;
25、将种子胶乳置于无氧环境中,升温至70-80℃,向种子胶乳同时滴加预乳化液和引发剂溶液,滴加过程中控制反应温度为75-85℃,滴加完毕后保温反应1-2h,得到聚合乳液;所述甲基丙烯酸甲酯单体与种子胶乳中橡胶胶乳的重量比为1:(1-2.2);
26、将聚合乳液降温至40-50℃,加入氯化钙水溶液进行破乳,将破乳后的固体产物用去离子水和无水乙醇交替洗涤3-5次,干燥至恒重,得到核壳结构橡胶增韧剂;氯化钙水溶液用量为聚合乳液质量的2-5%。
27、综上所述,本技术具有以下有益效果:
28、1、本技术通过采用工程塑料合金基体替代传统pe或pe-abs共混体系,聚碳酸酯显著提升芯层的刚性和抗蠕变性能,解决了abs-g-mah对蠕变性无改善的问题,使产品在450mm以上大跨距下仍具有优异的抗挠度变形能力。
29、2、本技术中优选采用偶联改性的木质纤维核壳填料,以经偶联剂改性的木质纤维填料为核层、abs-g-mah为壳层,使酸酐基团与木粉表面羟基的界面锚固反应在预制备阶段充分完成,避免直接共混时反应不完全的问题,显著提升界面结合强度。
30、3、本技术采用核壳结构橡胶增韧剂,pmma壳层保护橡胶核在挤出剪切下不破裂,受冲击时实现分级增韧,增韧效率显著优于直接共混mbs。
31、4、本技术的无机增强填料采用纳米碳酸钙、实心玻璃微珠和滑石粉的特定质量比复配,实现纳米填料填充孔隙、球形填料分散径向应力、片状填料提升轴向抗弯的三级梯度协同增强。
32、5、本技术的asa表层与芯层的熔体流动速率差值≤±1.5g/10min,配合界面增粘改性树脂,实现双层熔体分子级热熔结合,避免分层、翘曲。
33、6、本技术采用共挤模头扰流流道配合木纹色母,生成本体式仿木纹肌理,木纹属于asa表层本体,表面打磨后仍清晰保留,解决传统压花木纹易磨损消失的问题。
34、7、本技术的表层复配纳米二氧化硅和纳米氧化铝双相耐磨填料,显著提升耐划伤和耐磨性能。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com