
一种具有锥形三明治复合刀尖结构的划片刀及制作方法与流程
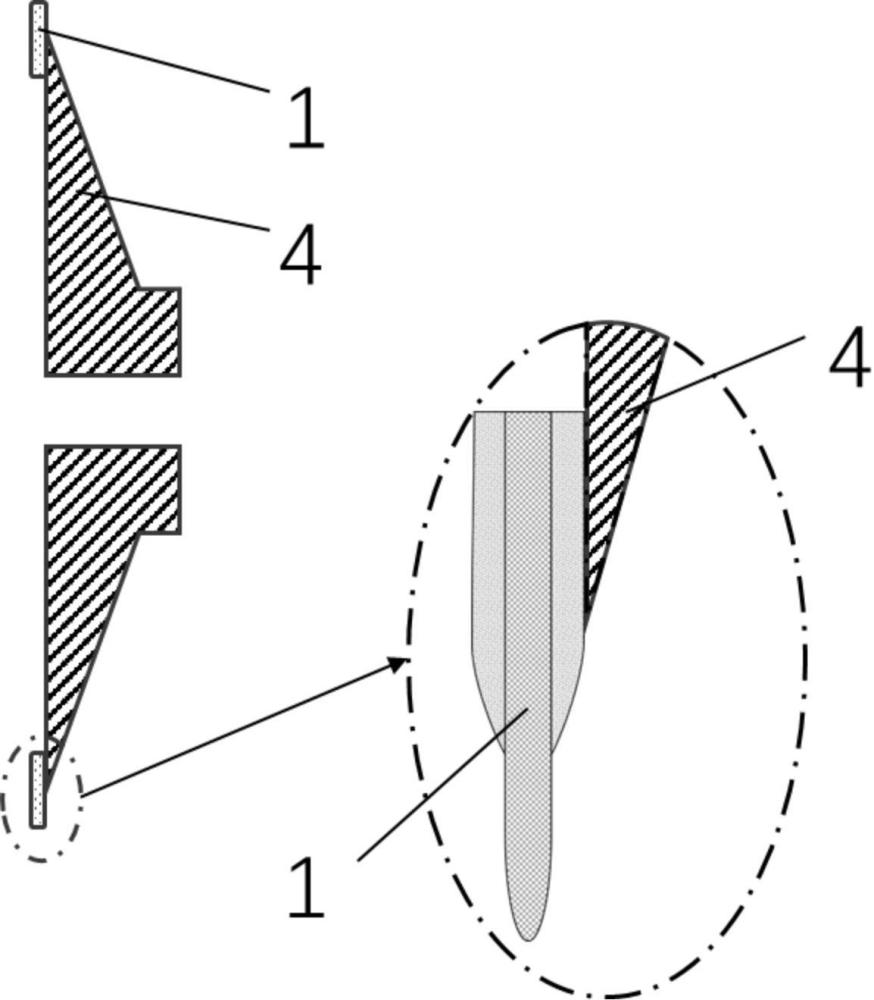
本发明涉及晶圆切割,具体为一种具有锥形三明治复合刀尖结构的划片刀及制作方法。
背景技术:
1、肖特基二极管和mosfet的晶圆等类型的晶圆背面通常会有金属。如场效应晶体管(mosfet)晶圆和绝缘栅双极型晶体管(igbt)晶圆等。mosfet晶圆背面金属常见组合为钛/镍钒/银(ti/niv/ag),igbt晶圆常用铝/钛/镍钒/银(al/ti/niv/ag)作为背面金属层,目的是使接触电极形成良好的欧姆接触,降低通态电阻,提升散热性能等。用于制造功率二极管、功率三极管等器件的晶圆,在封装时为了更好地与镀锡工艺结合,提供更好的接触电阻,也会在背面设置金属层,常见的金属材料有钛、镍、银等。这类晶圆通常用单轴划片机,安装一把划片刀,一刀切透晶圆,实现晶圆分割。一般情况,金刚石颗粒更小,金刚石浓度偏高,正面切割效果更好,表现为,正崩较小,剥落较少;金刚石颗粒更大,金刚石浓度更低,结合剂更软,背面切割效果更好,表现为,背崩更小。刀片结合剂越软,刀刃强度更差,刀刃容易出现蛇形切割、断刀等问题。因此单个刀片通常很难同时兼顾或者改善正面和背面切割效果,现有技术一般存在如下问题:
2、1.晶圆背金金属防止背崩切割;一种晶圆芯片切割方法:申请号为cn202010401991.3。该专利提出刀具切割完第一切割方向上所有第一切割道后,对第二切割方向上的所有第二切割道进行切割,且至少在第二切割方向上,刀具每次的出刀位置均在晶圆芯片的有效区内,可降低晶粒受水流冲击飞离蓝膜打坏刀具的情况。
3、2.背崩抑制技术:选用目数在3000-3500的刀片作为切断刀片;选择集中度在50-70的低集中度刀片;采用较软结合剂配方的切断刀片;优先选择较薄的刀片。海积塔半导体有限公司申请,公开号cn119833476a。采用切割刀沿切割道切割晶圆后,再用激光沿切割槽切割背面金属层,避免切割后半导体芯片的边缘产生崩边、隐裂等问题。
4、3.晶圆stepcut,即晶圆阶梯切割,通常用两把刀片完成对晶圆的切割。具体而言,先用一把刀片从晶圆正面开槽,开槽深度通常在晶圆厚度的1/3左右,该刀片一般选择含有细粒度磨料、刀刃厚度较大的类型,主要控制正崩。然后用第二把刀片将晶圆切透,此刀片不参与晶圆正面材料的切割,只会产生背崩,所以通常选择含有粗粒度磨料的刀片,其厚度通常比第一把刀片薄5-10μm。一种半导体晶圆阶梯切割用高强度划片刀及制作方法:授权公告号为cn113172779b,该专利提出一种z2轴专用划片刀制作方法,划片刀刀刃靠近盘状基体段的厚度大于远离盘状基体段的厚度,可消除电镀过程中尖端效应导致的刀刃根部过于薄弱的缺点,能提高划片刀使用寿命和极限转速,减少切割过程中的正崩、背崩以及侧裂。
5、4.电镀刀片制作技术:电镀晶圆划片刀制作技术主要是将金刚石微粉通过电镀工艺附着在基体上,形成具有切割能力的刀刃。其关键在于控制金刚石微粉的粒度、分布以及电镀工艺参数,以确保划片刀的切割性能和使用寿命。一种电镀晶圆划片刀及其制备方法:专利公开号为cn202311837180.4。该专利提出的制备方法通过将金刚石微粉分散、离心、抽滤等操作,能快速准确地检出并清除金刚石微粉中的大颗粒,使制备的电镀划片刀中金刚石粒径分布均匀,切割时崩口小,产品切割良品率高。半导体晶圆阶梯切割用高强度划片刀及制作方法:授权公告号为cn113172779b。该专利制作的划片刀刀刃靠近盘状基体段的厚度大于远离盘状基体段的厚度,可消除电镀过程中尖端效应导致的刀刃根部过于薄弱的缺点,能提高划片刀的使用寿命、极限转速和进刀速度,减少切割过程中的正崩、背崩以及侧裂。一种表面无凸起的电镀超薄切割砂轮的制作方法:公开号为cn110216598b的专利涉及一种表面无金属异物凸起的电镀超薄切割砂轮(即划片刀)制作方法,通过对铝合金轮毂基体进行电镀预处理,改变电位分布,防止刀片上砂镀镍时产生凸起和高点,可减少晶圆正面崩裂,提高芯片性能可靠性。
6、5刀刃沿厚度方向配方分层技术:国内关于电镀晶圆划片刀的专利有很多,还有苏州工业园区代思科电子科技有限公司申请的“电镀切割划片刀的制造方法”(申请号:cn202110059439.1),该方法可以精准控制有效切割的划片刀刀刃的金刚石颗粒大小、颗粒密度等。另外,郑州磨料磨具磨削研究所有限公司的“一种半导体晶圆阶梯切割用高强度划片刀及制作方法”(申请号:cn202110359262.7),其刀刃靠近盘状基体段的厚度大于远离盘状基体段的厚度,可提高划片刀的使用寿命等。但这些专利均未涉及刀刃具有三明治结构的相关内容。专利公开号为cn112831813b的发明专利,提出一种多层集中度金刚石划片刀及其制备方法,希望用改变转速的方式实现相同金刚石磨料沉积速度改变,进而实现刀刃中金刚石集中度调整,可部分实现刀刃沿厚度方向配方差异,但仅能对金刚石含量调整,调整空间很有限,而且无法对金刚石浓度、结合剂硬度进行调整,此方法制作刀刃厚度通常在60um以上,只能用于晶圆开槽,无法实现对分立器件晶圆切割。中国台湾专利twi544983b_复合式钻石切割刀及其制作方法,针对无轮毂软刀提出刀刃沿厚度分层使用不同刀刃配方概念,但仅针对不带轮毂软刀,刀刃厚度通常在80um以上,切割材料为玻璃,陶瓷等,不能像轮毂型划片刀一样实现晶圆切割,特别是背面有金属的硅晶圆。
技术实现思路
1、(一)解决的技术问题
2、针对现有技术的不足,本发明提供了一种具有锥形三明治复合刀尖结构的划片刀及其制作方法,具备背面有金属层硅晶圆的背崩难题,可实现单轴阶梯切割(stepcut)晶圆,可抑制背崩发生,并减少晶圆正面背崩和抑制正面金属,解决了背景技术中提出的问题。
3、(二)技术方案
4、为实现上述目的,本发明提供如下技术方案:一种具有锥形三明治复合刀尖结构的划片刀,由基体和刀刃组成,基体用于提供晶圆划片刀的安装孔和作为形成刀刃的基础构件,刀刃直接作用于晶圆材料的工作部,刀刃为截面呈三明治复合结构的锥形。
5、优选的,基体为高强度铝镁合金轮毂,铝基体内孔为19.05mm,最外径为55.60mm,厚度为4.50mm,外圆部分成锥形在尖端与金刚石镍复合镀层相结合,金刚石镍复合镀层突出基体一部分形成刀刃。
6、优选的,所述刀刃沿厚度方向分为三层,中间层和外层刀刃金刚石种类和含量不同。
7、优选的,所述刀刃采用电镀方法制备,经过开刃后可形成阶梯状刀刃,阶梯状刀刃分为两部分,分别为位于外部的第一部分和位于内部的第二部分(2),第一部分包括复合结构a和复合结构b。
8、本发明要解决的另一技术问题是提供一种具有锥形三明治复合刀尖结构的划片刀的制作方法,其特征在于,包括如下步骤:
9、s1:制作三明治结构复合镀层,第一部分制作,选择a配方电镀工艺,第二部分选择b配方电镀工艺;a配方电镀工艺,生长镀层厚度为6~8um,刀刃配方组成a,选择刀刃磨料d50为2.0~2.6um,金刚石磨料体积比为17~22%.;刀刃配方b,选择刀刃磨料d50为2.9~3.3um,金刚石磨料体积比为8%~10%;
10、s2:对刀刃进行暴露工序处理,用强碱溶液选择性溶解一部分铝基体,使得复合镀层突出为刀刃过程,首先选择主体溶液:质量浓度为5%-15%的氢氧化钠(naoh)溶液,可加入质量浓度0.5%-2%的氯化钠(nacl)作为促进剂,降低铝合金表面氧化膜的稳定性,加速腐蚀反应;
11、s3:划片刀预处理,采用橡胶模具将刀片其他部分遮挡,仅露出刀刃下方要腐蚀部分,将预处理后的划片刀刀刃区域浸入强碱溶液中,采用“间歇式腐蚀+超声辅助”方式:腐蚀15分钟后取出,用去离子水冲洗,测量刀刃出露长度;重复操作,直至刀刃长度达到950~1000um,超声辅助(频率选择20-40khz)可促进腐蚀产物脱离刀刃表面,避免附着阻碍进一步腐蚀,提高腐蚀均匀性;
12、s4:清洗烘干,腐蚀完成后,清水重新后立即将划片刀浸入2%的硝酸溶液中中和2-5分钟,终止强碱反应,防止过度腐蚀,之后用去离子水彻底清洗后,进行烘干;
13、s5:采用三阶段阶梯式开刃工艺实现开刃,使切割深度逐渐增加,具体包括以下步骤:
14、s51:切入40#磨刀板约100um,切约5-10刀,对刀尖形状进行修整;
15、s52:切入硅片约150um,对刀尖形状进一步修整,切约30刀;
16、s53:切入硅片约300um,第一部分和第二部分磨耗比和切割深度充分调整,刀刃自锐性平衡状态,同时形成槽型,方便对刀刃形状进行检测,切割硅片实现stepcut,并控制和检验第一部分和第二部分的切深比例,检验槽型。
17、优选的,步骤s2中将溶液加热至40±2℃,通过恒温槽保持温度稳定,避免温度过高导致圆周方向露出长度不一致。
18、有益效果
19、与现有技术相比,本发明提供了一种具有锥形三明治复合刀尖结构的划片刀及其制作方法,具备以下有益效果:
20、针对背面有金属层硅晶圆的背崩难题,可实现单轴阶梯切割(stepcut)晶圆,可抑制背崩发生,并减少晶圆正面背崩和抑制正面金属剥落,该轮毂型划片刀,由特殊设计的电镀方法制备,可形成具有锥形三明治复合结构刀刃,锥形刀刃分为第一部分和第二部分,分别切割晶圆上台阶和下台阶,分别对应晶圆正崩和背崩。第一部分刀刃部分为复合结构a和复合结构b,针对晶圆正面钝化层和金属测试点,采用特殊刀刃配方,可实现较小正崩,并减小晶圆正面材料剥落。由于第一部分切割深度对磨损速度的负反馈作用,单轴step-cut划片刀可在切割过程中保持较好第一部分切割深度比例。第二部分刀刃部分针对背面常见钛镍银镀层,采用特殊刀刃配方,可减少背面切割金属碎屑对刀尖包裹,减少晶圆切割背崩。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com