
一种连续纺再生纤维素长丝绣花线筒纱染色的方法与流程
本发明属于纺织领域,具体涉及一种连续纺再生纤维素长丝绣花线筒纱染色的方法。
背景技术:
1、近年来随着再生纤维素长丝行业不断实施产能优化升级,连续纺成为近年来再生纤维素长丝行业新兴的技术,其在产品质量、能源消耗、智能化程度、人工成本等方面优势越发明显,连续纺产能在行业占比不断提升。但连续纺纤维从纺丝成型到烘干卷绕的整个工艺处理过程一直处于恒张力状态,工艺处理过程纤维应力不能得到有效释放影响,造成连续纺纤维的沸水收缩率相比传统离心纺纤维的沸水收缩率明显升高。而绣花线作为再生纤维素长丝的一个主要应用领域,其染色过程需经过高温染液浸泡及烘干定型处理,染色过程实则是纤维一个充分收缩的过程;受连续纺再生纤维素长丝收缩率大的因素影响,按常规绣花线筒纱染色工艺进行连续纺绣花线筒纱染色处理,会造成连续纺绣花线筒纱内层的纤维得不到充分收缩从而使筒纱内层绣花线的纤度、捻度等指标偏低导致质量不合格。
2、伴随着连续纺再生纤维素长丝产能占比的不断增加,传统离心纺再生纤维素长丝产能逐步减少的现状,以传统离心纺再生纤维素长丝为主要原料的绣花线行业变得越来越困难,特别是对于只有绣花线筒纱染色工艺的企业更面临生死抉择,因此亟需设计一种连续纺再生纤维素长丝绣花线筒纱染色方法来解决连续纺再生纤维素长丝绣花线不能筒纱染色处理的问题。
技术实现思路
1、本发明的目的在于克服现有技术的不足,提供了一种连续纺再生纤维素长丝绣花线筒纱染色的方法。
2、基于上述目的,本发明采取了如下技术方案:
3、本发明提供了一种连续纺再生纤维素长丝绣花线筒纱染色的方法,包括以下步骤:
4、(1)将连续纺再生纤维素长丝加捻合股;
5、(2)然后络丝成筒,得到绣花线筒纱;
6、(3)将绣花线筒纱进行热定型;
7、(4)然后进行松式倒筒得到松式筒纱并采用网套对松式筒纱进行包覆;
8、(5)染色,得到染色绣花线筒纱。
9、优选地,步骤(3)中所述热定型的温度为90~100℃,时间为180~200min;在热定型过程的起始阶段及定型中段各进行一次抽真空处理,抽真空持续时间为5~8min,真空度为-0.05~-0.08mpa。
10、优选地,步骤(2)中络丝成筒得到的绣花线筒纱的硬度为30~40ha。
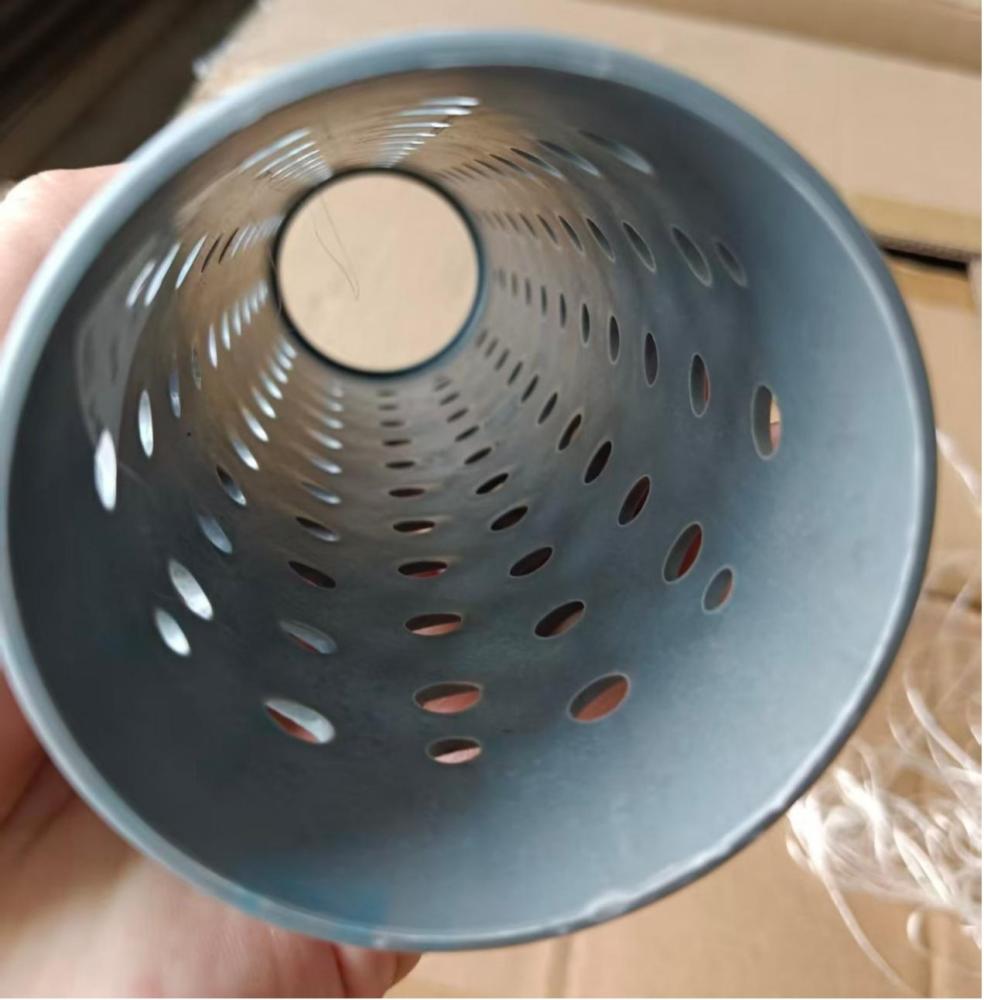
11、优选地,步骤(2)是采用带孔pvc筒管进行络丝成筒。
12、优选地,步骤(2)中络丝成筒的纱线速度为500~600m/min,成筒张力为10~15cn。
13、优选地,步骤(1)中所述加捻合股的具体操作为:先进行s向初捻,捻度为540~600捻/米;再进行z向复捻,捻度为500~560捻/米。
14、更优选地,所述加捻合股时的纱线速度为15~18m/min。
15、优选地,步骤(4)中所述松式倒筒的具体操作为:将绣花线筒纱在零张力条件下松式倒筒至筒管上得到松式筒纱。
16、更优选地,松式倒筒时绣花线的卷绕角为12~14°。
17、更优选地,所述筒管为染色用网眼筒管。
18、优选地,步骤(4)中所述网套为采用高弹性涤纶材质的筒纱染色专用网套。
19、优选地,染色前利用退浆剂对包覆后的松式筒纱进行退浆,然后再染色、水洗、上油、烘干。
20、更优选地,所述退浆剂为退浆剂为na2co3与皂粉溶于水配制成的混合溶液,其中na2co3在混合溶液中的浓度为1.0g/l,皂粉在混合溶液中的浓度为1.0g/l。
21、更优选地,所述退浆温度为90~95℃,时间为30~40min。
22、与现有技术相比,本发明取得的积极有益效果如下:
23、(1)本发明的方法在进行连续纺再生纤维素长丝绣花线筒纱染色前增加了热定型工序,染色前通过热定型方式使连续纺绣花线筒纱在湿热条件下的收缩率由7%降到2%左右,从而避免了连续纺再生纤维素长丝绣花线筒纱染色过程中因筒纱内外层的纱线收缩差异大而造成的质量不合格现象;使连续纺再生纤维素长丝绣花线筒纱按常规筒纱染色工艺处理即可达到合格的连续纺再生纤维素长丝绣花线筒纱染色成品,满足筒纱染色的质量要求。
24、(2)本发明的方法使连续纺再生纤维素长丝加捻合股后进行络丝成筒时,可控制得到的连续纺绣花线筒纱具有较低的硬度,其筒纱邵氏硬度值控制在30~40ha,比传统的离心纺绣花线筒纱70~80ha的硬度值低40ha左右,这确保了热定型时连续纺再生纤维素长丝绣花线有一定收缩幅度,并且络筒时使用可加热定型的带孔pvc塑料筒管,可确保热定型时筒纱内外层受热效果均匀一致。
1.一种连续纺再生纤维素长丝绣花线筒纱染色的方法,其特征在于,包括以下步骤:
2.根据权利要求1所述的方法,其特征在于,步骤(3)中所述热定型的温度为90~100℃,时间为180~200min;在热定型过程的起始阶段及定型中段各进行一次抽真空处理,抽真空持续时间为5~8min,真空度为-0.05~-0.08mpa。
3.根据权利要求1所述的方法,其特征在于,步骤(2)中络丝成筒得到的绣花线筒纱的硬度为30~40ha。
4.根据权利要求3所述的方法,其特征在于,步骤(2)是采用带孔pvc筒管进行络丝成筒。
5.根据权利要求3所述的方法,其特征在于,步骤(2)中络丝成筒的纱线速度为500~600m/min,成筒张力为10~15cn。
6.根据权利要求1所述的方法,其特征在于,步骤(1)中所述加捻合股的具体操作为:先进行s向初捻,捻度为540~600捻/米;再进行z向复捻,捻度为500~560捻/米。
7.根据权利要求1所述的方法,其特征在于,步骤(4)中所述松式倒筒的具体操作为:将绣花线筒纱在零张力条件下松式倒筒至筒管上得到松式筒纱。
8.根据根据权利要求7所述的方法,其特征在于,松式倒筒时绣花线的卷绕角为12~14°;所述筒管为染色用网眼筒管。
9.根据权利要求1所述的方法,其特征在于,染色前利用退浆剂对包覆后的松式筒纱进行退浆,然后再染色、水洗、上油、烘干。
10.根据权利要求9所述的方法,其特征在于,所述退浆剂为na2co3与皂粉溶于水配制成的混合溶液,其中na2co3在混合溶液中的浓度为1.0g/l皂粉在混合溶液中的浓度为1.0g/l;所述退浆的温度为90~95℃,时间为30~40min。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com