
一种多面镭雕检测自动化设备及方法与流程
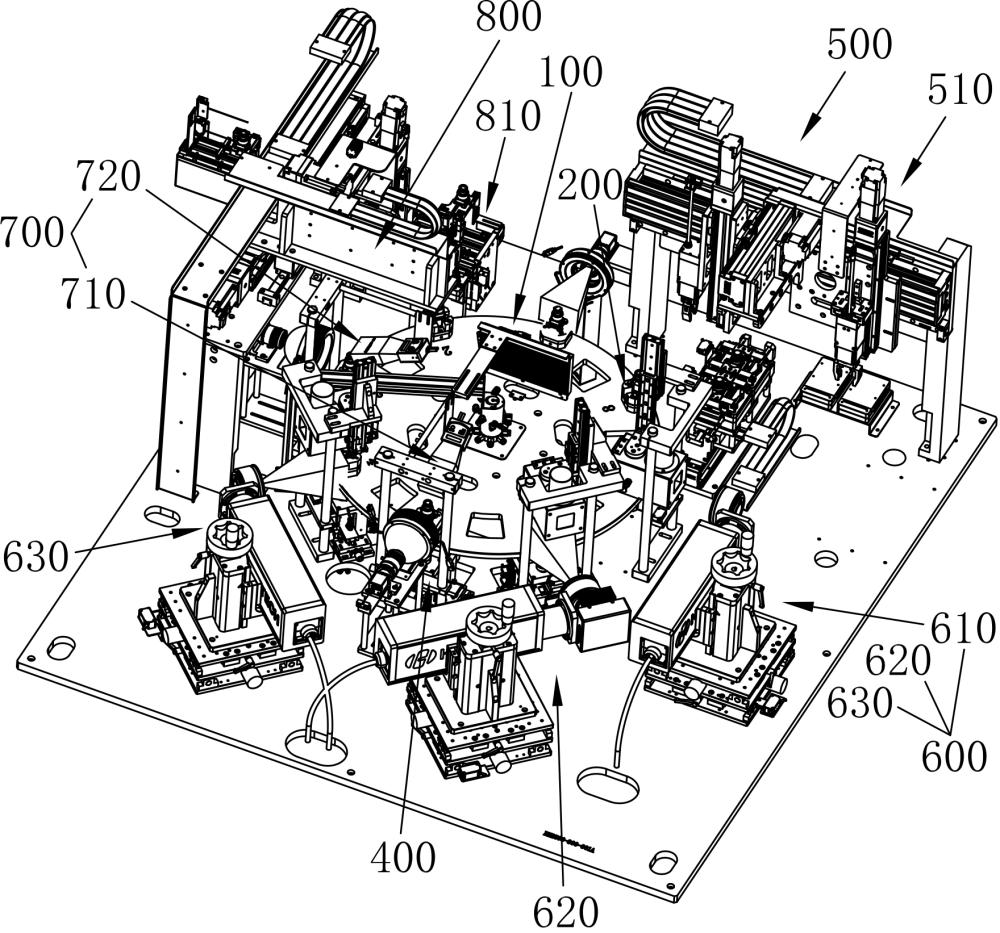
本发明涉及自动化加工设备,具体涉及一种多面镭雕检测自动化设备及方法。
背景技术:
1、在摄像头、光学模组等精密器件的生产过程中,镭雕是重要的工序环节。镭雕利用高能量密度激光束在器件表面烧蚀出字符、图案或二维码等永久性标识,用于产品追溯和质量管控。镭雕完成后,通常需要对标识进行质量检测,包括字符是否缺失或歪斜、二维码是否存在重影或模糊等缺陷的检查。
2、以摄像头本体为例,此类器件通常为长方体或近似长方体结构,需要在其多个外表面分别进行镭雕。当前行业中普遍采用人工上下料的作业方式:操作人员将待镭雕的产品逐一放入专用工装,启动镭雕设备对某一表面进行镭雕,随后手动翻转产品或将产品转移至另一镭雕工位进行下一表面的镭雕。镭雕完成后,操作人员通过目视方式逐一检查字符和二维码的质量。整个过程中,产品的流转、摆盘和搬运均依赖人工操作。
3、上述现有技术在如下方面存在缺陷:首先,人工上下料和流转的效率低下,单个镭雕面的加工时间通常为6至7秒,而一个摄像头本体通常需要镭雕3至4个面,仅镭雕即需18至28秒的串行时间,整体循环节拍通常在32秒左右,难以满足高效率生产需求。其次,人工目检存在主观误判风险,镭雕字符的细小缺陷以及二维码的轻微重影在长时间作业疲劳状态下容易被漏检。再次,产品在多个工位间的人工流转和反复装夹,容易引入机械划伤、静电损伤以及重复装夹的定位误差。
4、此外,在来料未附有条形码或二维码标识的情况下,如何自动获取产品的身份信息以调取对应的镭雕加工数据,亦是当前自动化改造面临的技术难题。综上,现有技术存在多面镭雕效率低、视觉检测缺失、上下料自动化程度低、人工操作误差风险高等问题,亟需一种能够在单次装夹循环内完成多面镭雕、在线视觉检测及自动上下料的全流程自动化方案。
技术实现思路
1、本发明提供了一种多面镭雕检测自动化设备,包括大转盘供料机构、工装、工位顶升旋转机构、镭雕加工模块、视觉检测模块、上料机构和下料机构。大转盘供料机构具有多个工位,用于绕竖直轴线间歇分度旋转。工装设置于大转盘供料机构的工位上,包括固定部分和活动部分,固定部分固定于大转盘供料机构,活动部分用于承载工件且可分离地承载于固定部分上。工位顶升旋转机构设置于大转盘供料机构的下方,用于将工装的活动部分从固定部分上顶升脱离,并驱动活动部分绕竖直轴线旋转至预设加工面角度,加工完成后活动部分复位至固定部分。镭雕加工模块设置于大转盘供料机构外围的工位上方。视觉检测模块设置于大转盘供料机构外围、镭雕加工模块沿工件流转方向的下游工位上方。
2、在本发明的一个实施方式中,工装的固定部分为工装底座,活动部分为工装主体,工装还包括复位件,连接于工装主体与工装底座之间,用于将工装主体弹性压紧于工装底座上。复位件包括复位杆、复位弹簧和复位端块,复位杆固定连接于工装主体并向下贯穿工装底座和大转盘供料机构,复位端块固定于复位杆的下端部。
3、在本发明的一个实施方式中,工位顶升旋转机构包括转动块,转动块的上表面设有转动插销,复位端块的底面设有与转动插销配合的插销孔,顶升时转动插销插入插销孔以传递旋转力矩和实现周向定位。工装主体的底部可拆连接有可拆块体,工装主体通过可拆块体与工装底座接触配合。
4、在本发明的一个实施方式中,镭雕加工模块包括沿工件流转方向依次布置的第一镭雕加工模块、第二镭雕加工模块和第三镭雕加工模块;视觉检测模块包括第一视觉检测模块和第二视觉检测模块,第一视觉检测模块位于第二镭雕加工模块和第三镭雕加工模块之间,第二视觉检测模块位于第三镭雕加工模块的下游。
5、在本发明的一个实施方式中,还包括点亮机构和控制单元,点亮机构用于对待加工工件进行通电点亮以读取序列号信息,控制单元用于根据序列号信息调取对应的镭雕加工数据并下发至镭雕加工模块。
6、在本发明的一个实施方式中,还包括入料输送机构和出料输送机构,所述入料输送机构设置于上料机构的工件来源侧,用于将待加工工件从上游工位输送至上料机构的抓取范围;所述出料输送机构设置于下料机构的工件送出侧,用于将加工完成的工件输送至下游工位。
7、本发明还提供了一种多面镭雕检测自动化方法,包括:将待加工工件搬入工装的活动部分;驱动大转盘供料机构间歇分度旋转,将工件依次送至镭雕工位和检测工位;通过工位顶升旋转机构将活动部分从固定部分上顶升脱离并旋转至预设角度;通过镭雕加工模块进行镭雕加工;加工完成后将活动部分复位至固定部分;重复上述过程直至完成全部加工面;将成品搬出。
8、与现有技术相比,本发明的有益效果在于:
9、1.通过工装活动部分与固定部分可分离配合以及工位顶升旋转机构的顶升旋转驱动,工件在一次装夹于活动部分后,即可通过活动部分的反复顶升脱离、旋转和复位完成多面镭雕和检测,无需反复夹取搬运工件,循环节拍可控制在10秒以内。
10、2.复位件将工装活动部分弹性压紧于固定部分,在流转阶段保证工件牢固固定,在作业阶段被顶升克服后释放活动部分的旋转自由度,在加工完成后自动将活动部分拉回复位,结构紧凑且动作可靠。
11、3.转动插销与插销孔的配合在顶升时同时实现顶升力传递、周向定位和旋转力矩传递三项功能,减少了独立定位结构和传动结构的设置。
12、4.第一视觉检测模块布置于第二镭雕加工模块和第三镭雕加工模块之间,可在加工流程中途及时发现镭雕缺陷,避免在已存在缺陷的工件上继续执行后续镭雕的无效加工。
13、5.通过光电开关与感应片的闭环反馈,保证了每次旋转的角度重复精度,提升了多面加工的定位一致性。
1.一种多面镭雕检测自动化设备,其特征在于,包括:
2.根据权利要求1所述的多面镭雕检测自动化设备,其特征在于,所述工装(200)的固定部分为工装底座(210),所述活动部分为工装主体(220),所述工装主体(220)可分离地坐落于所述工装底座(210)上,所述工装(200)还包括复位件(300),连接于所述工装主体(220)与所述工装底座(210)之间,用于将所述工装主体(220)弹性压紧于所述工装底座(210)上;所述工位顶升旋转机构(400)顶升所述工装主体(220)时克服所述复位件(300)的弹性压紧力,所述工位顶升旋转机构(400)回落时所述工装主体(220)在所述复位件(300)作用下复位至所述工装底座(210)。
3.根据权利要求2所述的多面镭雕检测自动化设备,其特征在于,所述复位件(300)包括复位杆(310)、复位弹簧(320)和复位端块(330),所述复位杆(310)固定连接于所述工装主体(220)并向下贯穿所述工装底座(210)和所述大转盘供料机构(100),所述复位端块(330)固定于所述复位杆(310)的下端部,所述复位弹簧(320)套设于所述复位杆(310)并为所述工装主体(220)提供向下的弹性压紧力。
4.根据权利要求3所述的多面镭雕检测自动化设备,其特征在于,所述工位顶升旋转机构(400)包括转动块(427),所述转动块(427)的上表面设有转动插销(428),所述复位端块(330)的底面设有与所述转动插销(428)配合的插销孔(331);所述工位顶升旋转机构(400)顶升时,所述转动插销(428)插入所述插销孔(331)以传递旋转力矩和实现周向定位。
5.根据权利要求4所述的多面镭雕检测自动化设备,其特征在于,所述工装主体(220)的底部可拆连接有可拆块体(221),所述工装主体(220)通过所述可拆块体(221)与所述工装底座(210)接触配合。
6.根据权利要求4所述的多面镭雕检测自动化设备,其特征在于,所述工位顶升旋转机构(400)包括顶升驱动件(410)和旋转驱动件(420),所述顶升驱动件(410)用于驱动所述转动块(427)升降,所述旋转驱动件(420)通过同步带(423)传动驱动所述转动块(427)旋转。
7.根据权利要求1所述的多面镭雕检测自动化设备,其特征在于,所述镭雕加工模块(600)包括沿工件流转方向依次布置的第一镭雕加工模块(610)、第二镭雕加工模块(620)和第三镭雕加工模块(630);所述视觉检测模块(700)包括第一视觉检测模块(710)和第二视觉检测模块(720),所述第一视觉检测模块(710)位于所述第二镭雕加工模块(620)和所述第三镭雕加工模块(630)之间,所述第二视觉检测模块(720)位于所述第三镭雕加工模块(630)沿工件流转方向的下游。
8.根据权利要求1所述的多面镭雕检测自动化设备,其特征在于,还包括:
9.根据权利要求1所述的多面镭雕检测自动化设备,其特征在于,还包括入料输送机构(510),设置于所述上料机构(500)的工件来源侧;出料输送机构(810),设置于所述下料机构(800)的工件送出侧。
10.一种多面镭雕检测自动化方法,其特征在于,包括:
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com