
通过嵌入式分配盘制造永久激励电动机的转子的方法与流程
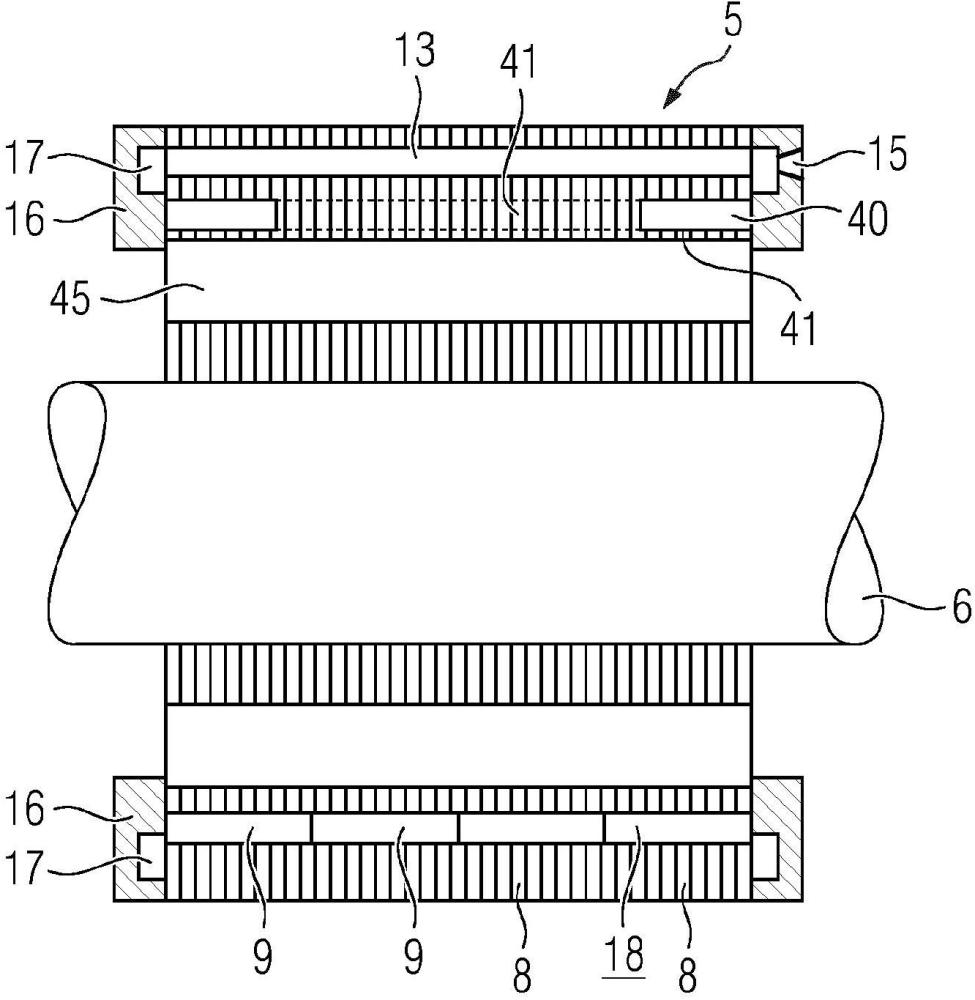
本发明涉及用于制造永久激励电动机转子的方法、由该方法制造的转子、带有这种转子的永久激励电动机以及永久激励电动机的应用。
背景技术:
1、工业低压电机(<1000 v 额定电压)、尤其是效率等级 ie4 及以上的电机通常采用装有永磁体的转子来制造。其中,永磁体被装入转子叠片铁芯中为此设置的口袋部内(所谓的埋入式永磁体)。这些口袋部的几何尺寸在此相对于永磁体具有正余量,以便能够将永磁体沿轴向装入口袋部内。
2、在将永磁体装入口袋部内之后,必须将这些永磁体与转子的叠片铁芯机械固定。借此来避免永磁体在口袋部内的游隙,该游隙会在诸如永久激励电动机运行期间的振动、离心力或由于磁力等机械作用下导致永磁体发生位置变化。
3、通常,为此会借助反应性塑料胶粘剂将永磁体粘接在口袋部内。为此有多种通常采用的方法。
4、其中一种方法是预先将膏状胶粘剂装入口袋部内,随后插入的永磁体会对胶粘剂挤压,使胶粘剂紧贴在永磁体周围。然而,将永磁体插入膏状材料中会导致一定的位置不准确,因为被挤开的膏剂不会均匀地紧贴在永磁体周围,从而只能形成点状粘结。其中,处理已充磁的永磁体并非易事,并且由于磁力作用,处理也无法以理想的方式正常进行。另外,每次插入磁体后,都必须清除辅助装置的工具上预先涂敷的粘接剂膏。
5、将永磁体固定在口袋部内的另一种方法是随后使用反应性树脂灌封装有永磁体的口袋部,然后必须通过热作用(借助于烘箱,例如在140 ℃ 下保温2小时)使树脂固化。其中,对整个转子进行加热和冷却是一个耗时且成本高的工艺步骤。
6、此外,在作用时间内的此类温度可能导致永磁体部分退磁,从而持续损害永久激励电动机的性能。
7、此外,需要事先对部件进行适当密封,以防止液态反应性树脂从预定区域溢出。这一方面在转子叠片铁芯的端面是必需的,另一方面在转子外圆柱面也是必需的,因为在对于最佳磁通所必需的薄壁区域(<1 mm),树脂会渗透各单片叠片,进而在外圆柱面上产生污染和滴挂。
8、为了防止在后续工艺步骤中必须对这些表面进行费时的清洁和后续加工,需事先通过涂装流程对转子的外圆柱面进行密封。在此,同样使用了高温固化漆,从而导致了一道额外的工艺步骤和又一次的加热和冷却循环。
9、在使用胶粘剂对转子铁芯进行整体灌封时,会在转子端面装设压盘。这些压盘是铝制的,并在转子铁芯轴向夹紧的情况下,以过盈配合热套在轴上。通过在轴向夹紧下装上这些加热的压盘,使转子铁芯在轴向上被加固。因此,用于夹紧的力传递支撑在轴上。为此,需要一套精密的配合系统,其中包括压盘与轴之间的配合。
技术实现思路
1、基于此,本发明的目的是提供一种永久激励电动机的转子、特别是永久激励同步电机的转子,其制造相对简单,并且需要较少的繁琐工艺步骤。由此制造的转子在用于永久激励电动机、特别是永久激励同步电机时须满足所需的效率等级,从而为该永久激励电动机的应用场景提供相对有利的能耗数据。
2、上述目的通过独立权利要求的特征组合来达成。
3、本发明的有利设计方案在从属权利要求中给出。
4、根据本发明,通过一种制造转子的方法来实现上述技术目的,其特别是制造永久激励同步电机的转子的方法,借助分配盘并利用触变性灌封料在转子的叠片铁芯中固定和定位永磁体。
5、作为本发明灌封工艺基础的分配盘被至少安装在转子叠片铁芯的一个端面上,并通过分配盘的定位件固定在转子叠片铁芯上。由此避免了分配盘在轴上的轴向支撑,从而进一步简化了转子的制造过程。
6、该分配盘以形状配合方式在端面安装到叠片铁芯上,并且还可选地在灌封工艺后续工序中用于转子的平衡。
7、分配盘在朝向转子叠片铁芯的一侧具有至少一个环形的、向叠片铁芯(特别是朝向转子的磁极)开放的分配通道。
8、在分配盘背离叠片铁芯的一侧设有至少一个注入口(即输送部),用于向分配通道供给灌封料。
9、可选地,沿环周观察,分配通道在转子磁极的磁通障碍部区域设有分配通道的扩展部分,以便能够为相应磁极提供足够的灌封料。
10、分配通道及其可选的扩展部分与叠片铁芯的端面形状配合并密封地闭合,以便在灌封工艺中能够在灌封料中建立相应的压力,从而产生所需的剪切力。该环形分配通道用于向磁极的轴向凹腔供给灌封料或胶粘剂。
11、分配盘在端面上的固定通过定位件来实现,所述定位件被设计成例如销状或销钉状,并与分配盘一体成型。
12、在灌封工艺之前,通过定位件锚固在叠片铁芯的现有凹槽中(如惯性槽、磁通障碍部等),尤其以力配合方式进行锚固,将带有定位件的分配盘轴向固定在转子叠片铁芯端面处。
13、由于轴向装入口袋部内的永磁体尤其在相互磁斥力作用下存在部分沿轴向从口袋部内弹出的趋势,因此装配到位的分配盘必须至少能够承受该力。也就是说,被压入的分配盘不得由于永磁体的轴向推力而从叠片铁芯的端面脱落,直至灌封料或胶粘剂被填充到为此设置的凹腔和间隙中。
14、因此,定位件的“阻力”即销或销钉的长度及其夹紧功能应设计为至少等于,但最好高于这些永磁体的轴向排斥力。
15、此外,还必须对灌封工艺产生的力进行力补偿,该力由填充过程产生的压力形成,以使分配盘在灌封工艺中不会从叠片铁芯的端面脱落,并继续保持其轴向形状配合。
16、因此,根据本发明,一体注塑成型的销相对于叠片铁芯的相应开口设计为略有过盈的形式,理想情况下具有十字形轮廓。
17、作为替代方案,也可以设想类似于销钉的扩张形状。
18、这些定位件使分配盘能够在叠片铁芯的端面上同轴夹紧或扣紧。
19、分配盘在径向更靠外的位置可选地设置固定件。这些固定件使得即使在永久激励电动机运行过程中,也能由于在为此设置的磁通障碍部中的粘接而将分配盘固定在转子叠片铁芯的端面上。定位件不被灌封料包围,而固定件被灌封料包围,并在固化后在该处将分配盘可靠地固定。
20、因此,分配盘的定位件被压入叠片铁芯的端面并对制造很重要,而可选固定件在制造过程中伸入磁通障碍部,并在该处被胶粘剂包围或封装。在胶粘剂固化后,借此尤其将分配盘固定在端面上。
21、分配通道沿其周向走向可设计为圆形。同样,也可以将分配通道设计为具有径向和/或轴向延伸的扩展部和/或波纹状,以便尽可能快速地在凹腔中达到足够的填充度。其中,分配通道的走向基本上“跟随”磁极布置。这既涉及叠片铁芯端面上分配盘的覆盖区域,也涉及分配通道的覆盖区域。
22、其中,分配盘的覆盖区域始终大于分配通道的覆盖区域。
23、根据分配通道的设计,分配盘适用于转子叠片铁芯中磁极内永磁体的所有布置方式,例如径向、切向、直线型、v形布置或多排布置。
24、分配盘可选地在分配盘背离分配通道的一侧额外配备有风扇叶片,以便在永久激励同步电机运行期间在电机腔内,特别是绕组端部空间内产生空气流动,从而改善转子和/或绕组端部空间的散热。
25、分配盘可以制作为注塑件、深拉件或通过3d打印工艺制造。优选地,分配盘由塑料或非磁性金属制成。定位件,如销或销钉,或例如可选的风扇叶片也与分配盘形成一体式部件。
26、在通过分配盘对凹腔进行的注射过程中,利用工具通过这些分配盘对转子叠片铁芯进行轴向夹紧,以确保在任何情况下分配盘与叠片铁芯之间以及各叠片之间的密封。
27、分配盘在转子叠片铁芯上轴向固定并定位,无需利用轴进行此操作。
28、通过使用分配盘及其对朝向端面开口的分配通道的密封来保护拉紧工具免受污染,因此随后可直接用于后续操作。
29、拉紧工具还用于对转子叠片铁芯进行叠装,特别是在注射过程中。其中,该叠装(即在叠片铁芯上施加轴向力)通过分配盘和/或通过分配盘与轴之间的“径向空隙”实现。
30、分配盘朝向转子叠片铁芯的一侧可具有弹性几何结构,或者替代地具有密封材料,以在使用灌封料或胶粘剂进行灌封工艺中夹紧时改善轴向密封。
31、可选地,在转子叠片铁芯的两侧,即叠片铁芯的端面处布置分配盘,以改善叠片的叠装。其中,至少一个分配盘带有输送部,即胶粘剂供给开口。为使两个部件相同,通常可以设置一个供给孔,该孔由铸造表皮封闭。如有需要,可在灌封前将该铸造表皮从分配盘上敲除。因此,需要储备的部件更少。
32、该制造方法也适用于(从轴向看)阶梯式的转子子叠片铁芯。各个磁极的凹腔在其轴向延伸方向上具有足够的重叠,以便能够将灌封料输送到磁极叠片铁芯的另一轴向端。磁极或凹腔轴向相继的子叠片铁芯的磁通障碍部在其面积上具有足够的重叠。然而,如上所述,整个叠片铁芯至少在一个端面上具有分配盘。
33、在仅设一个分配盘的情况下,叠片铁芯另一端面的凹腔例如通过端板封闭,使灌封料无法溢出,并且使得灌封料能够产生触变效应。
34、在具有埋入式永磁体的转子的制造方法中,其特别是用于永久激励同步电机的转子,执行以下步骤:
35、-对叠片实施叠装,特别是冲压叠装成转子的叠片铁芯,叠片铁芯具有用于沿轴向容纳永磁体的基本上轴向延伸、周向封闭的凹腔,其中该凹腔具有口袋部和磁通障碍部。
36、-随后将永磁体沿轴向装入口袋部中。
37、-通过分配盘的定位件将分配盘在转子叠片铁芯的端面上实施定位,其中,定位件伸入叠片铁芯的轴向凹腔和/或轴向凹槽中和/或在该处卡紧,其中,分配盘具有朝向叠片铁芯的端面敞开的分配通道以及至少一个通向分配通道的输送部。
38、-现在,在能预设的压力下,通过该输送部将触变性灌封料通过分配盘和分配通道输送至磁极的凹腔的未被凹腔中的永磁体占据的空间中,并且持续进行,直至至少全部轴向延伸的间隙被填充或直至凹腔被填满。
39、在具有埋入式永磁体的阶梯式转子的制造方法中,其特别是用于永久激励同步电机的转子,执行以下步骤:
40、-对叠片实施轴向叠装,特别是冲压叠装成子叠片铁芯,其中该子叠片铁芯具有用于容纳永磁体的基本上沿轴向延伸的凹腔,其中该凹腔具有口袋部和磁通障碍部。
41、-随后将永磁体沿轴向装入子叠片铁芯的口袋部中。
42、-随后,将各个子叠片铁芯以沿环周错位的方式叠装成转子的叠片铁芯,即将子叠片铁芯依次以预定角度沿环周错位并分别抗扭地布置在轴上,从而在沿轴向观察时,设有永磁体的磁极口袋部分级式延伸。
43、-通过分配盘的定位件将分配盘在转子叠片铁芯的端面上实施定位,其中,定位件伸入叠片铁芯的轴向凹腔和/或轴向凹槽中和/或在该处卡紧,其中,分配盘具有朝向叠片铁芯的端面敞开的分配通道以及至少一个通向分配通道的输送部。
44、-现在,在能预设的压力下,通过该输送部将触变性灌封料通过分配盘和分配通道输送至磁极的凹腔的未被凹腔中的永磁体占据的空间中,并且持续进行,直至至少全部轴向延伸的间隙被填充或直至凹腔被填满。
45、使用“填隙剂”作为该方法的灌封料或胶粘剂,优选触变性双组分环氧树脂,用于将永磁体粘接在其各自的口袋部中。
46、叠片的叠装、特别是子叠片铁芯的叠装可以在辅助轴上进行。同样也可以将叠片粘接。同样也可以对叠片进行冲压叠装,以获得由单片叠片或子叠片铁芯构成的叠片铁芯。永磁体可插入叠片铁芯或子叠片铁芯中。
47、当叠片铁芯位于实际轴上时,如有需要,可进行额外的叠装。其中,借助两个圆盘将叠片铁芯压合。其中,两个圆盘中至少有一个可以是分配盘。
48、叠片铁芯的叠装也可以通过拉杆连接来实现。
49、转子的叠片铁芯或子叠片铁芯优选抗扭地热套装配或冷压到轴上。
50、转子的叠片铁芯也可以采用冷接合,以获得叠片铁芯在轴上所需的抗扭强度和轴向强度。由此降低轴向接合力。
51、分配盘因此可以实现以下功能中的一个或多个。将转子叠片铁芯叠装在轴上、分配灌封料、促进旋转电机散热以及转子平衡。
52、其中,转子叠片铁芯中的凹腔为叠片的冲裁部分,叠片在轴向上依次排列叠装成叠片铁芯或子叠片铁芯。凹腔既具有口袋部也具有磁通障碍部。口袋部用于容纳一个或多个永磁体。
53、在凹腔的空间内可选地伸入保持元件,例如保持凸缘,用于至少在旋转电机的制造和/或运行期间,尤其是在承受离心力载荷时,对永磁体进行补充性的固定和保持。
54、叠片铁芯在轴上的抗扭强度通过叠片舌片实现,这些叠片舌片布置在至少个别叠片的内径处的穿装槽上,并伸入轴孔中。理想情况下,这些叠片舌片伸入轴孔约 0.2 至0.3 mm。根据旋转电机的轴高,这些数值也可能被超过或低于。
55、这些穿装槽中的叠片舌片在冲裁单个叠片时已一并制成,因此无需额外的加工工作量。
56、在一种实施方式中,穿装槽以及由此叠片舌片和叠片的间隔凹腔可通过冲裁工艺在叠片内径处错开 180°定位。因此,当叠片以穿装槽与间隔凹腔之间具有能预设的 90°扭转角依次排列时,这使得叠片舌片伸入间隔凹腔的空隙中,从而形成一种叠片铁芯,该叠片铁芯在每个叠片舌片之前和之后分别预留一个叠片厚度的轴向空隙。因此,叠片舌片存在发生轻微弹性的轴向变形的可能性。在将由叠片组成的叠片铁芯装配到轴上时,叠片的叠片舌片在轴向上偏转进入相邻叠片的此间隔凹腔中。
57、然而,在旋转方向上,该叠片舌片现在具有更高的刚度。在轴向装配转子叠片铁芯时,这些叠片舌片沿轴擦过已加工的表面。从而在装配过程中,已在叠片舌片的宽度方向上与轴形成了轻微的形状配合。相对于主要的圆柱形配合,叠片舌片的轴向装配力分量相对较小,因为这些叠片舌片易于弯折。然而,形状配合的总和使得整个叠片铁芯在轴上具有了相对较高的抗扭性能。
58、由叠片舌片实现的弹性可靠地补偿了因运行中升温或离心力载荷而导致的轴孔扩张,而不会损失定位,特别是不会损失抗扭性能。
59、因此,叠片舌片的轴向钩挂也提供了防止叠片铁芯在轴上滑移的轴向安全性。该制造装配方法无需额外加工即可用于通常斜置的转子叠片铁芯。
60、为了获得足够的抗扭强度,通过使转子的各个叠片与轴形成附加的轻微形状配合来达到所需的抗扭强度。
61、同样,存在其他方法将扭矩从叠片铁芯传递到轴上,例如平键连接等。
62、灌封料可在转子轴线的所有可能的角度位置注入转子叠片铁芯中。
63、有利的是,在提高的灌封压力下,以升式灌封的方式将灌封料灌入装配有永磁体的转子。此时,转子的轴线基本上竖直。特别是通过升式灌封,可以以简单的方式实现无气泡的灌注。
64、在另一种可能的工艺步骤中,对装配有永磁体的转子从上方进行灌封料灌注,即灌封料从上方灌入。此时,凹腔中的现有空气会从叠片之间被挤出。因此,不存在产生缩孔的危险。由于灌封料的触变特性,胶粘剂不会从叠片铁芯的叠片中或叠片之间渗出。
65、填充过程不取决于转子的磁极是轴向平行延伸、斜向延伸还是错位布置。关键始终在于,灌封料能够沿轴向穿过磁极的磁通障碍部和/或上述间隙渗入,并能够填充磁极的空腔。
66、在灌封工艺中,使用静态/动态混合管原位混合反应性混合物,并紧接着通过转子一个端面上的分配盘直接施加到转子中。也可以在转子的两个端面上都设置分配盘,以便从两侧对转子进行填充。其中,转子的轴线优选水平对准。
67、在此,分配盘要么相同,要么构造成使每个分配盘仅对转子的一半磁极进行灌封料灌注。
68、双侧灌封料灌注尤其对于轴向较长的转子可能是有利的。
69、通过分配盘上的一个或多个合适的注射接口可施加高达10 bar、优选4.5 bar的压力,由此优选新鲜混合的、经触变处理的灌封料变得可流动,并沿轴向、特别是沿轴向向上地进入转子凹腔的剩余几何间隔空间。
70、因此,触变性灌封料在静态或动态混合管中被在原位混合,其中,灌封料在输送时具有最高 60℃、特别是最高 30℃的温度,并以最高10 mm/s的流速分配,其中,此时压力最高为10 bar、特别是为4.5至5 bar,即基本上在环境温度下。
71、因此,灌封工艺几乎可以在环境温度下进行,这简化了工艺,并使得转子能够在几乎无时间间隔的情况下立即进行进一步加工。
72、其中,间隔空间应理解为磁通障碍部、永磁体与相应叠片之间的间隙,但不是或几乎不是各个叠片之间的狭缝。
73、换句话说,各个叠片之间的径向平面不应也不得设有灌封料。这尤其可以通过与触变性灌封料一起进行轴向叠装来保证。应避免这些径向平面中出现灌封料。其中,灌封料只且仅填充具有永磁体的凹腔,即磁通障碍部以及叠片与永磁体之间的间隙,即通道,而不会填充各个叠片之间的径向间隙,即垂直于轴线的平面。
74、同样,转子的惯性孔也不设有灌封料。另外,用于容纳分配盘的销/销钉的孔通常也不施加灌封料。也就是说,销/销钉不被灌封料包围。
75、然而,在一种实施方式中,分配盘的销/销钉被灌封料包围,只要它们定位在磁通障碍部中并在该处锚固。
76、在凹腔完全填充后,释放压力。检测叠片铁芯中的关键间隔空间已填满是通过静压与动压的对比来进行的(例如,通过动压与静压的压力建立进行检测)。
77、一旦所有通道完全填满,灌封料的流动就会停止,并可根据伯努利原理通过总压力的变化来检测。伯努利压力方程(总压力=动压+静压)。
78、同样,也可以对灌封工艺进行目视检查,以检测圆柱形叠片铁芯的外圆柱面是否出现不期望的溢出。这优选发生在窄肋处,这些肋起到磁通障碍部到外圆柱面的边界的作用。从径向上观察,这些肋可能仅有几毫米,甚至只有零点几毫米。
79、此后,转子叠片铁芯中的灌封料在室温下无压地凝胶化,并在 24 小时内完全固化。
80、约 1 小时后即可在无机械载荷下继续对转子或与转子一起进行进一步的加工。通过灌封料的触变化处理,防止材料(即灌封料)渗透穿透单个叠片,从而可以省去事先对外圆柱面的涂漆工艺。
81、根据本发明,现在通过本发明的分配盘用触变性灌封料对带有永磁体的转子进行灌封,该灌封料在室温下凝胶化并完全固化。
82、通过高填充度和使用触变添加剂,可借助加压工艺将口袋部自下而上填充,而反应性材料不会通过细小狭缝(例如单个叠片之间的狭缝)溢出。
83、作为灌封料或胶粘剂,使用“填隙剂”,优选触变性的双组分环氧树脂,用于将永磁体粘接在其各自的口袋部中,其适用温度最高约 160 ℃。常规粘接系统仅适用至最高 120℃。
84、在所要求保护的方法中,灌封料有利地具有触变性,其中粘度会因外部可控影响(例如压力)而降低,并在加载结束后恢复到初始粘度。
85、通过使用触变性灌封料,可以在注射灌封后立即松开拉紧工具。其中,灌封料不会流走。转子叠片铁芯的叠装保持不变。
86、在恒定剪切(压力)下,灌封料的粘度随时间降低,在剪切负载结束后,灌封料的粘度随时间再次增加。通过先施加静压,然后随着灌封料运动施加动压,首先产生灌封料的黏性流动,从而产生剪切力。
87、通过添加并分散0.1至0.5 体积百分比范围内的气相二氧化硅,实现灌封料的触变。
88、在通过管路或软管经由分配盘将灌封料输送到转子之前,其至少两个彼此分离存在的组分通过相对运动重新定位,使得待混合组分呈现均匀且明确的分布。
89、作为用于将永磁体固定在永久激励同步电机的转子叠片铁芯中的灌封料,设置双组分反应树脂作为基础树脂材料,其中含有能预设的量导热的添加剂和/或影响灌封料凝胶时间的添加剂。
90、优选采用基于环氧树脂/胺或例如聚氨酯/异氰酸酯的反应性树脂作为双组分基础树脂材料。在此,室温下的凝胶化可被调节为几分钟至几小时后发生,因此无需额外加热(以及由此带来的树脂混合物的进一步液化),灌封料即发生大幅固化。换句话说,因此可以在室温下完全固化,而无需后续温度控制。
91、作为其他基础材料,聚硅氧烷和硅酮也适用。
92、其中,至少两种组分的混合可以通过动态混合器进行,例如高速混合器。
93、在技术上更简单且更具成本效益的方法是对组分进行静态混合。
94、因此,在较低剪切力(约 10 pa)下可获得约 105-107 mpa 的剪切粘度。在较高剪切力(约 200 pa)下可获得约 102-104 mpa 的剪切粘度。这些剪切力通过压力引入灌封料中。
95、剪切力减小(压力降低)后,材料即粘度在几分钟内即可恢复,从而使灌封料在预定的间隙和/或磁通障碍部中发生自固化,不再通过细小间隙,特别是通过在转子叠片铁芯的单个叠片之间形成的间隙,形成流动路径。
96、灌封料的固化在没有轴向张紧的情况下进行,因此灌封料/胶粘剂沿磁通障碍部或间隙没有预紧,并且以后不会开裂。
97、这类填充转子的体积收缩率低于 1%。从而例如避免形成缩孔,这些缩孔可能会损害永磁体的定位以及电磁和导热性能。
98、优选在室温下固化的灌封料除具有强触变性的流变特性外,还可通过合适的添加剂调节为导热的(>0.5 w/mk)。这些添加剂在注入转子之前被混入灌封料中,特别是混入分配盘的灌封料中。这在旋转电机运行时改善了永磁体的散热,因为永磁体因涡流和/或气隙谐波而被加热。因此,永磁体以相对更好的导热性耦合在转子叠片铁芯上。
99、灌封料的导热性可通过添加或混入各种填料来实现。所提供的添加剂为石英粉、熔融石英、氮化硼(bn)、氧化铝、白垩。各个组分可一起或单独混入,因此其可占整个灌封料的至多 40 体积%。
100、通过根据本发明的制造永久激励同步电机转子的方法,产生以下优点:
101、该方法比迄今已知的方法更简单且更具成本效益,在迄今已知的方法中,分配盘是由铝制成的,并以过盈配合固定在轴上。
102、通过根据本发明的制造永久激励同步电机转子的方法,实现了分配盘相对于叠片铁芯端面的可靠轴向密封方法,因为为此所需的注射过程中的轴向张紧力可通过相应工具以闭合力的方式进行调节。
103、因此,可以通过分配盘以相对较高的灌封料工作压力进行注射灌封,该压力范围为 2至10 bar,优选为 4 bar,从而尤其可抑制缩孔形成。
104、通过各个工艺步骤(尤其是在环境温度下进行的),无需不必要的准备时间(如清洁拉紧工具),可确保在制造转子时的工艺时间较短,从而也可确保旋转电机的制造具有较短工艺时间。
105、配备有这类转子的同步电机具有高效率等级,因此特别适用于驱动尤其是压缩机、压气机、传送带、风机等的连续运行。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com