
一种遮胶改善防水膜褶皱工艺的制作方法
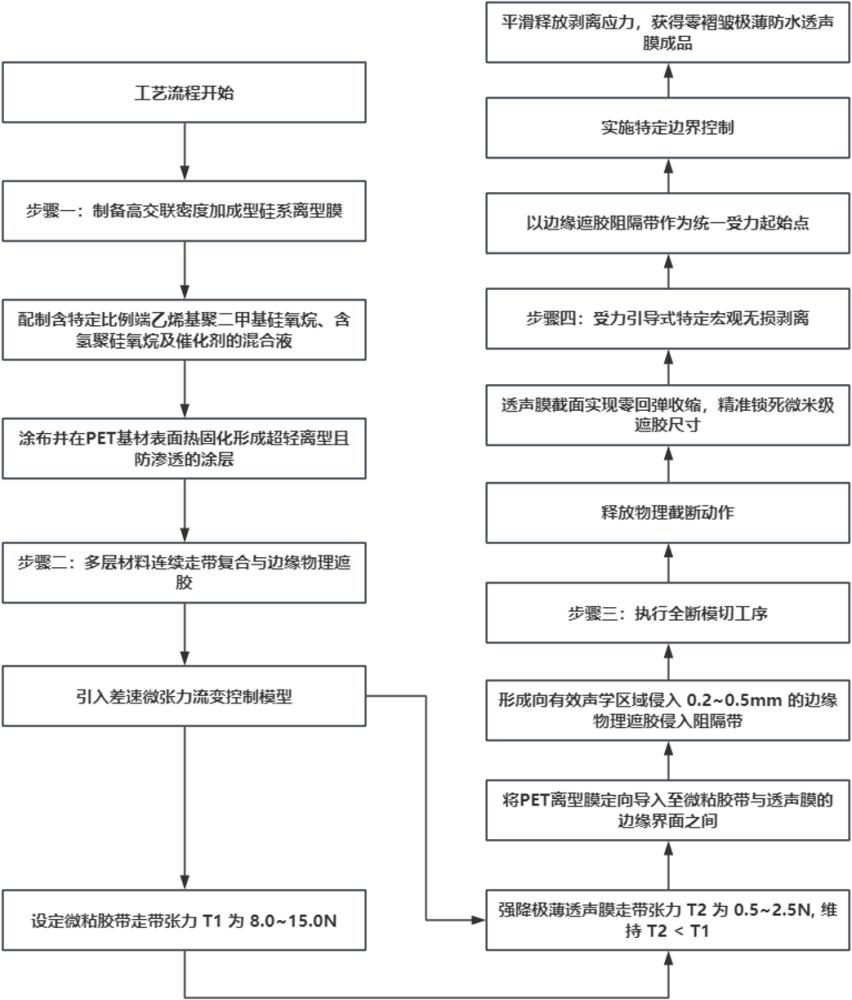
本发明涉及高分子薄膜复合加工与精密制造,尤其是涉及一种遮胶改善防水膜褶皱工艺。
背景技术:
1、随着智能终端、可穿戴设备以及高防护等级电子产品的快速迭代,设备对内部微型声学组件的防水透气性能提出了极为苛刻的要求。膨体聚四氟乙烯(eptfe)微孔高分子膜因其卓越的防液态水渗透与高声波透射特性,已成为该领域的绝对主流材料。为了追求极致的声学透明度以及迎合终端设备轻薄化的设计趋势,现代防水透声膜的厚度正不断挑战物理极限,通常被压缩至数十微米甚至更薄的级别,同时还必须维持极高的微观孔隙率以保障声学流通。
2、然而,这种极薄的物理形态与高孔隙微观结构给后端组件的连续加工与终端装配带来了巨大的技术挑战。在常规的制造工艺中,由于超薄微孔膜材自身极度缺乏抗拉刚性,行业内普遍的做法是将其与微粘胶带等较厚的辅助载体进行全界面接触式贴合,以此作为骨架进行模切、排废及转运,待最终贴片组装至目标工件时,再施加机械外力将载体胶带剥离移除。在这个分离过程中,界面解吸附动作在受力起始阶段必须克服一个极大的初始破裂功。由于全接触式的紧密贴附状态,剥离拉力会瞬间且毫无缓冲地完全集中在透声膜的脆弱边缘。这种瞬间爆发的极端应力集中,其能量远超超薄膜材的弹性形变极限,极易导致高分子原纤维微观网络发生不可逆的塑性扭曲拉扯,宏观上则直接表现为产品边缘发生严重的微观褶皱、起翘乃至膜层间的物理撕裂,造成大批量的成品报废。
3、除了剥离瞬间的力学破坏机制外,现有连续走带加工过程中的流变控制缺失同样是导致良率低下的隐患。传统的卷材复合加工通常依赖机械轴施加被动的等张力牵引,这使得抗拉能力孱弱的超薄透声膜在进入复合压延前,就已经被迫发生弹性形变并积聚了大量的内部拉伸应变能。当复合成品流转至冲压工序被刀具瞬间截断物理连接后,失去轴向牵引的膜材截面会自发进行应力释放,导致成品的宏观轮廓发生微观尺寸向内回缩,极大地破坏了微型精密组件的装配精度。
4、更为棘手的是,为了缓解上述由应力集中引发的剥离起皱问题,现有技术往往试图通过单纯更换超低粘性的胶带或涂布常规的硅基离型材料来强行降低界面的解吸附阻力。但常规的涂布体系在聚合物网络的固化交联密度上存在先天缺陷,不可避免地会发生不完全反应,从而产生游离状态的低分子量硅油析出。这些极具表面活性的游离小分子在受到接触挤压后,极易通过毛细作用发生不受控的微观迁移,进而深入并堵塞eptfe薄膜内部的微米级声学透气孔隙。这种隐蔽的化学污染会引发严重的声学插入损耗与信号畸变,使得产品在客户端的声学测试中大面积失效。
5、综上所述,如何在确保高分子薄膜微观加工尺寸绝对稳定以及杜绝声学孔隙被界面材料污染的前提下,从物理空间结构与微观化学界面的源头上彻底阻断剥离起始阶段的应力集中效应,实现极薄微孔高分子膜的零缺陷加工,已成为当前精密声学组件制造领域亟待攻克的技术瓶颈。
技术实现思路
1、本发明的目的是提供一种遮胶改善防水膜褶皱工艺,解决了现有极薄微孔防水透气膜在剥离加工载体时,因全接触界面引发起始边缘应力集中而导致薄膜极易产生不可逆褶皱撕裂,且常伴随内部张力释放导致的尺寸回缩与游离分子渗透造成的声学通道污染问题。
2、为实现上述目的,本发明第一方面提供一种遮胶改善防水膜褶皱工艺,包括以下步骤:材料准备步骤:准备微粘胶带、防水透声膜以及预加工的离型膜;
3、差速张力复合步骤:采用差速张力控制将所述微粘胶带、离型膜和防水透声膜进行叠合;
4、其中,所述防水透声膜的走带张力小于微粘胶带的走带张力;
5、在叠合时,将所述离型膜导入并定位至所述微粘胶带与防水透声膜的边缘界面之间,形成向所述防水透声膜内部侵入的遮胶阻隔带;
6、模切加工步骤:对复合后的多层结构进行外形切断,得到边缘包含所述遮胶阻隔带的单体产品;
7、剥离移除步骤:将单体产品固定至目标工件后,以所述遮胶阻隔带所在区域作为受力起始点,对所述微粘胶带施加剥离力将其整体移除。
8、作为本发明一种优选的实施方式,在所述材料准备步骤中,所述离型膜采用pet基材,且在该pet基材单侧涂布有直接接触所述微粘胶带的硅系离型涂层,所述硅系离型涂层由硅系离型剂组合物固化形成。
9、优选地,所述硅系离型剂组合物按质量百分比计,由以下组分组成:
10、端乙烯基聚二甲基硅氧烷:85.0%~90.0%;
11、含氢聚硅氧烷:3.5%~8.0%;
12、铂金络合物催化剂:0.5%~1.5%;
13、炔醇类抑制剂:0.1%~0.5%%。
14、作为本发明的一种实施方式,所述带有硅系离型涂层的离型膜通过以下制备工艺步骤获得:按上述质量百分比称取端乙烯基聚二甲基硅氧烷、含氢聚硅氧烷与炔醇类抑制剂,在室温下机械搅拌混合均匀;随后加入铂金络合物催化剂,在真空条件下搅拌脱泡,得到离型剂混合液;
15、设定所述pet基材的厚度为25μm,采用微凹版涂布工艺将所述离型剂混合液均匀涂布于所述pet基材的单侧,控制干膜涂布量为0.5g/m²~1.5g/m²;
16、将涂布后的pet基材送入固化烘箱,在120℃~140℃的热固化条件下连续处理30s~60s,使硅系交联组分发生加成反应形成固化网络,得到表面离型力被控制在1g/inch~5g/inch的所述离型膜。
17、作为本发明的一种实施方式,选用的所述防水透声膜为厚度在5μm~50μm之间的eptfe微孔高分子膜,其表面能介于18mn/m~22mn/m之间;
18、选用的所述微粘胶带为基材厚度为50μm~75μm的胶带,其针对所述防水透声膜的界面粘接力为0g/inch~3g/inch。
19、作为本发明一种优选的实施方式,在所述差速张力复合步骤中,控制系统设定所述微粘胶带的走带张力为8.0n~15.0n,同时设定所述防水透声膜的走带张力为0.5n~2.5n,使得所述防水透声膜在进入复合压辊前处于消除拉伸回弹内应力的微松弛状态。
20、优选地,所述离型膜向所述防水透声膜有效外形区域内的侵入宽度被精准控制在0.2mm~0.5mm,以形成所述遮胶阻隔带。
21、作为本发明一种优选的实施方式,在所述模切加工步骤中,通过视觉对位系统依据目标外形轮廓进行定位,模切刀具垂直下切并一次性切穿所述微粘胶带、离型膜与防水透声膜;
22、排废后,使成型的所述单体产品边缘固定含有尺寸不发生回弹位移的所述遮胶阻隔带。
23、作为本发明一种优选的实施方式,在所述剥离移除步骤中,在移除所述微粘胶带之前,将单体产品转贴至带有双面胶的目标工件上,并施加0.2mpa~0.4mpa的保压压力固定2.0s~5.0s;
24、施加剥离力时,拉力的方向与水平面的夹角为90°~180°,剥离速度恒定在10.0mm/s~50.0mm/s范围内,利用所述遮胶阻隔带平滑引导并缓冲边缘的剥离应力。
25、综上所述,本发明包括以下至少一种有益技术效果:
26、1.本发明创新性地在极薄防水透声膜与微粘胶带的起始受力边缘预设了侵入式离型膜作为遮胶阻隔带,通过该刚性物理缓冲层打破了传统全接触式剥离的应力集中局限。这种边缘遮挡结构在剥离起始瞬间充当了力学隔离盾牌,有效承载并阻断了垂直拉扯力向抗拉强度极弱的微孔高分子膜有效区域传递,从动力学源头上彻底杜绝了剥离过程中极易产生的不可逆塑性褶皱与膜层分离缺陷,极大提升了成品的加工良率。
27、2.本发明在多层材料连续走带复合工序中引入了非对称的差速微张力流变控制模型,强行干预了各层材料的受力分配。通过维持微粘胶带的高张力骨架作用,同时强制将防水透声膜维持在极低张力的微松弛状态,使得高分子聚合物链在进入复合压延和全断模切时处于零应力累积的自然流变状态。该机制彻底消除了薄膜内部因拉伸积聚的应变能,成功防止了高分子膜材裁切截面的微观回弹与内缩,从而将物理遮挡特征绝对稳固地锁定在切断边缘,避免了阻隔带位移失效。
28、3.本发明针对高分子微孔膜的特性,研发了由特定比例的基础聚合物、交联剂、催化剂及抑制剂等组分构成的铂金催化加成型硅系离型涂层。该配方在热固化工艺下能够形成具有极低表面能且致密度极高的三维硅氧烷网络,其不仅为界面的剥离起步提供了极致的顺滑脱模基础,更重要的是,高交联密度的网络结构彻底封闭了游离硅油小分子的产生和迁移路径,从根本上防止了传统离型剂向防水透声膜微观孔隙内部渗透所导致的声学通道堵塞与透气性污染。
29、4.本发明设计了受力引导式的定向无损剥离工艺,配合特定的空间阻隔结构明确限定了宏观剥离脱附阶段的力学边界。通过将预设的遮胶阻隔带作为统一的受力起始点,并辅以特定的平压固定、特定的剥离角度与恒定的剥离速度,使得界面起始解吸附动作能够平稳过渡。这种特定的宏观动力学参数与微观的低离型涂层深度协同,使得剥离应力得以被极其平滑地引导并释放,进一步消解了能量突变对超薄膜材边缘造成的撕裂风险,保障了量产剥离动作的高度一致性。
30、5.本发明通过对边缘侵入尺寸的微观空间极限控制,在防褶皱工艺需求与声学透射功能之间实现了完美的相互平衡。通过工艺设计与精密模切的配合,本方案确保了致密的遮胶阻隔带仅精准停留在防水透声产品的外围装配盲区,而绝不会逾越和遮挡核心的声学有效通道。这种精妙的物理截断设计最大限度地保留了高分子原纤维网络孔隙的完全敞开状态,不仅在制造端彻底消除了边缘加工变形,更在应用端捍卫了高端电子设备对极低插入损耗和高保真音质透射的严苛声学要求。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com