
一种雪地履带从动轮用超高分子量聚乙烯和软质塑料双色注塑成型方法与流程
本发明属于履带轮,具体涉及一种雪地履带从动轮用超高分子量聚乙烯和软质塑料双色注塑成型方法。
背景技术:
1、履带从动轮根据其布置在履带上的位置不同,分别起着支撑、引导履带,确保其平稳运行,或调整履带张力,防止其脱轨等作用。根据履带从动轮的工况,制品既要满足低温耐寒的环境,又要满足不确定的高冲击性等强度,这就对硬质轮毂与软质轮毂罩之间的粘接力提出较高的要求。雪车用从动轮国外采用工艺:模压成型轮毂毛坯-涂粘接剂-外表橡胶硫化形成轮毂罩-机加工轮毂和轮毂罩后成型。成型工序多,工艺特别复杂,导致成本很高,生产效率较低。雪车用从动轮国内采用工艺:较低分子量(100万左右)uhmw-pe颗粒料+hdpe混合料注塑成型轮毂-涂粘接剂-橡胶硫化形成轮毂罩。因硫化温度高,导致轮毂容易受热变形而影响产品外观,且因粘接性较低,受到侧向冲击时易撕裂轮毂罩而导致整个从动轮报废。
2、性能卓越,加工困难是uhmw-pe的一大特点,性能好、分子量高的uhmw-pe材料注塑成型本身难度就相当大,uhmw-pe产品表面能较低,与其它材料不易粘附,双色注塑更难实现,无论是国外的模压+机加工技术,还是国内的用低分子量材料替代成型技术,均不能满足履带从动轮使用工况与耐久性、生产效率及成本兼顾的现状,为此我们提出一种雪地履带从动轮用超高分子量聚乙烯和软质塑料双色注塑成型方法来解决上述问题。
技术实现思路
1、本发明的目的是提供一种雪地履带从动轮用超高分子量聚乙烯和软质塑料双色注塑成型方法,材料利用率高、设计自由度增加、减少粘接胶使用、提高客户满意度、推广潜力大,通过优化材料和工艺,确保产品性能符合要求,同时简化生产流程,增强市场竞争力。
2、本发明采取的技术方案具体如下:
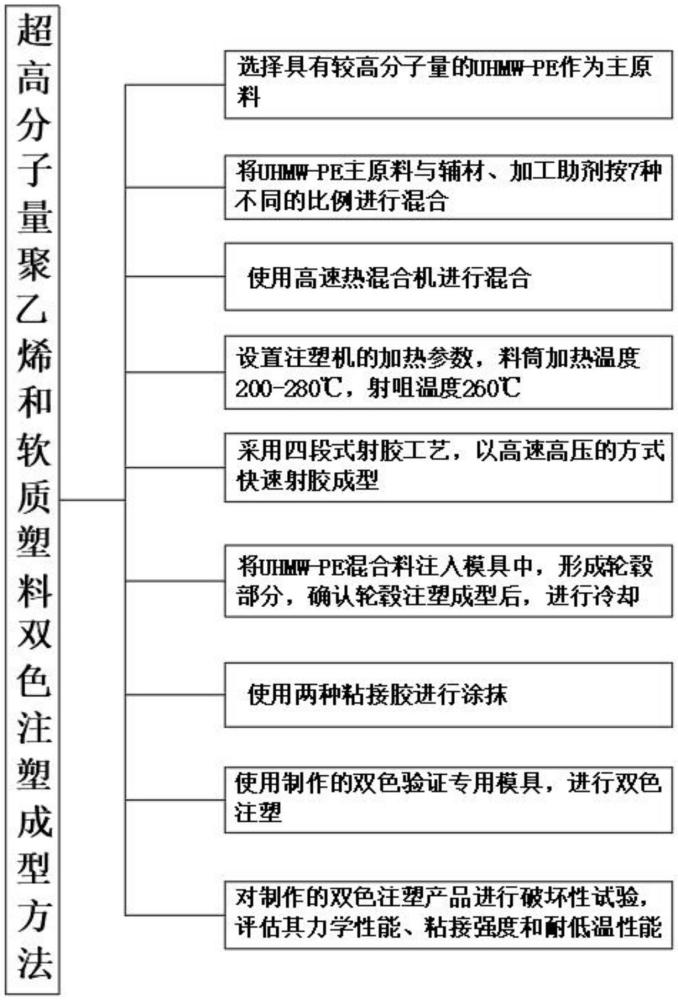
3、一种雪地履带从动轮用超高分子量聚乙烯和软质塑料双色注塑成型方法,所述注塑成型方法包括以下步骤:
4、步骤1.原料准备:选择具有较高分子量的uhmw-pe作为主原料,根据使用环境和要求,选择相应的辅材和加工助剂;
5、步骤2.混合料配比:将uhmw-pe主原料与辅材、加工助剂按7种不同的比例进行混合,比例依据试验设计进行详细记录;
6、步骤3.原料混合:使用高速热混合机进行混合;
7、步骤4.注塑机准备:设置注塑机的加热参数,料筒加热温度200-280℃,射咀温度260℃;
8、步骤5.注塑成型:采用四段式射胶工艺,以高速高压的方式快速射胶成型;
9、步骤6.轮毂注塑:将uhmw-pe混合料注入模具中,形成轮毂部分,确认轮毂注塑成型后,进行冷却;
10、步骤7.粘接胶涂抹:使用两种粘接胶进行涂抹;
11、步骤8.双色注塑:使用制作的双色验证专用模具,进行双色注塑;
12、步骤9.试验与验证:对制作的双色注塑产品进行破坏性试验,评估其力学性能、粘接强度和耐低温性能,记录试验结果,分析不同比例的混合料和不同软质材料对制品性能的影响,确定最优配比和工艺参数。
13、在一种优选方案中,所述原料混合还包括低速预混合、高速混合,所述低速预混合为将uhmw-pe主原料、辅材和加工助剂加入混合机中,以低速200-300r/min预混合20分钟,所述高速混合为将混合机转速提高至1000r/min,混合5分钟,将混合好的原料转移到注塑专用设备的进料斗中,备用。
14、在一种优选方案中,所述注塑成型还包括射胶阶段,所述射胶阶段为在高速高压下快速射胶。
15、在一种优选方案中,所述注塑成型还包括保压阶段,保持高压一段时间,使材料填充均匀。
16、在一种优选方案中,所述注塑成型还包括冷却阶段,履带驱动轮壁厚较大,给予充分的冷却时间,控制模具温度在50-70℃,以降低制品的内应力。
17、在一种优选方案中,所述粘接胶涂抹为在轮毂的30%表面涂抹粘接胶4321,在轮毂的另外30%表面涂抹粘接胶213,剩余40%表面不涂抹粘接胶。
18、在一种优选方案中,所述双色注塑还包括第一色注塑,将轮毂部分注塑成型。
19、在一种优选方案中,所述双色注塑还包括粘接胶涂抹,在冷却后的轮毂上按分配比例涂抹相应的粘接胶。
20、在一种优选方案中,所述双色注塑还包括第二色注塑,将选择的软质材料注入模具中,形成软质部分。
21、在一种优选方案中,所述软质材料为tpu或tpe。
22、本发明取得的技术效果为:
23、通过使用超高分子量聚乙烯和注塑成型工艺替代进口件的模压成型工艺,可以显著降低生产成本,注塑成型工艺比模压成型工艺具有更高的生产效率,缩短了生产周期,提高了生产灵活性,注塑成型工艺更容易控制产品质量,减少人为因素的影响,确保成品的一致性和稳定性;
24、注塑成型过程中产生的废料较少,更符合环保要求,相较于模压成型,注塑成型可以更好地利用原材料,减少浪费,注塑成型工艺对复杂形状的模具具有更好的适应性,可以实现更多样化的设计;
25、试验结果显示涂粘接胶与不涂粘接胶没有区别,减少了粘接胶的使用,降低了成本和环保压力,通过优化材料配比和工艺参数,可以生产出性能更符合客户需求的产品,提高客户满意度,该方案的适用性广泛,可以推广到其他类似产品的生产中,具有较高的市场潜力。
1.一种雪地履带从动轮用超高分子量聚乙烯和软质塑料双色注塑成型方法,其特征在于:所述注塑成型方法包括以下步骤:
2.根据权利要求1所述的一种雪地履带从动轮用超高分子量聚乙烯和软质塑料双色注塑成型方法,其特征在于:所述原料混合还包括低速预混合、高速混合,所述低速预混合为将uhmw-pe主原料、辅材和加工助剂加入混合机中,以低速200-300r/min预混合20分钟,所述高速混合为将混合机转速提高至1000r/min,混合5分钟,将混合好的原料转移到注塑专用设备的进料斗中,备用。
3.根据权利要求1所述的一种雪地履带从动轮用超高分子量聚乙烯和软质塑料双色注塑成型方法,其特征在于:所述注塑成型还包括射胶阶段,所述射胶阶段为在高速高压下快速射胶。
4.根据权利要求1所述的一种雪地履带从动轮用超高分子量聚乙烯和软质塑料双色注塑成型方法,其特征在于:所述注塑成型还包括保压阶段,保持高压一段时间,使材料填充均匀。
5.根据权利要求1所述的一种雪地履带从动轮用超高分子量聚乙烯和软质塑料双色注塑成型方法,其特征在于:所述注塑成型还包括冷却阶段,履带驱动轮壁厚较大,给予充分的冷却时间,控制模具温度在50-70℃,以降低制品的内应力。
6.根据权利要求1所述的一种雪地履带从动轮用超高分子量聚乙烯和软质塑料双色注塑成型方法,其特征在于:所述粘接胶涂抹为在轮毂的30%表面涂抹粘接胶4321,在轮毂的另外30%表面涂抹粘接胶213,剩余40%表面不涂抹粘接胶。
7.根据权利要求1所述的一种雪地履带从动轮用超高分子量聚乙烯和软质塑料双色注塑成型方法,其特征在于:所述双色注塑还包括第一色注塑,将轮毂部分注塑成型。
8.根据权利要求1所述的一种雪地履带从动轮用超高分子量聚乙烯和软质塑料双色注塑成型方法,其特征在于:所述双色注塑还包括粘接胶涂抹,在冷却后的轮毂上按分配比例涂抹相应的粘接胶。
9.根据权利要求1所述的一种雪地履带从动轮用超高分子量聚乙烯和软质塑料双色注塑成型方法,其特征在于:所述双色注塑还包括第二色注塑,将选择的软质材料注入模具中,形成软质部分。
10.根据权利要求9所述的一种雪地履带从动轮用超高分子量聚乙烯和软质塑料双色注塑成型方法,其特征在于:所述软质材料为tpu或tpe。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com