
一种具有自适应工位的覆漆工装的制作方法
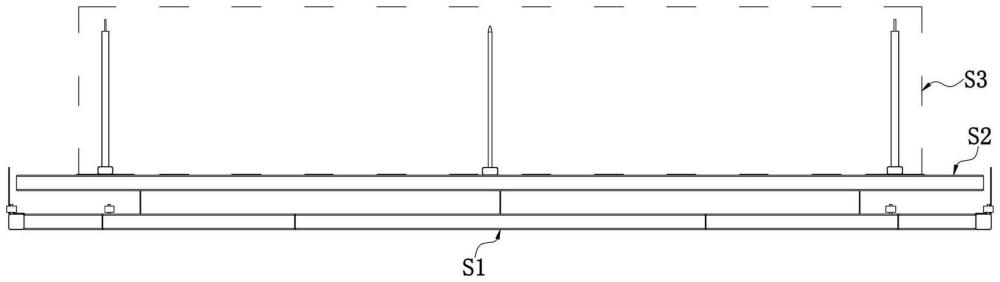
本技术涉及覆漆工装,更具体讲的是一种具有自适应工位的覆漆工装。
背景技术:
1、汽车外饰金属件是通过金属板材滚压、冲压成型工艺制造的零部件,利用滚轮、冲压模具在压力机作用下对板材进行剪切、滚压、弯曲、拉伸等加工,形成车身结构或车门、翼子板、横纵梁等功能件,这些金属件需兼顾尺寸精度与表面质量,后续通过焊接、覆漆等工艺装配至整车。
2、汽车外饰金属件的覆漆工艺在专用涂装车间内完成,待覆漆金属件放置在工装上,通过自动化输送系统(如悬挂链或传送链带)转运至覆漆作业区,由喷漆设备实现自动化覆漆,然而现有工装普遍存在以下问题:
3、①工装容纳空间不足,额定装载量小,单次仅能承载单个或少量外饰金属件,外饰金属件无法实现大批量集中覆漆。
4、②工装适配性不足,在应对不同汽车外饰金属件的覆漆需求时,必须更换对应工装,由于工装本身体积庞大、结构复杂,需要耗费大量人力进行拆装作业,不仅延长了覆漆作业周期,严重制约作业效率,还将影响后续清洁维护的便捷性。
5、③各类型工装的开发需要增加了大量研发资源的消耗,往往导致开发周期过长,生产成本阶梯式增长。
6、④因需适配不同汽车外饰金属件而储备的各类专用工装,将严重挤占仓储空间,导致场地资源浪费。
技术实现思路
1、针对以上情况,为克服目前用于汽车外饰金属件覆漆的工装容纳空间有限,无法实现汽车外饰金属件的大批量集中覆漆,且适配性不足,处理不同类型外饰金属件时需要频繁更换,严重制约作业效率和后续清洁维护的便捷性,同时增加生产成本和空间占用的问题,本实用新型的目的是提供一种具有多个自适应载物工位,提升汽车外饰金属件的装载量,并适配多类型外饰件,显著减少拆装耗时,从而提高覆漆作业效率,同时节约生产成本,并降低空间占用的覆漆工装。
2、为了实现上述目的,本实用新型的技术解决方案是:
3、一种具有自适应工位的覆漆工装,它包括第一工装、第二工装和至少一个第三工装;
4、第一工装包括安装架和支撑板,支撑板设于安装架顶部;
5、第二工装包括载物台,载物台用于装载汽车外饰金属件,并由支撑板支撑,载物台顶部开设有若干调节孔,各调节孔呈行或呈列排布;
6、第三工装用于定位汽车外饰金属件,它包括调节座,调节座具有与调节孔适配的定位杆,定位杆插设于调节孔使对应第三工装连接至载物台,第三工装将载物台的上部空间分隔为两个或多个载物工位。
7、作为优选的是,调节孔具有多行或多列,调节座具有至少两个定位杆,各定位杆与不同行或列的调节孔插接配合。
8、作为优选的是,载物台包括外框架和衬杆,衬杆设于外框架内部,调节孔呈行排布,且分布于外框架的两个长边和衬杆。
9、作为优选的是,支撑板对应载物台的宽度方向布置,支撑板开设有与外框架长边和衬杆相对的定位孔,并通过定位孔与外框架长边和衬杆嵌合。
10、作为优选的是,第三工装包括止转座,止转座对称设于调节座的两端,止转座开设有与载物台边缘适配的止转槽,止转座通过止转槽与载物台边缘扣合。
11、作为优选的是,第三工装还包括立柱,立柱具有多个,各立柱垂直设置于调节座,并沿调节座延伸方向依次间隔布置。
12、作为优选的是,立柱包括第一柱体和第二柱体;
13、第一柱体的上端具有楔形导向部,且其与楔形导向部间形成台阶位;
14、第二柱体的上端具有锥形导向部。
15、作为优选的是,第一工装包括挡板,挡板与安装架连接,并对称分布于载物台左右两侧。
16、作为优选的是,第一工装包括支撑座,支撑座具有多个,各支撑座沿安装架的外周壁布置,且支撑座与安装架的底面平齐。
17、与现有技术相比,本实用新型的优点在于:
18、针对不同类型、规格汽车外饰金属件的覆漆需要,通过控制第三工装的调节座背向载物台移动,使定位杆脱离当前调节工位的调节孔,并选择与目标金属件尺寸相匹配的调节工位,将调节孔插入该调节孔所形成的调节工位中,改变相邻第三工装的相对位置,形成不同尺寸的载物工位,且可根据需要调整第三工装的数量,以适应不同类型、规格、数量外饰金属件的装载需求,解决了不同类型、规格汽车外饰金属件的覆漆工艺中必须连同载物台一并更换的问题,插拔拆装的方式简化了更换流程,且第三工装体积小巧,更换难度较低,能够减少因载物台连同更换产生的时间损耗,提升覆漆作业效率,并方便后续清洁维护,同时,针对多样化汽车外饰金属件的覆漆需求,只需开发适配的第三工装,从而大幅缩短开发周期并降低研发成本,此外存储时也将降低对仓储空间的占用,避免场地资源浪费。
1.一种具有自适应工位的覆漆工装,其特征在于,它包括第一工装(s1)、第二工装(s2)和至少一个第三工装(s3);
2.根据权利要求1所述的一种具有自适应工位的覆漆工装,其特征在于,所述调节孔(2a)具有多行或多列,所述调节座(400)具有至少两个所述定位杆(41),各所述定位杆(41)与不同行或列的调节孔(2a)插接配合。
3.根据权利要求2所述的一种具有自适应工位的覆漆工装,其特征在于,所述载物台(200)包括外框架(21)和衬杆(22),所述衬杆(22)设于外框架(21)内部,所述调节孔(2a)呈行排布,且分布于所述外框架(21)的两个长边和衬杆(22)。
4.根据权利要求3所述的一种具有自适应工位的覆漆工装,其特征在于,支撑板(300)对应载物台(200)的宽度方向布置,所述支撑板(300)开设有与外框架(21)长边和衬杆(22)相对的定位孔(31),并通过所述定位孔(31)与外框架(21)长边和衬杆(22)嵌合。
5.根据权利要求1所述的一种具有自适应工位的覆漆工装,其特征在于,所述第三工装包括止转座(700),所述止转座(700)对称设于调节座的两端,所述止转座(700)开设有与载物台(200)边缘适配的止转槽(71),止转座(700)通过所述止转槽(71)与载物台(200)边缘扣合。
6.根据权利要求1所述的一种具有自适应工位的覆漆工装,其特征在于,所述第三工装(s3)还包括立柱(600),所述立柱(600)具有多个,各所述立柱(600)垂直设置于所述调节座(400),并沿调节座(400)延伸方向依次间隔布置。
7.根据权利要求6所述的一种具有自适应工位的覆漆工装,其特征在于,所述立柱(600)包括第一柱体(61)和第二柱体(62);
8.根据权利要求1所述的一种具有自适应工位的覆漆工装,其特征在于,所述第一工装(s1)包括挡板(800),所述挡板(800)与安装架(100)连接,并对称分布于载物台(200)左右两侧。
9.根据权利要求1所述的一种具有自适应工位的覆漆工装,其特征在于,所述第一工装(s1)包括支撑座(900),所述支撑座(900)具有多个,各所述支撑座(900)沿安装架(100)的外周壁布置,且所述支撑座(900)与安装架(100)的底面平齐。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com