
一种废旧磷酸铁锂电池热解尾气催化氧化-磷回收耦合处理工艺的制作方法
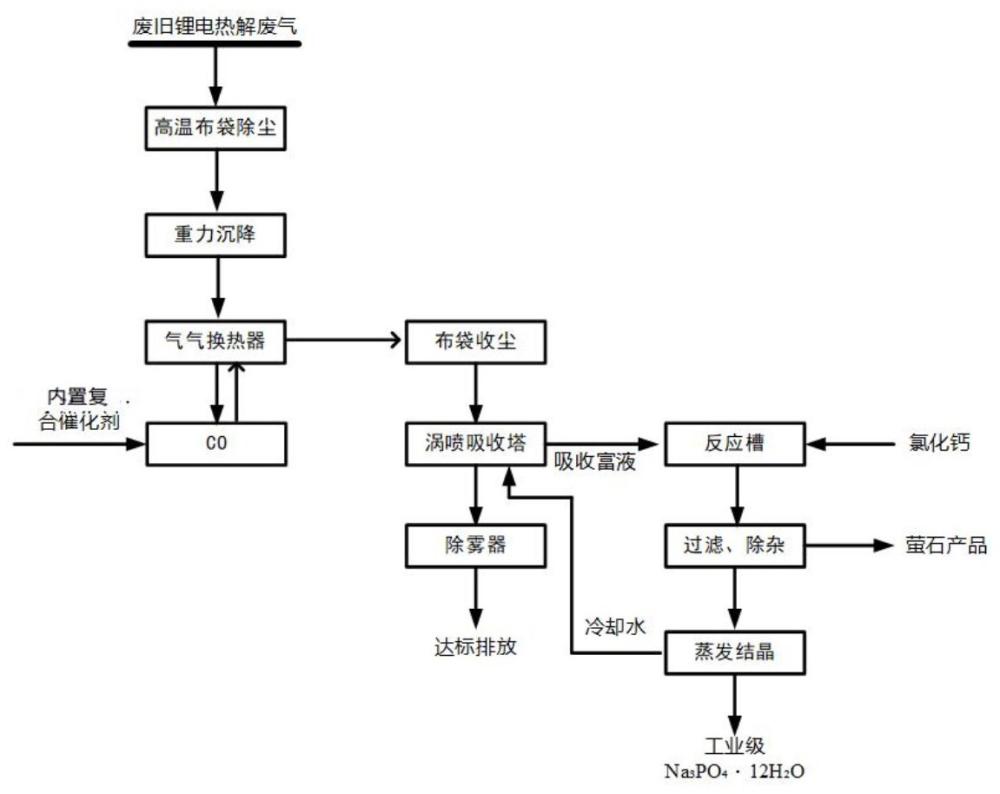
本发明属于废旧锂电池资源化回收与工业废气治理,特别涉及一种废旧磷酸铁锂电池热解尾气催化氧化-磷回收耦合处理工艺。
背景技术:
1、随着新能源汽车产业快速发展,废旧磷酸铁锂电池退役量逐年攀升。热解法因环保性好、材料损伤低,成为废旧磷酸铁锂电池回收的主流预处理工艺之一。热解过程中,电解液碳酸酯溶剂、pvdf、粘结剂、电解质磷系化合物会分解产生含vocs、氟化氢(hf)、有机磷、低价磷化物、粉尘的混合尾气,若处置不当会造成严重的大气污染与资源浪费。
2、现有磷酸铁锂热解尾气治理工艺普遍采用“除尘预处理+to炉/rto炉高温氧化+急冷+脱酸+除雾排放”的技术路线,存在以下核心技术缺陷:
3、高温氧化能耗高,设备总投资大、占地面积。
4、磷资源浪费与危废产量大:常规工艺采用钠碱吸收+消石灰沉淀处理洗涤废水,磷、氟全部转化为含磷氟钙渣,属于危险废物,处置成本高;且磷酸铁锂中的磷元素完全无法回收,资源价值流失严重。
5、低价磷去除不彻底:尾气中有机磷、亚磷化物等低价态磷难以被常规碱液直接吸收,总磷排放难以稳定达标,易造成二次污染。
技术实现思路
1、本发明旨在至少解决相关技术中存在的技术问题之一。为此,本发明提出一种废旧磷酸铁锂电池热解尾气催化氧化-磷回收耦合处理工艺,该工艺能实现磷元素的定向回收与高值化利用,将污染物转化为工业级磷酸盐产品,大幅削减危废产生量。
2、本发明的上述技术目的是通过以下技术方案得以实现的:
3、一种废旧磷酸铁锂电池热解尾气催化氧化-磷回收耦合处理工艺,包括以下步骤:
4、(1)将废旧磷酸铁锂电池热解尾气进行预处理,得到除尘尾气;
5、(2)将所述除尘尾气送入装填有复合催化剂的催化氧化反应器进行反应;所述复合催化剂包括以下质量占比的成分:堇青石:75wt%-88wt%、tio2:8wt%-15wt%、cao:3wt%-10wt%、la2o3:1wt%-7wt%、pt催化剂:0.1wt%-0.5wt%;将所述尾气中低价磷化物氧化为五氧化二磷,同时降解vocs,并通过复合催化剂原位吸附固定部分氟化氢与磷氧化物;
6、(3)将催化氧化反应器排出的高温烟气送入吸收塔,采用碱溶液作为吸收剂,将得到的吸收富液经除氟、过滤除杂、蒸发结晶、冷却分离,制得盐产品
7、在一实施例,步骤(1)中,所述预处理是指所述废旧磷酸铁锂电池热解尾气依次经重力沉降、布袋除尘,脱除尾气中粉尘颗粒。
8、在一实施例,步骤(2)中,所述复合催化剂包括以下质量占比的成分:堇青石:84.4wt%、tio2:10wt%、cao:4wt%、la2o3:1.3wt%、pt催化剂:0.3wt%。
9、在一实施例,所述复合催化剂呈蜂窝状。
10、在一实施例,步骤(2)中,所述复合催化剂的制备方法,包括以下步骤:
11、s1将蜂窝状pt催化剂置于镧盐溶液中浸泡后取出,一次烘干,然后置于钙盐溶液中浸泡后取出,二次烘干;
12、s2将处理后的所述蜂窝状pt催化剂焙烧即得。
13、在一实施例,步骤s1中,所述蜂窝状pt催化剂为市售成品蜂窝pt/tio2-co催化剂;主要成分为堇青石89.7wt%、锐钛tio210wt%、pt0.3wt%
14、在一实施例,步骤s1中,所述镧盐溶液为浓度为0.8-1.5mol/l的硝酸镧溶液。
15、在一实施例,步骤s1中,所述蜂窝状pt催化剂置于所述镧盐溶液中浸泡的时间为30-60min。
16、在一实施例,步骤s1中,所述一次烘干为先在60-90℃下烘干0.5-2h,再在100-130℃下烘干1-3h。
17、在一实施例,步骤s1中,所述钙盐溶液为浓度为1-2mol/l的硝酸钙溶液。
18、在一实施例,步骤s1中,所述蜂窝状pt催化剂置于所述钙盐溶液中浸泡的时间为40-70min。
19、在一实施例,步骤s1中,所述二次烘干为先在70-100℃下烘干1-2h,再在120-150℃下烘干2-5h。
20、在一实施例,步骤s2中,所述焙烧是先以1-3℃/min的升温速率升至150-250℃,保温20-40min,再以2-5℃/min的升温速率升至400-600℃,保温1.5-3h。焙烧时产生分解反应:2la(no3)3=la2o3+6no2↑+3/2o2↑、ca(no3)2=cao+2no2↑+1/2o2↑。
21、在一实施例,步骤(2)中,所述反应的温度为300-400℃,空速为10000-20000 m3/(m3·h)。
22、在一实施例,步骤(2)中,所述反应的温度为350℃,空速为15000 m3/(m3·h)。
23、在一实施例,步骤(3)中,所述高温烟气经换热器进行降温后再送入吸收塔,所述换热器的介质为所述除尘尾气,从而实现热循环;
24、和/或,所述吸收塔排出的烟气经除雾除液处理后排放。
25、在一实施例,步骤(3)中,所述高温烟气的温度为380-400℃,经换热器处理将入口尾气由200-250℃预热至280-320℃,烟气自身降温至160-180℃。
26、在一实施例,步骤(3)中,所述碱溶液的质量浓度为6wt%-10wt%。
27、在一实施例,步骤(3)中,所述碱溶液为碳酸钠溶液、碳酸氢钠溶液、氢氧化钠溶液中的至少一种。
28、在一实施例,步骤(3)中,所述除氟为:向所述吸收富液中投加氯化钙。将液相中的氟离子转化为氟化钙沉淀分离;所得氟化钙滤渣作为萤石替代料资源化利用。
29、在一实施例,还包括催化剂原位再生步骤:当所述复合催化剂活性衰减后,对其洗脱恢复活性。
30、在一实施例,所述催化剂原位再生步骤为:当所述复合催化剂活性衰减至初始活性的80%时,采用5wt%-10wt%稀氢氧化钠溶液对催化剂床层循环洗脱,解吸吸附的磷、氟组分,洗脱液并入吸收富液参与磷回收工序;洗脱完成后通入300℃热风干燥。
31、在一实施例,步骤(3)中,所述蒸发结晶产生的结晶母液用于制备所述吸收剂。
32、本发明的有益效果是:
33、(1)本发明的废旧磷酸铁锂电池热解尾气催化氧化-磷回收耦合处理工艺突破“co必须置于碱洗之后”(co是指催化氧化)的常规认知,通过复合催化剂实现氧化与吸附耦合,既利用co高温环境完成磷的价态转化,又通过钙基、稀土组分原位抵御氟磷中毒,催化剂使用寿命从常规8000小时提升至20000小时以上,运维成本降低60%;
34、(2)本发明的废旧磷酸铁锂电池热解尾气催化氧化-磷回收耦合处理工艺采用co低温催化氧化替代高温氧化,降低产线运行成本;
35、(3)本发明的废旧磷酸铁锂电池热解尾气催化氧化-磷回收耦合处理工艺将尾气中98%以上的磷元素转化为工业级磷酸盐产品,实现污染物资源化;相比传统消石灰沉淀工艺,危废产生量减少85%以上,大幅降低危废处置成本,同时产出副产品收益;
36、(4)本发明的废旧磷酸铁锂电池热解尾气催化氧化-磷回收耦合处理工艺vocs去除率≥99.2%,总磷去除率≥99.5%,hf去除率≥99%,出口排放远优于国家标准;彻底解决低价磷、有机磷去除不彻底的行业痛点。
37、(5)本发明的废旧磷酸铁锂电池热解尾气催化氧化-磷回收耦合处理工艺通过co前置余热回收,系统热效率提升20%以上,运行能耗较“除尘预处理+to炉/rto炉高温氧化+急冷+脱酸+除雾排放”工艺40%-60%;吸收剂采用纯碱替代烧碱,结合母液循环,药剂成本降低30%以上。
38、(6)本发明的废旧磷酸铁锂电池热解尾气催化氧化-磷回收耦合处理工艺中用到了特定的复合催化剂,该催化剂在300-400℃工况下,同步实现三重作用:①vocs催化氧化分解为co2和h2o;②低价磷化物全部氧化为正磷酸根(p2o5形态);③原位吸附60%以上的hf与30%以上的磷氧化物,延缓催化剂中毒,延长使用寿命。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com