
一种兼具图案透光与金属质感的车灯表面处理工艺的制作方法
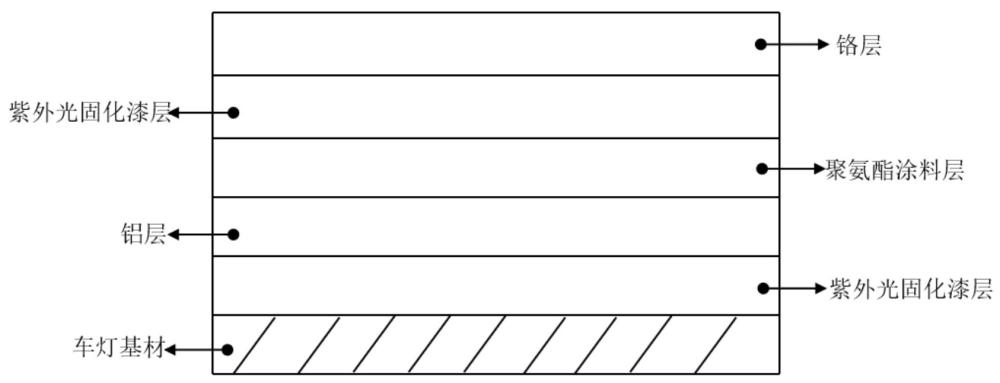
本发明涉及车灯表面处理工艺,尤其涉及一种兼具图案透光与金属质感的车灯表面处理工艺。
背景技术:
1、随着汽车行业的快速发展,车灯除实现基础照明外,个性化外观、可显示定制图案的发光效果已经成为车灯设计的重要发展方向。
2、现有汽车车灯发光面大多直接采用透明设计,光源光线直接向外射出,仅能够实现整体发光,无法呈现logo、花纹等定制化图案点亮效果,为实现图案化发光,现有方案常采用定制化图案光源、点阵式led光源。但是该方式需要特殊光源硬件,灯具整体成本显著升高,光源能够实现的图案样式受硬件限制,可调整空间有限。
3、与此同时,车灯饰件金属化外观已经成为主流设计趋势,真空镀膜工艺为塑胶车灯件实现金属质感与透光效果提供了技术思路,目前真空金属化工艺多为真空镀铝搭配氧化硅保护膜的单层金属镀膜方案。该传统工艺仅能够实现整体遮光或者整体半透光效果,难以兼顾“非点亮状态完整金属质感、点亮状态局部图案透光”的复合需求。
4、因此,如何提供一种兼具图案透光与金属质感的车灯表面处理工艺,使其能够克服上述问题,是本领域技术人员亟须解决的问题。
技术实现思路
1、为实现上述目的,本发明提供了一种兼具图案透光与金属质感的车灯表面处理工艺,包括s1、底漆喷涂与处理:对车灯表面喷涂一层紫外光固化漆,并对紫外光固化漆进行紫外光固化处理和低温固化处理;s2、镀遮光层:对紫外光固化漆进行真空蒸发镀铝;s3、中漆喷涂:在遮光层上喷涂一层聚氨酯涂料;s4、镭雕图案:对聚氨酯涂料、遮光层和紫外光固化漆形成的复合层进行激光烧蚀雕刻,以形成特定图案;s5、顶漆喷涂与处理:对镭雕后的聚氨酯涂料喷涂一层紫外光固化漆,并进行紫外光固化处理和低温固化处理;s6、真空镀铬:对s5中固化完成后的紫外光固化漆进行真空磁控溅射镀铬。
2、优选地,在步骤s1和步骤s5中喷涂的紫外光固化漆的厚度均为14~20μm。
3、优选地,在步骤s1和步骤s5中,紫外光固化漆的组分按质量占比为:聚氨酯丙烯酸树脂35%~45%,醋酸丁酯10%~15%,醋酸乙酯10%~15%,甲乙酮10%~20%,乙二醇丁醚5%~10%,异丁醇3%~5%;其它助剂3%~5%。
4、优选地,在步骤s3中,聚氨酯涂料的组分按质量占比为:改性丙烯酸树脂25%~45%,醋酸乙酯15%~30%,醋酸丁酯13%~25%,乙二醇丁醚13%~15%,其它助剂1%~8%。
5、优选地,车灯采用高透光的聚碳酸酯材料或有机玻璃制成。
6、优选地,在步骤s1之前,对车灯基材进行退火和静电除尘预处理,车灯为聚碳酸酯材料时,退火温度为100°~110°,车灯为有机玻璃材料时,退火温度为80°~90°。
7、优选地,在步骤s1中,紫外光固化能量为1050~1200mj/cm2,固化时间1800~3000s;低温固化处理温度为50°~60°,固化时间为3600s~6000s。
8、优选地,在步骤s2中,铝料纯度大于99.97%,真空炉的真空度需达到2*10-3torr~3*10-3torr,峰值蒸发电流为2000a~2200a,镀膜持续时间为10~15秒。
9、优选地,在步骤s3中,喷涂聚氨酯涂料后对其进行热固化处理,固化温度为70~80℃,固化时间为1200s~1500s。
10、优选地,在步骤s6中,真空镀铬的真空度为3*10-5torr~5*10-5torr,镀膜功率:20~30kw,镀膜圈数为4~10圈。
11、本发明所述的一种兼具图案透光与金属质感的车灯表面处理工艺的优点和积极效果是:
12、经过步骤s1,可将紫外光固化漆的漆膜由湿态转变固态,实现表面干燥,并强化漆膜与基材的界面附着力,减少小分子残留,避免后续金属膜层出现发黄、彩斑问题;经过步骤s2,镀遮光层可遮挡车灯内部光源,保证非图案区域不漏光;经过步骤s3,聚氨酯涂料包覆铝膜,可隔绝水汽与氧气,防止铝膜氧化变色;经过步骤s4,激光将指定区域的复合层剥离去除,形成透光窗口,使车灯内部光线能够从该区域透出,实现图案发光效果,未镭雕区域复合层完整保留,起到遮光作用,防止非图案区域漏光;经过步骤s5,第二道紫外光固化漆作为过渡层为后续的铬层提供良好的附着力;经过步骤s6,金属铬膜形成光亮的金属外观装饰层,获得类电镀视觉效果;铬膜化学性质稳定,可阻隔水汽、氧气向内部渗透,保护内部膜层结构。
1.一种兼具图案透光与金属质感的车灯表面处理工艺,其特征在于,包括:
2.根据权利要求1所述的一种兼具图案透光与金属质感的车灯表面处理工艺,其特征在于,在步骤s1和步骤s5中喷涂的紫外光固化漆的厚度均为14~20μm。
3.根据权利要求2所述的一种兼具图案透光与金属质感的车灯表面处理工艺,其特征在于,在步骤s1和步骤s5中,紫外光固化漆的组分按质量占比为:聚氨酯丙烯酸树脂35%~45%,醋酸丁酯10%~15%,醋酸乙酯10%~15%,甲乙酮10%~20%,乙二醇丁醚5%~10%,异丁醇3%~5%;其它助剂3%~5%。
4.根据权利要求1所述的一种兼具图案透光与金属质感的车灯表面处理工艺,其特征在于,在步骤s3中,聚氨酯涂料的组分按质量占比为:改性丙烯酸树脂25%~45%,醋酸乙酯15%~30%,醋酸丁酯13%~25%,乙二醇丁醚13%~15%,其它助剂1%~8%。
5.根据权利要求1所述的一种兼具图案透光与金属质感的车灯表面处理工艺,其特征在于,车灯基材采用高透光的聚碳酸酯材料或有机玻璃制成。
6.根据权利要求5所述的一种兼具图案透光与金属质感的车灯表面处理工艺,其特征在于,在步骤s1之前,对车灯基材进行退火和静电除尘预处理,车灯为聚碳酸酯材料时,退火温度为100°~110°,车灯为有机玻璃材料时,退火温度为80°~90°。
7.根据权利要求1所述的一种兼具图案透光与金属质感的车灯表面处理工艺,其特征在于,在步骤s1中,紫外光固化能量为1050~1200mj/cm2,固化时间1800~3000s;低温固化处理温度为50°~60°,固化时间为3600s~6000s。
8.根据权利要求1所述的一种兼具图案透光与金属质感的车灯表面处理工艺,其特征在于,在步骤s2中,铝料纯度大于99.97%,真空炉的真空度需达到2*10-3torr~3*10-3torr,峰值蒸发电流为2000a~2200a,镀膜持续时间为10~15秒。
9.根据权利要求1所述的一种兼具图案透光与金属质感的车灯表面处理工艺,其特征在于,在步骤s3中,喷涂聚氨酯涂料后对其进行热固化处理,固化温度为70~80℃,固化时间为1200s~1500s。
10.根据权利要求1所述的一种兼具图案透光与金属质感的车灯表面处理工艺,其特征在于,在步骤s6中,真空镀铬的真空度为3*10-5torr~5*10-5torr,镀膜功率为20~30kw,镀膜圈数为4~10圈。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com