
一种中空ES纤维生产工艺的制作方法
本发明涉及一种中空es纤维生产工艺。
背景技术:
1、es纤维是以聚乙烯(pe)为皮层、聚酯(pet)为芯层的皮芯型双组分复合纤维,利用皮层熔点低、芯层熔点高的特性,在热风粘合时皮层熔化形成粘结点而芯层保持形态,赋予非织造布蓬松柔软的手感,广泛应用于纸尿裤、卫生巾、成人失禁用品等卫生材料领域。
2、随着消费升级,市场对es纤维提出了更高要求:更高的中空度(以获得更好的蓬松性与保暖性)、更高的断裂强度(满足高速梳理与热风工艺)、以及更好的吸湿性(提升穿着舒适度)。然而,现有技术存在以下瓶颈:
3、(1)传统中空es纤维的中空度通常仅为10%~15%,若要进一步提高中空度,需增大芯层压缩空气压力或牵伸倍数,但往往导致纤维壁厚不均、断裂强度下降,难以兼顾两者;
4、(2)pe皮层与pet芯层的热收缩率差异悬殊,在冷却固化过程中界面易产生内应力,导致纤维出现纵向裂纹、中空腔体畸变,影响产品质量;
5、(3)pe与pet均为疏水性高分子,传统es纤维的吸湿性极低(回潮率<0.5%),通常依靠后道亲水整理剂表面喷淋来改善,但整理剂仅附着于纤维表面,经热风粘合或多次水洗后极易脱落,持久性差。
6、(4)传统两步法需以此经历纺丝、卷绕、再牵伸、水浴牵伸、蒸汽牵伸、上油、烘干、切断等多道工序,纤维与含水设备及空气接触时间长,易受污染,且设备投资大、能耗高。
7、近年来,一步法连续工艺(例如中国专利公开号cn121556162a)虽缩短了流程,但其芯层未做亲水/成孔改性、皮层未设过渡层,纤维的吸湿性、中空形态稳定性仍有较大提升空间。因此,开发一种能够同时实现高中空度、高强度、高吸湿性且流程短、能耗低的中空es纤维生产工艺,具有重要的现实意义。
技术实现思路
1、本发明针对上述现有技术存在的问题做出改进,即本发明所要解决的技术问题是提供一种中空es纤维生产工艺。
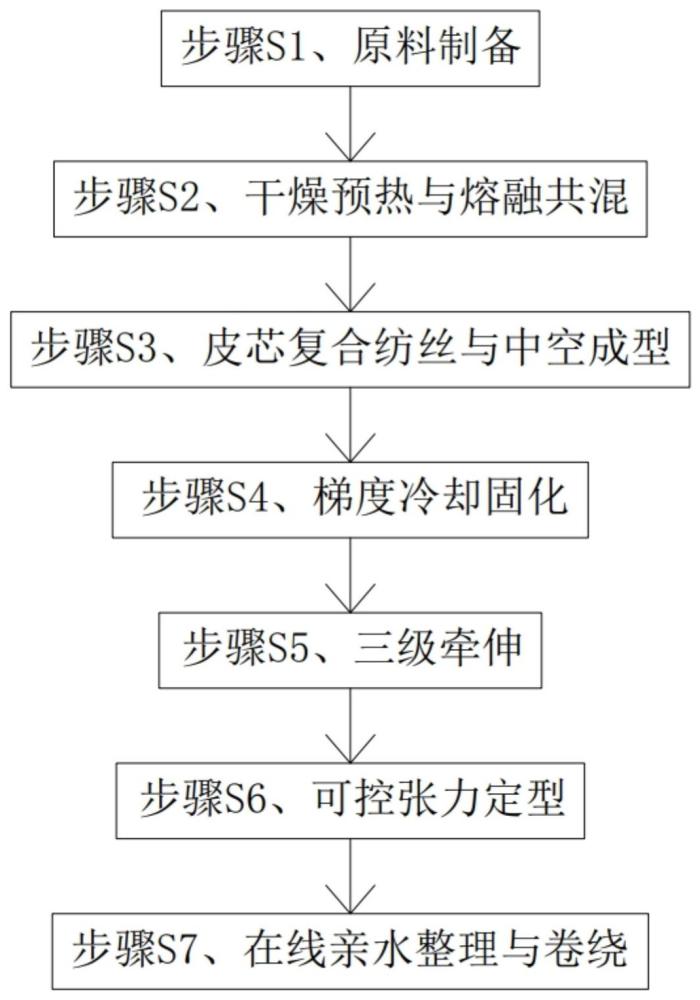
2、为了实现上述目的,本发明采用的技术方案是:一种中空es纤维生产工艺,包括如下步骤:
3、步骤s1、原料制备:制备皮层料、过渡层料和芯层料;
4、步骤s2、干燥预热与熔融共混:将步骤s1制得的皮层料、过渡层料和芯层料分别送入独立干燥塔进行除水预热,然后分别通过计量泵送入三根螺杆挤出机进行熔融共混;
5、步骤s3、皮芯复合纺丝与中空成型:通过三层复合喷丝板进行皮芯复合纺丝,并在芯层通入压缩空气形成中空;
6、步骤s4、梯度冷却固化:初生纤维出喷丝板后,进入阶梯式环吹冷却,分三段进行缓冷,三段进行缓冷的风速、温度逐级递增;
7、步骤s5、三级牵伸:冷却后的纤维依次进行三次牵伸,第一次牵伸在室温下进行;第二次牵伸为将纤维引入蒸汽箱体内,在80~100℃下加热软化;第三次牵伸在100~120℃热辊上进行;
8、步骤s6、可控张力热定型:牵伸后的纤维施加可控张力进入热定型区;
9、步骤s7、在线亲水整理与卷绕:定型后的纤维通过双面油辊均匀涂覆亲水整理液,随后直接进入卷绕机收卷成丝饼。
10、进一步的,在步骤s1中,所述皮层料由以下组分组成:hdpe 10%~30%、lldpe 50%~70%、ldpe 10%~30%,并添加占皮层料总质量0.2~0.3倍的亲水改性剂;所述过渡层料为乙烯-醋酸乙烯酯共聚物,其va含量为18%~28%,熔融指数2.5~10 g/10min,并添加质量比为1:0.1~0.2的马来酸酐接枝eva作为增容剂;所述芯层料为pet切片,并添加占芯层质量0.1%~0.5%的5-甲基间苯二甲酸、2%~5%的无机填料、0.2%~0.5%的硬脂酸酯和0.1%的白油。
11、进一步的,在步骤s2中,皮层料挤出温度:四区分别为182℃、200℃、203℃、205℃;过渡层料挤出温度:四区分别为160℃、165℃、175℃、180℃;芯层料挤出温度:四区分别为190℃、205℃、213℃、215℃。
12、进一步的,在步骤s3中,在喷丝过程中,芯层通入压力为200~300 pa的压缩空气。
13、进一步的,步骤s4中,第一段缓冷为距喷丝板0~50cm,侧吹风温度18~22℃,风速0.5~1.5m/s,湿度65%~85%;第二段缓冷为距喷丝板50~100cm:温度25~30℃,风速0.8~1.2m/s;第三段缓冷为距喷丝板100~150cm:温度30~35℃,风速1.0~1.5 m/s。
14、进一步的,在步骤s5中,第一牵伸的牵伸倍数为1.5~2.5倍;第二次牵伸的牵伸倍数为1.2~1.5倍;第三次牵伸的牵伸倍数为1.1~1.2倍;总牵伸倍数控制在2.0~4.5倍。
15、进一步的,步骤s6中,热定型温度120~140℃,热定型时间10~30秒,张力控制使纤维在定型过程中保持0.5~1.0cn/dtex的轴向张力。
16、进一步的,在步骤s1中,在原料输送管道上安装近红外光谱(nir)在线检测探头,实时检测pe、eva、pet的熔融指数、水分含量和va含量;并根据检测结果通过模糊神经网络自动调节各组分投料比例;在步骤s2中,在各螺杆挤出机出口安装在线毛细管流变仪,实时测量熔体表观粘度;当粘度偏离目标值时,控制系统调整螺杆加热功率或转速。
17、进一步的,在步骤s3中,在纺丝甬道下方安装双光束激光测径仪和微型x射线透射检测模块,实时测量纤维外径和中空腔内径,计算中空度;并通过pid控制器自动调节压缩空气压力,使中空度稳定在目标值±0.3%以内;在步骤s4中,沿纤维行进方向布置红外热成像阵列,实时获取纤维表面温度分布;利用深度q网络在线优化三段冷却的风速、温度和湿度设定值,使纤维表面温度梯度符合预设理想冷却曲线。
18、进一步的,在步骤s5中,在每级牵伸辊前后安装三轴张力传感器,实时测量纤维张力;采用nsga-ii遗传算法在线求解总牵伸倍数与各级牵伸倍数的pareto前沿,并根据当前产品目标自动分配牵伸倍数;同时采用smith预估器补偿蒸汽加热滞后,使蒸汽箱内纤维温度稳定在目标值±1℃。
19、与现有技术相比,本发明具有以下效果:本发明通过在皮层与芯层之间引入eva过渡层,降低了皮芯界面热应力;芯层添加5-甲基间苯二甲酸和无机填料,结合聚多巴胺涂层,赋予纤维本征吸湿性;三级牵伸与梯度冷却协同提升了中空度与强度。所得纤维中空度12%~18%,断裂强度≥3.5cn/dtex,回潮率2.5%~3.5%,且工艺流程短、能耗低。
1.一种中空es纤维生产工艺,其特征在于:包括如下步骤:
2.根据权利要求1所述的一种中空es纤维生产工艺,其特征在于:在步骤s1中,所述皮层料由以下组分组成:hdpe 10%~30%、lldpe 50%~70%、ldpe 10%~30%,并添加占皮层料总质量0.2~0.3倍的亲水改性剂;所述过渡层料为乙烯-醋酸乙烯酯共聚物,其va含量为18%~28%,熔融指数2.5~10 g/10min,并添加质量比为1:0.1~0.2的马来酸酐接枝eva作为增容剂;所述芯层料为pet切片,并添加占芯层质量0.1%~0.5%的5-甲基间苯二甲酸、2%~5%的无机填料、0.2%~0.5%的硬脂酸酯和0.1%的白油。
3.根据权利要求1所述的一种中空es纤维生产工艺,其特征在于:在步骤s2中,皮层料挤出温度:四区分别为182℃、200℃、203℃、205℃;过渡层料挤出温度:四区分别为160℃、165℃、175℃、180℃;芯层料挤出温度:四区分别为190℃、205℃、213℃、215℃。
4.根据权利要求1所述的一种中空es纤维生产工艺,其特征在于:在步骤s3中,在喷丝过程中,芯层通入压力为200~300 pa的压缩空气。
5.根据权利要求1所述的一种中空es纤维生产工艺,其特征在于:步骤s4中,第一段缓冷为距喷丝板0~50 cm,侧吹风温度18~22℃,风速0.5~1.5 m/s,湿度65%~85%;第二段缓冷为距喷丝板50~100 cm:温度25~30℃,风速0.8~1.2 m/s;第三段缓冷为距喷丝板100~150cm:温度30~35℃,风速1.0~1.5 m/s。
6.根据权利要求1所述的一种中空es纤维生产工艺,其特征在于:在步骤s5中,第一牵伸的牵伸倍数为1.5~2.5倍;第二次牵伸的牵伸倍数为1.2~1.5倍;第三次牵伸的牵伸倍数为1.1~1.2倍;总牵伸倍数控制在2.0~4.5倍。
7.根据权利要求1所述的一种中空es纤维生产工艺,其特征在于:步骤s6中,热定型温度120~140℃,热定型时间10~30秒,张力控制使纤维在定型过程中保持0.5~1.0 cn/dtex的轴向张力。
8.根据权利要求1所述的一种中空es纤维生产工艺,其特征在于:在步骤s1中,在原料输送管道上安装近红外光谱在线检测探头,实时检测pe、eva、pet的熔融指数、水分含量和va含量;并根据检测结果通过模糊神经网络自动调节各组分投料比例;在步骤s2中,在各螺杆挤出机出口安装在线毛细管流变仪,实时测量熔体表观粘度;当粘度偏离目标值时,控制系统调整螺杆加热功率或转速。
9.根据权利要求1所述的一种中空es纤维生产工艺,其特征在于:在步骤s3中,在纺丝甬道下方安装双光束激光测径仪和微型x射线透射检测模块,实时测量纤维外径和中空腔内径,计算中空度;并通过pid控制器自动调节压缩空气压力,使中空度稳定在目标值±0.3%以内;在步骤s4中,沿纤维行进方向布置红外热成像阵列,实时获取纤维表面温度分布;利用深度q网络在线优化三段冷却的风速、温度和湿度设定值,使纤维表面温度梯度符合预设理想冷却曲线。
10.根据权利要求1所述的一种中空es纤维生产工艺,其特征在于:在步骤s5中,在每级牵伸辊前后安装三轴张力传感器,实时测量纤维张力;采用nsga-ii遗传算法在线求解总牵伸倍数与各级牵伸倍数的pareto前沿,并根据当前产品目标自动分配牵伸倍数;同时采用smith预估器补偿蒸汽加热滞后,使蒸汽箱内纤维温度稳定在目标值±1℃。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com