
生物基医疗级热塑性聚氨酯弹性体及其制备方法与应用与流程
本发明属于医用高分子材料,具体涉及一种生物基医疗级热塑性聚氨酯弹性体(tpu)及其制备方法,以及该材料在中长期植入式医疗器械中的应用。
背景技术:
1、热塑性聚氨酯弹性体(tpu)是一类由硬段与软段交替组成的嵌段共聚物,兼具橡胶的高弹性与塑料的可热加工性,凭借优异的生物相容性、耐屈挠性、耐磨性与可灭菌性,已成为高端医疗器械领域的核心基础材料之一,广泛应用于介入导管、人工血管、心脏封堵器、植入式给药装置等产品中。
2、目前商业化的医疗级tpu几乎全部以石油基原料合成,如以石油基聚碳酸酯二元醇、聚四氢呋喃醚二醇为软段,以4,4'-二苯基甲烷二异氰酸酯(mdi)、六亚甲基二异氰酸酯(hdi)为硬段,其生产过程碳足迹高,供应链受国际原油价格波动与地缘政治影响显著。在全球医疗产业绿色转型与供应链自主可控的双重需求驱动下,开发生物基医疗级tpu成为行业重要发展方向。
3、现有生物基tpu技术主要存在三类技术短板,使其难以满足植入级医疗器械的严苛要求:
4、第一,生物基体系的性能与纯度不足。现有生物基tpu多采用蓖麻油、聚乳酸、聚己内酯等生物基多元醇为软段,配合部分生物基异氰酸酯合成。这类材料的生物基含量普遍低于60%,且聚酯型软段在体内生理环境下易发生水解断裂,植入3个月后力学性能衰减超过30%,无法满足中长期植入(≥6个月)的临床需求。同时,生物基原料多采用生物发酵路线制备,杂质组分复杂,现有提纯工艺难以达到医用级单体99.99%以上的纯度要求,导致最终材料可萃出物超标,无法通过iso 10993系列生物相容性认证。
5、第二,催化体系存在生物安全性隐患。现有tpu合成普遍采用有机锡类催化剂(如二月桂酸二丁基锡),其催化效率高但具有一定细胞毒性,且重金属锡易在材料中残留,长期植入存在潜在健康风险。尽管部分研究尝试用有机铋催化剂替代有机锡,但针对生物基聚碳酸酯二元醇与生物基脂肪族异氰酸酯的反应体系,单一铋催化剂存在反应选择性差、后期固化不足的问题,易导致材料低聚物含量升高、批次稳定性差。
6、第三,制备工艺未匹配医疗级量产要求。现有生物基tpu多采用实验室一步法或间歇法聚合,反应均匀性差,分子量分布宽,且缺乏针对性的残留单体脱除与后处理工艺。植入级tpu要求残留异氰酸酯单体低于5ppm、可萃出物总量低于医用限值,而现有生物基tpu的残留单体普遍在20ppm以上,低聚物含量超过1%,无法满足植入级材料的合规要求。此外,现有工艺制备的生物基tpu在伽马射线灭菌后易发生分子链降解,力学性能衰减超过10%,无法适配医疗器械的常规灭菌流程。
7、综上,开发一种高生物基含量、高纯度、耐体内水解、符合植入级医疗标准的生物基tpu材料及其量产化制备工艺,是当前医用生物材料领域亟待解决的技术问题。
技术实现思路
1、本发明的目的在于针对现有技术的不足,提供一种生物基医疗级热塑性聚氨酯弹性体及其制备方法与应用,解决现有生物基tpu生物安全性不足、耐水解性能差、无法满足中长期植入医疗标准的技术问题,实现高生物基含量与植入级医疗性能的统一。
2、为了解决现有技术中存在的问题,本发明提供了一种生物基医疗级热塑性聚氨酯弹性体,所述生物基医疗级热塑性聚氨酯弹性体由以下原料组分经聚合反应制备得到,按摩尔份数计:
3、生物基聚碳酸酯二元醇:1份;
4、生物基脂肪族二异氰酸酯:3.0~4.5份;
5、生物基小分子扩链剂:2.0~3.5份;
6、医用级复合铋催化剂:占总原料质量的0.005%~0.02%;
7、生物基封端剂:占总原料质量的0.1%~0.3%;
8、医用级抗氧剂:占总原料质量的0.1%~0.5%;
9、其中,所述生物基聚碳酸酯二元醇为生物基聚三亚甲基碳酸酯二醇(bio-ptmc),数均分子量为1000~3000g/mol;所述生物基脂肪族二异氰酸酯为生物基1,5-戊二异氰酸酯(bio-pdi);所述生物基小分子扩链剂为生物基1,4-丁二醇(bio-bdo)。
10、可选的,在所述生物基医疗级热塑性聚氨酯弹性体中,所述医用级复合铋催化剂为异辛酸铋与新癸酸铋按质量比1:1.5~2.5复配得到,完全不含锡、汞、铅等重金属;所述生物基封端剂为生物基正辛醇,用于封端分子链末端活性异氰酸酯基团,降低材料析出风险;所述医用级抗氧剂为季戊四醇四[β-(3,5-二叔丁基-4-羟基苯基)丙酸酯],(抗氧剂1010,医用级),用于提升材料的热稳定性与耐辐照灭菌性能。
11、可选的,在所述生物基医疗级热塑性聚氨酯弹性体中,所述生物基聚三亚甲基碳酸酯二醇由生物基1,3-丙二醇与碳酸二甲酯经酯交换缩聚制备,生物基碳含量≥95%;所述生物基1,5-戊二异氰酸酯由生物基赖氨酸经脱羧、光气化制备,生物基碳含量≥99%;所述生物基1,4-丁二醇由生物基丁二酸经加氢制备,生物基碳含量≥99%。
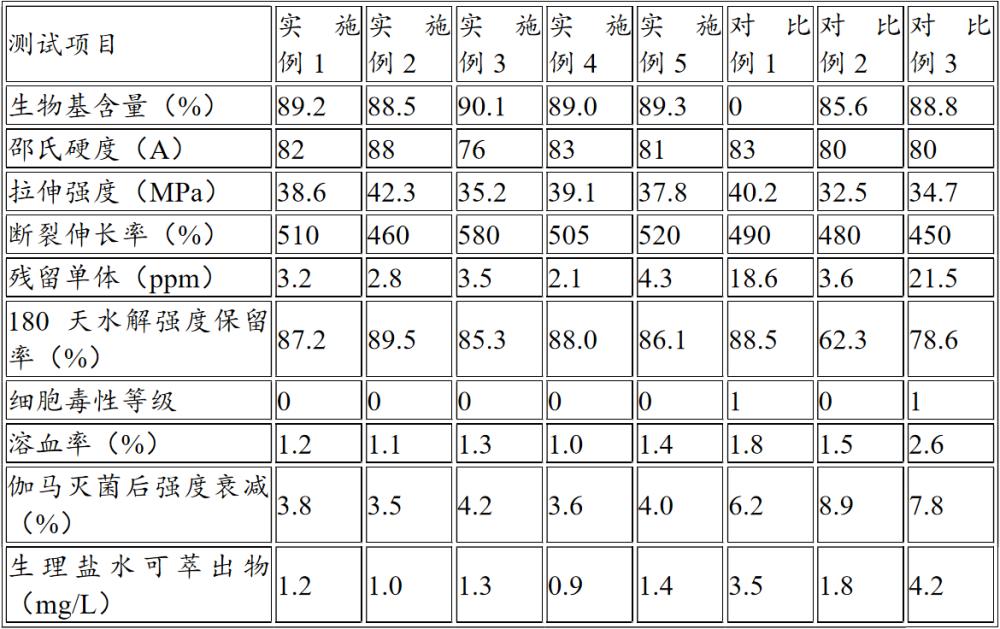
12、可选的,在所述生物基医疗级热塑性聚氨酯弹性体中,所述弹性体的生物基质量含量≥88%,残留1,5-戊二异氰酸酯单体含量<5ppm,邵氏硬度为75a~90a,拉伸强度≥35mpa,断裂伸长率≥450%。
13、本发明还提供了一种生物基医疗级热塑性聚氨酯弹性体的制备方法,包括以下步骤:
14、步骤s1:原料预处理:
15、将生物基聚三亚甲基碳酸酯二醇加入脱水釜,即将生物基聚三亚甲基碳酸酯二醇在110~120℃、绝对压力<100pa的条件下真空脱水2~3h,采用卡尔费休法检测水分含量<50ppm后出料备用;将生物基1,5-戊二异氰酸酯、生物基1,4-丁二醇分别经精密减压精馏装置提纯,通过气相色谱检测纯度≥99.99%后,密封储存于氮气保护的原料罐中;
16、步骤s2:预聚体制备:
17、在带有搅拌、温控与氮气保护的不锈钢反应釜中,加入脱水后的生物基聚三亚甲基碳酸酯二醇,开启氮气吹扫10min排除空气;升温至70~80℃,通过计量泵匀速加入全部生物基1,5-戊二异氰酸酯,搅拌转速控制为80~120rpm;加料完成后保温反应60~90min,每20min取样采用二正丁胺滴定法检测nco值,当实测nco质量分数达到3.5%~5.0%、且与理论值偏差≤0.1%时,停止反应,得到异氰酸酯封端的预聚体;
18、步骤s3:连续扩链反应:
19、将预聚体升温至85~95℃,依次加入医用级复合铋催化剂、生物基封端剂和预热至80℃的生物基1,4-丁二醇,高速搅拌30~60s混合均匀后,立即送入双螺杆反应挤出机进行连续扩链反应;双螺杆各段温度沿物料方向依次为120℃、140℃、160℃、170℃、180℃、175℃、165℃、150℃,螺杆转速为150~250rpm,物料停留时间为3~5min;
20、体系进入双螺杆前的温度控制为90±5℃,粘度控制为800~1500mpas,确保扩链反应均匀进行,避免局部爆聚
21、步骤s4:造粒与粗品收集:
22、双螺杆挤出的熔融料条经20~25℃医用级去离子水冷浴冷却定型后,送入悬臂式切粒机切粒,得到直径2~3mm、长度3~4mm的tpu粗粒料;冷浴用去离子水电阻率≥18.2mωcm,避免引入杂质;
23、步骤s5:多级真空脱挥提纯:
24、将tpu粗粒料加入带搅拌的真空脱挥釜,分三阶段进行梯度升温真空脱挥处理:
25、第一阶段:温度100℃,绝对压力<100pa,搅拌转速20rpm,处理6h,脱除大部分易挥发残留单体;
26、第二阶段:温度110℃,绝对压力<50pa,搅拌转速30rpm,处理8h,脱除结合态残留单体与小分子低聚物;
27、第三阶段:温度120℃,绝对压力<30pa,搅拌转速30rpm,处理4~10h,深度脱除微量残留与低聚物;
28、脱挥完成后,在氮气保护下降温至60℃出料,得到提纯后的tpu粒料;经检测,分子量小于1000的低聚物质量占比<0.2%,残留pdi单体<5ppm;
29、步骤s6:梯度退火后处理:
30、将脱挥后的tpu粒料平铺于不锈钢托盘中,置于洁净级为class 1000的热风循环烘箱中进行梯度退火处理:
31、第一阶段:80℃保温4h,促进硬段结晶完善;
32、第二阶段:升温至100℃保温2h,消除内应力,稳定相分离结构;
33、第三阶段:降温至60℃保温2h,缓慢释放热应力;
34、最后关闭烘箱自然冷却至室温,得到生物基医疗级热塑性聚氨酯弹性体成品。
35、可选的,在所述制备方法中,步骤s2中,预聚体反应过程中每20min取样检测nco值,当实测nco值与理论nco值偏差≤0.1%时,停止反应进入下一步。
36、可选的,在所述制备方法中,步骤s3中,预聚体与扩链剂的混合体系在进入双螺杆前的温度控制为90±5℃,体系粘度控制为800~1500mpas。
37、可选的,在所述制备方法中,步骤s5完成后,tpu粗粒料中分子量小于1000的低聚物质量占比<0.2%。
38、本发明还提供了一种生物基医疗级热塑性聚氨酯弹性体的应用,所述弹性体用于制备中长期植入式医疗器械,所述植入式医疗器械包括心脏封堵器覆膜、人工血管、介入导管、植入式给药泵组件、神经介入微导管,兼具优异的生物安全性、耐体内老化性能与可持续属性,解决了现有生物基 tpu 无法满足植入级医疗标准的技术瓶颈。
39、可选的,在所述应用中,所述弹性体通过挤出成型、注塑成型、静电纺丝或3d打印工艺加工为医疗器械部件,加工前需在80℃真空干燥4~6h,控制水分含量<30ppm,避免加工过程中出现气泡或水解降解。
40、与现有技术相比,本发明具有以下优点:
41、(1)全生物基体系,高可持续性:
42、本发明首次采用生物基聚三亚甲基碳酸酯二醇、生物基1,5-戊二异氰酸酯、生物基1,4-丁二醇构建全生物基tpu分子链,材料整体生物基质量含量≥88%,较传统石油基医用tpu碳足迹降低60%以上,符合全球医疗器械产业绿色转型趋势,同时降低了对石油供应链的依赖。
43、(2)植入级生物安全性,合规性突出:
44、本发明采用医用级复合铋催化剂完全替代有机锡,无重金属残留风险;配合精密精馏原料提纯+多级真空脱挥工艺,将残留异氰酸酯单体控制在5ppm以下,低聚物含量<0.2%,可萃出物总量远低于iso10993-12标准限值;材料细胞毒性为0级,溶血率<2%,凝血时间与阴性对照无显著差异,完全满足中长期植入材料的生物安全性要求。
45、(3)优异的耐体内老化性能:
46、本发明采用聚碳酸酯型软段搭配脂肪族pdi硬段,分子链中氨基甲酸酯键周边空间位阻适中,硬段结晶致密,能有效阻挡水分子与氧自由基的侵蚀;在37℃模拟体液(ph=7.4的pbs缓冲液)中浸泡180天后,拉伸强度保留率≥85%,质量损失率<1.5%,显著优于现有聚酯型生物基tpu,可满足6~12个月的中长期植入临床需求。
47、(4)稳定的加工与灭菌适配性:
48、本发明通过双螺杆连续扩链+梯度退火工艺,使材料分子量分布窄(pdi≤1.8),批次间力学性能偏差<3%,可稳定适配精密挤出、薄壁注塑等高端加工工艺;材料经25kgy伽马射线灭菌后,拉伸强度衰减<5%,黄度指数变化<2,适配医疗器械常规灭菌流程,无明显老化变色与性能下降。
49、(5)量产工艺成熟,产业化可行性强:
50、本发明的制备工艺基于成熟的工业级双螺杆反应挤出与真空脱挥设备开发,可实现连续化量产,单条产线年产能可达千吨级;工艺参数可控性强,产品批次稳定性高,符合医疗级材料的生产质量管理规范,具备快速产业化落地的条件。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com