
耐低温低压缩形变氟橡胶复合材料及制备方法与流程
本发明属于高分子材料,具体涉及耐低温低压缩形变氟橡胶复合材料及制备方法。
背景技术:
1、氟橡胶分子链中含有较高比例的碳氟键,具有耐热、耐油、耐多种化学介质和耐候性能,能够用于密封圈、垫片、油封、膜片及其他弹性密封制品。热管理系统、润滑系统以及高低温交替工作的流体输送系统通常要求密封材料同时承受低温硬化、高温老化、持续压缩和液体介质浸泡。
2、通用氟橡胶在温度降低时,大分子链段运动能力下降,弹性体逐渐硬化。密封圈或油封在低温状态下不能及时补偿配合面尺寸变化时,密封接触压力容易下降。低温性能通常可以通过选用含有柔性醚类共聚单元的氟橡胶生胶或者加入耐寒增塑组分进行改善。
3、在氟橡胶配方中增加低分子耐寒增塑组分,能够增大大分子链之间的自由体积并降低玻璃化转变温度。但是,耐寒增塑组分加入量过高时,交联网络中的低分子含量增加,在高温压缩或油液浸泡过程中容易出现压缩回复性能下降。对于同时经历低温启动、高温运行和介质浸泡的密封制品,单纯追求较低的玻璃化转变温度不能保证长期密封性能。
4、提高交联剂或共交联剂用量可以增加交联程度并改善高温压缩回复性能,但过高的交联程度会使硫化材料硬度升高,并可能减弱低温状态下的形变能力。低温性能、硬度和压缩永久变形之间存在相互制约关系,必须结合生胶结构、填料类型、耐寒增塑组分用量和交联体系进行综合控制。
5、过氧化物硫化氟橡胶通常使用有机过氧化物和多官能团共交联剂形成交联网络。有机过氧化物对热作用和机械作用较为敏感。在第一阶段密炼过程中直接加入有机过氧化物时,有机过氧化物会与生胶、炭黑和无机配合剂一同经历较长时间的热机械作用。混炼温度过高或者混炼时间过长,会增加焦烧风险,并影响有机过氧化物在正式硫化阶段的有效作用。
6、低温过氧化物硫化氟橡胶生胶、热裂法炭黑、氧化镁、有机过氧化物和三烯丙基异氰脲酸酯分别属于氟橡胶配方中可以使用的材料。但是,不同原料的简单并列不能直接解决低温性能与多种介质压缩永久变形之间的矛盾。配方中耐寒增塑组分的含量窗口、含氟加工助剂与耐寒增塑组分的配合关系、有机过氧化物的加入阶段以及后续硫化条件,都会对最终性能产生影响。
7、含氟加工助剂fpa-1、己二酸二辛酯和季戊四醇硬脂酸酯在常温下具有不同的物理状态和流动行为。三种助剂分别加入密炼机时,液态己二酸二辛酯可能先进入氟橡胶生胶,固态或半固态加工助剂需要在混炼剪切和升温过程中逐步软化和分散。不同助剂进入密炼体系的时间差异可能使局部胶料黏度和填料润湿状态产生波动。
8、在炭黑n990解聚和分散的主要阶段,如果液态己二酸二辛酯过早、局部集中地进入氟橡胶生胶,局部表观黏度会降低,炭黑n990受到的有效剪切作用可能减弱。将含氟加工助剂fpa-1、己二酸二辛酯和氟橡胶加工助剂预先进行加热混合,使三种助剂以可流动的复合形态整体加入,有利于减少三种助剂在密炼体系中的加入时间差异。
9、一次硫化后的氟橡胶制品已经形成初步交联网络,但制品内部仍可能存在未充分反应的交联位点以及能够在后续加热过程中迁移排出的挥发性低分子物。将一次硫化制品直接置于高温环境,制品表层和内部的升温速度可能不同,挥发性低分子物的产生速率和迁移速率也可能不一致。
10、在二段硫化初期设置温度较低的排气预热阶段,再以较低升温速率进入220℃深度交联阶段,有利于在交联网络进一步致密化之前为挥发性低分子物提供迁移时间,并降低快速升温造成的局部温差。
技术实现思路
1、本发明的目的在于提供耐低温低压缩形变氟橡胶复合材料及制备方法,通过低温过氧化物硫化氟橡胶生胶、炭黑n990、氧化镁、载体型过氧化物硫化剂制剂、三烯丙基异氰脲酸酯、含氟加工助剂fpa-1、低用量己二酸二辛酯和氟橡胶加工助剂的配合,使硫化材料具有-33℃~-27℃的玻璃化转变温度,并在热空气、防冻液和标准油条件下保持较低的压缩永久变形。
2、为解决上述技术问题,本发明所采用的技术方案是:
3、耐低温低压缩形变氟橡胶复合材料,以低温过氧化物硫化氟橡胶生胶100重量份为基准,制备原料包括:
4、炭黑n990 20~30重量份;
5、氧化镁3~6重量份;
6、有效过氧化物质量分数为45%~50%的载体型2,5-二甲基-2,5-双(叔丁基过氧基)己烷硫化剂制剂1.5~2.5重量份;
7、三烯丙基异氰脲酸酯1.5~3重量份;
8、含氟加工助剂fpa-1 0.5~2重量份;
9、己二酸二辛酯0.3~1重量份;
10、氟橡胶加工助剂0.5~1重量份;
11、载体型2,5-二甲基-2,5-双(叔丁基过氧基)己烷硫化剂制剂的重量份数按照载体型制剂的总质量计算。
12、作为本发明的一个优选技术方案,低温过氧化物硫化氟橡胶生胶为包含偏氟乙烯共聚单元、四氟乙烯共聚单元和全氟甲基乙烯基醚共聚单元,并且大分子链端或大分子侧链含有碘交联位点或溴交联位点的含氟弹性体;低温过氧化物硫化氟橡胶生胶的氟质量分数为65%~68%,低温过氧化物硫化氟橡胶生胶的玻璃化转变温度不高于-27℃。
13、作为本发明的一个优选技术方案,炭黑n990为热裂法炭黑;制备原料中的无机吸酸剂由氧化镁组成,制备原料不含氧化锌和氢氧化钙。
14、作为本发明的一个优选技术方案,含氟加工助剂fpa-1与己二酸二辛酯的投料质量比为1.5∶1至2∶1;氟橡胶加工助剂选自季戊四醇硬脂酸酯或巴西棕榈蜡。
15、作为本发明的一个优选技术方案,三烯丙基异氰脲酸酯的纯度不低于98%;三烯丙基异氰脲酸酯与载体型2,5-二甲基-2,5-双(叔丁基过氧基)己烷硫化剂制剂的投料质量比为1∶1。
16、作为本发明的一个优选技术方案,以低温过氧化物硫化氟橡胶生胶100重量份为基准,炭黑n990为25~30重量份,氧化镁为4~5重量份,载体型2,5-二甲基-2,5-双(叔丁基过氧基)己烷硫化剂制剂为2~2.5重量份,三烯丙基异氰脲酸酯为2~2.5重量份,含氟加工助剂fpa-1为1~1.5重量份,己二酸二辛酯为0.6~0.9重量份,氟橡胶加工助剂为0.8~1重量份。
17、作为本发明的一个优选技术方案,硫化后的耐低温低压缩形变氟橡胶复合材料满足下列性能: 邵尔a硬度为65~75; 采用差示扫描量热法测得的玻璃化转变温度为-33℃~-27℃; 在200℃热空气中保持70小时后的压缩永久变形不大于45%; 在120℃、防冻液浓缩液与水按照1∶1体积比配制的防冻液测试液中保持70小时后的压缩永久变形不大于25%;在150℃的国产3号标准油中保持70小时后的压缩永久变形不大于25%。
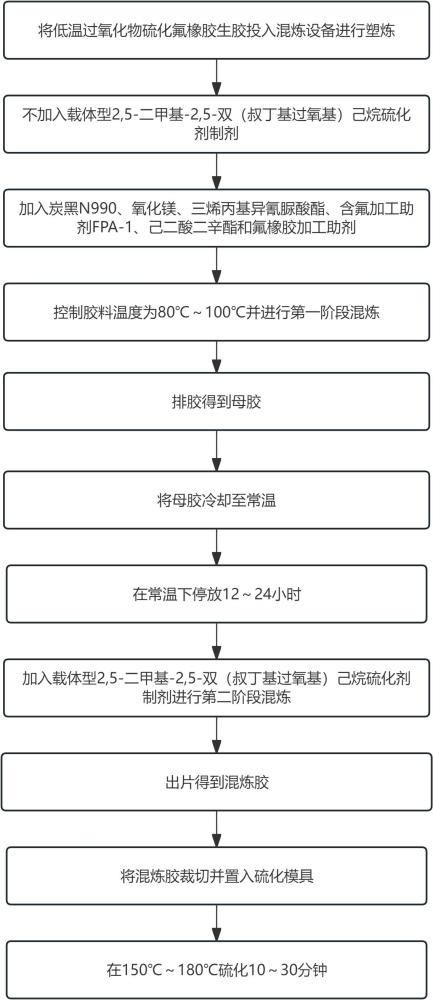
18、另外,本发明还公开了一种耐低温低压缩形变氟橡胶复合材料的制备方法,包括以下步骤:
19、将低温过氧化物硫化氟橡胶生胶投入混炼设备进行塑炼;
20、在不加入载体型2,5-二甲基-2,5-双(叔丁基过氧基)己烷硫化剂制剂的条件下,加入炭黑n990、氧化镁、三烯丙基异氰脲酸酯、含氟加工助剂fpa-1、己二酸二辛酯和氟橡胶加工助剂,控制胶料温度为80℃~100℃并进行第一阶段混炼,排胶得到母胶;
21、将母胶冷却至常温,并在常温下停放12~24小时;
22、将停放后的母胶投入混炼设备,加入载体型2,5-二甲基-2,5-双(叔丁基过氧基)己烷硫化剂制剂进行第二阶段混炼,出片得到混炼胶;
23、将混炼胶裁切并置入硫化模具,在150℃~180℃硫化10~30分钟,得到耐低温低压缩形变氟橡胶复合材料。
24、作为本发明的一个优选技术方案,第一阶段混炼在密炼机中进行,密炼机的填充系数为0.70~0.75,转子转速为30~40rpm;第二阶段混炼过程中控制胶料温度不高于70℃;第二阶段混炼完成后,将混炼胶薄通并出片。
25、作为本发明的一个优选技术方案,在150℃~180℃硫化10~30分钟后,脱模获得一次硫化制品;将一次硫化制品置于热风循环烘箱中,在220℃下进行二段硫化3小时。
26、本发明还公开了一种氟橡胶密封制品,氟橡胶密封制品由如上所述的耐低温低压缩形变氟橡胶复合材料制成,或者采用如上所述的耐低温低压缩形变氟橡胶复合材料的制备方法制成;氟橡胶密封制品为密封圈、垫片或油封。
27、作为本发明的一个优选技术方案,氟橡胶密封制品用于与防冻液、润滑油或高温空气接触的热管理系统密封环境或润滑系统密封环境。
28、作为本发明的一个优选技术方案,在第一阶段混炼中加入含氟加工助剂fpa-1、己二酸二辛酯和氟橡胶加工助剂之前,将含氟加工助剂fpa-1、己二酸二辛酯和氟橡胶加工助剂投入恒温流体混合容器,加热至预处理温度tm,并以搅拌速率sm持续混合混合时间tm,使氟橡胶加工助剂发生软化或熔融,并使含氟加工助剂fpa-1、己二酸二辛酯和氟橡胶加工助剂相互润湿和分散,形成在预处理温度tm下能够流动并且目视无明显固体颗粒和分层的流体状复合塑化液; 在第一阶段混炼中,将流体状复合塑化液以整体液相形态加入密炼机;其中,预处理温度tm为65℃~75℃,搅拌速率sm为100rpm~300rpm,混合时间tm为15分钟~30分钟。
29、作为本发明的一个优选技术方案,将一次硫化制品置于热风循环烘箱中进行二段硫化的升温程序包括排气预热阶段和深度交联阶段; 排气预热阶段包括:将一次硫化制品置入热风循环烘箱后,控制热风循环烘箱内部温度从常温以第一升温速率r1线性升温至预热温度t1,并在预热温度t1保持预热时间t1; 深度交联阶段包括:排气预热阶段结束后,以第二升温速率r2从预热温度t1线性升温至220℃,并在220℃保持3小时; 其中,预热温度t1为150℃~160℃,第一升温速率r1为1.5℃/min~2.5℃/min,预热时间t1为60分钟~90分钟,第二升温速率r2为0.5℃/min~1.2℃/min。
30、作为本发明的一个优选技术方案,在第一阶段混炼过程中,先将氧化镁和全部炭黑n990加入低温过氧化物硫化氟橡胶生胶中进行混炼,使炭黑n990全部混入低温过氧化物硫化氟橡胶生胶并受到机械剪切后,再将保持在65℃~75℃的流体状复合塑化液和三烯丙基异氰脲酸酯加入密炼机;流体状复合塑化液加入后继续进行第一阶段混炼,并将第一阶段混炼终点的胶料温度控制在80℃~100℃。
31、作为本发明的一个优选技术方案,混炼胶在150℃~180℃下进行一次硫化并脱模获得一次硫化制品后,将一次硫化制品放置于热风循环烘箱内部的悬空多孔不锈钢托架上,控制热风循环烘箱的强制对流风机转速为1500rpm,换气频率为每小时15次;控制热风循环烘箱内部温度从常温以2.0℃/min的第一升温速率升至155℃,并在155℃保持75分钟;随后以0.8℃/min的第二升温速率升至220℃,并在220℃保持3小时;停止加热后保持强制对流风机运行,直至一次硫化制品的温度降低至50℃以下后取出。
32、与现有技术相比,本发明具有以下有益效果:
33、本发明通过低温过氧化物硫化氟橡胶生胶、炭黑n990、氧化镁、载体型过氧化物硫化剂制剂、三烯丙基异氰脲酸酯、含氟加工助剂fpa-1、低用量己二酸二辛酯和氟橡胶加工助剂的配合,使硫化材料在获得低玻璃化转变温度的同时,在热空气、防冻液和标准油条件下保持较低的压缩永久变形,从而兼顾了低温性能与高温及介质环境下的压缩回复性能,解决了单纯追求低玻璃化转变温度而损害压缩回复性能的技术矛盾。与增加较多低分子耐寒增塑组分的配方相比,本发明将己二酸二辛酯控制在较低用量范围,避免因己二酸二辛酯用量过高而导致压缩永久变形明显增加。含氟加工助剂fpa-1与己二酸二辛酯按照特定投料质量比配合,有助于同时控制混炼加工行为和低温性能,减少对较高用量液态耐寒增塑组分的依赖。
34、采用第一阶段混炼不加入载体型过氧化物硫化剂制剂、母胶停放后再进行第二阶段混炼的工艺,减少了有机过氧化物在第一阶段高温高剪切混炼中受到的热机械作用,有利于控制硫化材料的压缩永久变形。进一步地,将含氟加工助剂fpa-1、己二酸二辛酯和氟橡胶加工助剂预先制成流体状复合塑化液后整体加入第一阶段混炼体系,不改变配方组成而仅改变三种组分的物理状态和加入方式,能够改善硫化材料的压缩回复性能和表观有效交联密度。在此基础上采用包含排气预热阶段和深度交联阶段的阶梯式二段硫化,能够在玻璃化转变温度未发生明显变化的条件下,进一步提高相同配方试样的表观有效交联密度并降低压缩永久变形。
35、此外,在第一阶段混炼过程中先将氧化镁和全部炭黑n990加入生胶中经受机械剪切,再将流体状复合塑化液和三烯丙基异氰脲酸酯加入密炼机,使炭黑在未受液态己二酸二辛酯影响的条件下充分解聚和分散,有助于同时改善炭黑分散和压缩回复性能。采用阶梯式二段硫化时,控制排气预热阶段的升温速率、预热温度和保持时间,以及深度交联阶段的升温速率和恒温时间,并在二段硫化过程中保持强制对流风机运行和设定换气频率,有利于挥发性低分子物充分迁移排出和残余可反应位点进一步交联,从而获得尺寸稳定、压缩回复性能优良的氟橡胶复合材料制品。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com