
一种3D打印线材及其制备方法和应用与流程
本发明属于3d打印领域,尤其涉及一种3d打印线材及其制备方法和应用。
背景技术:
1、3d打印技术也称增材制造技术,是一种以数字模型为基础,通过逐层增加材料来制造三维实体的快速成型技术,广泛应用于工业制造、医疗、教育、建筑、航空航天、汽车、消费品、艺术文化等领域,如制造零部件、医疗器械、教学模型、建筑构件、艺术品等。按成型方式分类,3d打印主要可以分为:熔融沉积成型(fdm)、光固化成型(sla)、选择性激光烧结(sls)和电子束熔化(ebm)。
2、聚乙醇酸是一种可完全生物降解的材料,由于其优秀的生物降解性和生物相容性,以及其高强高模、高气体阻隔的特点而可应用于生物医用材料、油田井下工具、阻隔包装材料、一次性消费制品等领域。
3、但现有技术涉及聚乙交酯在应用于fdm 3d打印时翘曲问题十分严重,因此现有技术基本都是通过在pga基材中加入大量无机填料或是直接改用乳酸-乙醇酸共聚物(plga)来改善这一问题。但是现有技术大多以聚乳酸链段(la)为主相,因此,开发出一种低翘曲,同时力学性能良好,且以聚乙醇酸链段(ga)为主相的3d打印线材也成为了当下的难点。
技术实现思路
1、针对现有技术中存在的聚乙醇酸在fdm 3d打印时制件变形较高的问题,以及纯pga韧性较差的问题,本发明提供了一种3d打印线材及其制备方法和应用。
2、本发明的目的之一在于提供一种3d打印线材,其包括x-y-(x)a所示嵌段共聚物中的一种或几种的混合物,其中,嵌段x为聚乙醇酸均聚链段或乙醇酸-乳酸共聚链段,嵌段y为共聚酯,a为0或1。
3、在一种优选的实施方式中,所述共聚酯为二酸与脂肪族二醇经过缩聚形成,其中,所述二酸为脂肪族二酸和/或芳香族二酸。
4、在进一步优选的实施方式中,所述脂肪族二酸选自c2~c18的α,ω-脂肪族二酸,所述芳香族二酸选自c8~c20的芳香族二酸,所述脂肪族二醇选自c2~c10的脂肪族二醇。
5、在更进一步优选的实施方式中,所述共聚酯选自聚己二酸-co-对苯二甲酸丁二醇酯、聚己二酸-co-对苯二甲酸乙二醇酯、聚丁二酸-co-对苯二甲酸乙二醇酯、聚丁二酸-co-对苯二甲酸丁二醇酯、聚丁二酸丁二醇酯、聚己二酸丁二醇酯中的至少一种。
6、在一种优选的实施方式中,所述共聚酯的重均分子量为10000~300000g/mol,优选为30000~150000g/mol,例如为10000g/mol、50000g/mol、100000g/mol、150000g/mol、200000g/mol、250000g/mol或300000g/mol。
7、在一种优选的实施方式中,所述嵌段x为聚乙醇酸-乳酸共聚链段,其中,所述乙醇酸-乳酸共聚链段为乙醇酸-乳酸无规共聚物。
8、在进一步优选的实施方式中,在所述乙醇酸-乳酸共聚链段中,乙醇酸结构单元与乳酸结构单元的质量比为100:0~100:15且不含100:0,优选为100:2~100:10且不含100:10,例如为100:1、100:3、100:5、100:7、100:9或100:9.9。
9、当乙交酯链段与丙交酯链段的质量比为100:2~100:10且不含100:10时效果更好,尤其是力学性能更好。
10、在一种优选的实施方式中,当嵌段x选自聚乙醇酸均聚链段时,所述嵌段x在所述嵌段共聚物中的质量占比为50%~59%,例如为50%、51%、52%、53%、54%、55%、56%、57%、58%或59%;或,当嵌段x选自乙醇酸-乳酸共聚链段时,所述嵌段x在所述嵌段共聚物中的质量占比为60%~90%,优选为70%~80%,例如为60%、65%、70%、75%、80%、85%或90%。
11、在一种优选的实施方式中,所述3d打印线材中进一步含有抗氧剂和任选的其它功能助剂。
12、在进一步优选的实施方式中,所述其它功能助剂选自抗水解剂、酯交换抑制剂、紫外吸收剂、紫外稳定剂、分散剂、偶联剂、增光剂、颜料和无机填料中的至少一种。
13、在更进一步优选的实施方式中,基于所述嵌段x,所抗氧剂为0~1.0重量份且优选不含0,所述其它功能助剂为0~1.0重量份。
14、在一种优选的实施方式中,所述嵌段共聚物在230℃、2.16kg测试条件下的熔体流动速率不大于30g/10min,优选为2~15g/10min,例如为2g/10min、4g/10min、6g/10min、8g/10min、10g/10min、12g/10min、14g/10min或15g/10min。
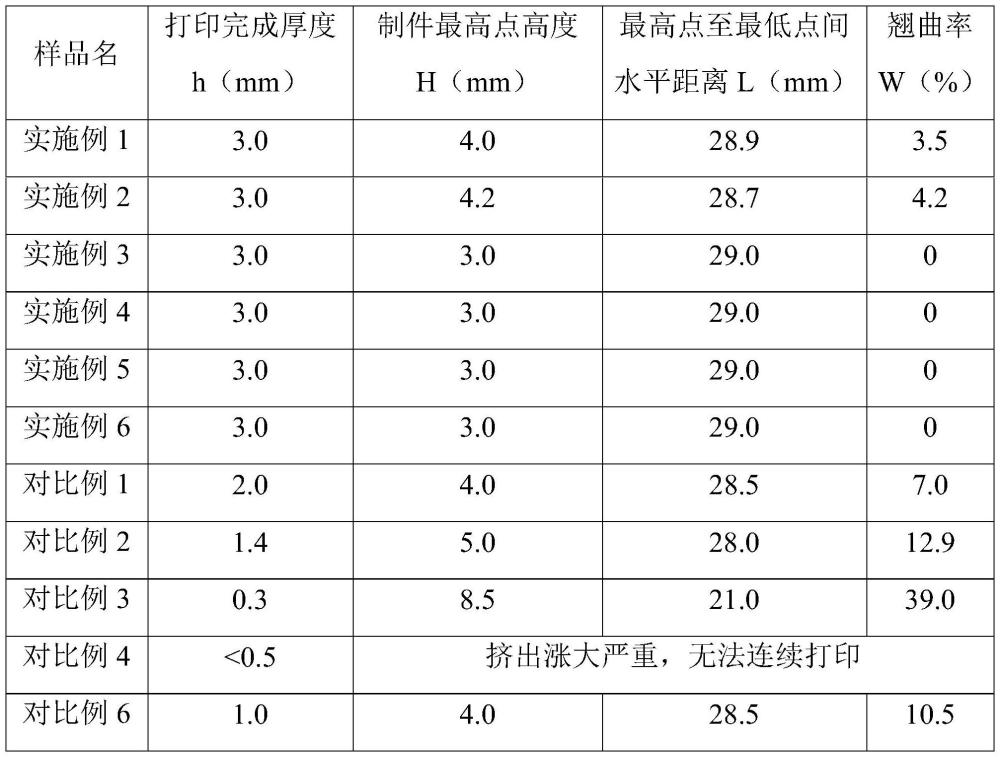
15、在一种优选的实施方式中,所述3d打印线材经3d打印所得制件在底板温度和腔室温度均为40℃以下进行3d打印时的翘曲率小于5%,优选小于1%。
16、在一种优选的实施方式中,所述3d打印线材的平均直径为1.68~1.80mm,优选为1.72~1.78mm,例如为1.68mm、1.70mm、1.72mm、1.74mm、1.76mm、1.78mm或1.80mm。
17、在另一种优选的实施方式中,所述3d打印线材的平均直径为2.79~2.90mm,优选为2.82~2.88mm,例如为2.79mm、2.81mm、2.83mm、2.85mm、2.87mm、2.89mm或2.90mm。
18、其中,还可以根据需求获得其它直径的线材。
19、在一种优选的实施方式中,所述3d打印线材的直径变化率不大于±0.05mm,例如为+0.05mm、+0.03mm、+0.01mm、0mm、-0.01mm、-0.03mm或-0.05mm。
20、在一种优选的实施方式中,利用所述3d打印线材制成的标准样条在室温下的无缺口冲击强度不低于50kj/m2,优选不低于80kj/m2。
21、在本发明中,所述嵌段共聚物是指x-y-(x)a嵌段共聚物。
22、本发明目的之二在于提供一种3d打印线材的制备方法,优选用于制备本发明目的之一所述3d打印线材,所述制备方法包括:(1)采用包括共聚酯引发剂、制备嵌段x的单体在内的原料进行聚合反应,得到含有嵌段共聚物的物料;(2)将所述含有嵌段共聚物的物料加入挤出机中,经熔融混合、挤出、冷却、牵伸得到所述3d打印线材。
23、在一种优选的实施方式中,所述制备嵌段x的单体选自乙醇酸甲酯、乙醇酸、乙交酯中的至少一种任选的丙交酯,其中,乙醇酸甲酯、乙醇酸、乙交酯中的至少一种的总质量与丙交酯的质量比为100:0~100:15,优选为100:2~100:10且不含100:10,例如为100:1、100:3、100:5、100:7、100:9或100:9.9。
24、其中,所述丙交酯包括但不限于l-丙交酯、d-丙交酯、外消旋丙交酯和内消旋丙交酯中至少一种。
25、在一种优选的实施方式中,所述共聚酯引发剂为含有至少一个(一个或两个)活性端羟基的共聚酯。
26、在进一步优选的实施方式中,所述共聚酯引发剂包括脂肪族二酸和/或芳香族二酸与脂肪族二醇的缩聚产物,优选地,所述脂肪族二酸选自c2~c18的α,ω-脂肪族二酸,所述芳香族二酸选自c8~c20的芳香族二酸,所述脂肪族二醇选自c2~c10的脂肪族二醇;更优选地,所述共聚酯选自聚己二酸-co-对苯二甲酸丁二醇酯、聚己二酸-co-对苯二甲酸乙二醇酯、聚丁二酸-co-对苯二甲酸乙二醇酯、聚丁二酸-co-对苯二甲酸丁二醇酯、聚丁二酸丁二醇酯、聚己二酸丁二醇酯中的至少一种。
27、在更进一步优选的实施方式中,所述共聚酯引发剂的重均分子量为10000~300000g/mol,优选为30000~150000g/mol,例如为10000g/mol、20000g/mol、50000g/mol、80000g/mol、100000g/mol、150000g/mol、200000g/mol、250000g/mol或300000g/mol。
28、在一种优选的实施方式中,以所述制备嵌段x的单体与所述共聚酯引发剂总质量100wt%计,当制备嵌段x的单体选自乙醇酸甲酯、乙醇酸、乙交酯中的至少一种时,所述制备嵌段x的单体的质量占比为50%~59%,例如50%、52%、54%、56%、58%或59%;当所述制备嵌段x的单体选自乙醇酸甲酯、乙醇酸、乙交酯中的至少一种和丙交酯时,所述制备嵌段x的单体的质量占比为60%~90%,优选为70%~80%,例如为60%、65%、70%、75%、80%、85%或90%。
29、在一种优选的实施方式中,步骤(1)所述聚合反应于催化剂存在下进行,所述催化剂选自iia~va族金属元素和过渡金属元素中的至少一种的盐类化合物和/或有机胍类催化剂。
30、在进一步优选的实施方式中,所述催化剂选自sn、bi、mg、al、ca、fe、mn、ti和zn中的至少一种的盐类化合物。
31、在更进一步优选的实施方式中,所述催化剂选自辛酸亚锡、氯化亚锡、异丙醇铝、乙酸铋、钛酸正丁酯、锡酸四丁酯中的至少一种。
32、在一种优选的实施方式中,所述原料中进一步含有抗氧剂和任选的其它功能助剂。
33、在进一步优选的实施方式中,所述其它功能助剂选自抗水解剂、酯交换抑制剂、紫外吸收剂、紫外稳定剂、分散剂、偶联剂、增光剂、颜料和无机填料中的至少一种中的至少一种。
34、其中,抗氧剂、抗水解剂、酯交换抑制剂、紫外吸收剂、紫外稳定剂、分散剂、偶联剂、增光剂、颜料和无机填料中的至少一种选自现有技术常用的即可。
35、所述的抗氧剂可以选自受阻酚类抗氧化剂和/或亚磷酸酯类抗氧化剂,优选包括但不限于2,6-二叔丁基对甲酚、1,1,3-三(2-甲基-4-羟基-5-叔丁基苯基)丁烷、2,2'-亚甲基双(6-叔丁基-4-甲基苯酚)、己二醇双[β-(3,5-二丁基-4-羟基苯基)丙酸酯]、四[β-(3,5-二叔丁基-4-羟基苯基)丙酸]季戊四醇酯(如巴斯夫的抗氧剂irganox 1010)、n,n’-双[β-(3,5-二叔丁基-4-羟基苯基)丙酰]肼(如抗氧剂1024)、n,n'-双-(3-(3,5-二叔丁基-4-羟基苯基)丙酰基)己二胺(如抗氧剂1098)、β-(3,5-二叔丁基-4-羟基苯基)丙酸正十八碳醇酯(如巴斯夫的抗氧剂irganox1076)、1,3,5-三甲基-2,4,6-三(3,5-二叔丁基-4-羟基苄基)苯、亚磷酸三苯酯、三(4-壬苯基)亚磷酸酯、二苯基异辛基亚磷酸酯、亚磷酸二苯基异癸基酯、亚磷酸一苯二(2-乙基己基)酯、亚磷酸苯基二异癸基酯、亚磷酸三(2-乙基己基)酯、亚磷酸三异癸基脂、亚磷酸三(十二烷基)脂、二亚磷酸季戊四醇二异癸酯、三[2.4-二叔丁基苯基]亚磷酸酯(如抗氧剂168)、双(2,4-二枯基苯基)季戊四醇二亚磷酸酯(如抗氧剂686)和双(2,4-二叔丁基苯基)丙酸]季戊四醇二亚磷酸酯(如抗氧剂626)中的至少一种。
36、所述的抗水解剂为碳二亚胺类化合物、聚碳二亚胺、噁唑啉类化合物中的至少一种。所述抗水解剂可抑制聚乙交酯的水解,进而避免导致聚合物降解产生气泡影响打印制件外观和尺寸精度。
37、所述的酯交换抑制剂为可直接或间接抑制酯交换反应的助剂,如硫酸盐类化合物、磷酸酯类化合物、胺类化合物、酰胺类化合物等,优选但不限于选自磷酸二氢钠、焦磷酸钠、焦磷酸二氢二钠、亚磷酸三苯酯、十八烷基亚磷酸酯和有机硅磷酸酯中的至少一种。
38、所述的紫外吸收剂为二苯甲酮类化合物、苯并三唑类、水杨酸酯类化合物、取代丙烯腈类化合物、三嗪类化合物中的至少一种。
39、所述的紫外稳定剂为受阻胺类化合物、有机镍络合物、受阻酚类化合物中的至少一种。
40、所述的分散剂剂为脂肪酸酯及其衍生物、磷酸酯类化合物、磺酸盐类化合物、聚乙烯蜡、聚丙烯酸及其盐类、聚乙二醇、表面活性剂中的至少一种。
41、所述的偶联剂为环氧类化合物、异氰酸酯、硅烷偶联剂中的至少一种。
42、所述的增光剂为聚硅氧烷、丙烯酸酯类化合物、珠光粉、铝粉、铜粉、二氧化钛、聚乙烯、聚丙烯、聚酰胺、聚对苯二甲酸乙二酯、聚对苯二甲酸丁二酯中的至少一种。
43、所述的颜料为偶氮类颜料、酞菁类颜料、杂环及稠环酮类颜料、荧光剂、热致变色颜料、钛白粉、氧化铁、炭黑、铝粉、铜粉中的至少一种。
44、所述的无机填料为滑石粉、碳酸钙、二氧化硅、氮化硼、氧化铝、氧化钙、氧化镁、氧化锌、碳纳米管、炭黑、石墨烯粉、玻璃微珠中的至少一种。
45、在一种优选的实施方式中,基于100重量份所述制备嵌段x的单体,所述催化剂的用量为0.005~0.15重量份,所抗氧剂的用量为0~1.0重量份,所述其它功能助剂的用量为0~1.0重量份。
46、例如,基于100重量份所述制备嵌段x的单体,所述催化剂的用量为0.005重量份、0.01重量份、0.02重量份、0.04重量份、0.06重量份、0.08重量份、0.1重量份、0.12重量份、0.14重量份或0.15重量份,所抗氧剂的用量为0.01重量份、0.02重量份、0.05重量份、0.08重量份、0.1重量份、0.2重量份、0.4重量份、0.6重量份、0.8重量份或1.0重量份,所述其它功能助剂的用量为0.01重量份、0.02重量份、0.05重量份、0.08重量份、0.1重量份、0.2重量份、0.4重量份、0.6重量份、0.8重量份或1.0重量份。
47、在进一步优选的实施方式中,基于100重量份所述制备嵌段x的单体,所述催化剂的用量为0.02~0.08重量份;所抗氧剂的用量为0.3~0.8重量份;所述其它功能助剂的用量为0.3~0.5重量份。
48、在一种优选的实施方式中,步骤(1)所述聚合反应于连续熔体混合装置内进行,优选于双螺杆挤出机内进行,优选地,所述双螺杆挤出机的转速为20~150rpm、优选为40~100rpm,例如为20rpm、40rpm、60rpm、80rpm、100rpm、120rpm或150rpm。
49、在一种优选的实施方式中,步骤(1)所述聚合反应为熔融聚合,其条件包括:控制所述双螺杆挤出机的温度为120℃~260℃,优选为150℃~240℃;和/或,物料在所述双螺杆挤出机内的停留时间为0.5~30min,优选2~15min。
50、例如,步骤(1)中,控制所述双螺杆挤出机的温度为120℃、130℃、140℃、160℃、180℃、200℃、220℃、240℃或260℃;物料在所述双螺杆挤出机内的停留时间为0.5min、1min、3min、5min、7min、9min、11min、13min、15min、20min或30min。
51、在一种优选的实施方式中,步骤(2)所述挤出机的条件包括:温度为160℃~260℃,转速为3~150rpm;优选地,温度190℃~240℃,转速8~30rpm。
52、例如,步骤(2)所述挤出机的条件包括:温度为160℃、180℃、200℃、220℃、240℃或260℃,转速为3rpm、5rpm、10rpm、15rpm、20rpm、25rpm、30rpm、35rpm、40rpm、50rpm、80rpm、100rpm、120rpm或150rpm。
53、在一种优选的实施方式中,步骤(2)所述冷却如下进行:先经过热水浴冷却再经过冷水浴冷却,其中,所述热水浴的温度为40℃~100℃(例如40℃、50℃、60℃、70℃、80℃、90℃或100℃),所述冷水浴的温度为室温。
54、在进一步优选的实施方式中,所述冷却如下进行:先经过热水浴冷却再经过冷水浴冷却,其中,所述热水浴的温度为50℃~90℃,所述冷水浴的温度为室温。
55、本发明目的之三在于提供本发明目的之一所述3d打印线材或利用本发明目的之二所述制备方法得到的3d打印线材在3d打印(产品)中的应用。
56、打印模型为翘曲测试专用模型(模型拥有四种不同类型的尖角,尖角顶部到模型中心的距离为20~30mm,总厚度为3.0mm,具体打印模型参见图1),固定打印底板和腔室温度为制定温度,打印速率为60mm/s。在打印过程中若因翘曲而使模型底部完全脱离底板则停止打印。记打印所得制品的厚度为h,平躺放置后制件最高点的高度为h,该最高点距离制件最低点间的水平距离为l,则定义翘曲率的计算公式为:翘曲率w=(h-h)/l*100%。
57、在本发明中所披露的范围的端点和任何值都不限于该精确的范围或值,这些范围或值应当理解为包含接近这些范围或值的值。对于数值范围来说,各个范围的端点值之间、各个范围的端点值和单独的点值之间,以及单独的点值之间可以彼此组合而得到一个或多个新的数值范围,这些数值范围应被视为在本文中具体公开。在下文中,各个技术方案之间原则上可以相互组合而得到新的技术方案,这也应被视为在本文中具体公开。
58、与现有技术相比,本发明具有如下有益效果:
59、(1)所述3d打印线材经3d打印所得制件具有更低的翘曲率,优选条件下可直接在近室温条件下实现良好的打印效果;
60、(2)所述3d打印线材经3d打印所得制件的(无缺口)冲击强度得到显著提升;
61、(3)所述3d打印线材经3d打印所得制件具有更好的降解性及气体阻隔性。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com