
一种发泡材料及其应用的制作方法
本发明属于发泡材料,尤其涉及一种发泡材料及其应用。
背景技术:
1、鞋子作为人类日常生活、工作中及专业竞技中不可或缺的穿戴用品,其穿着体验直接影响人们的日常活动舒适度、出行安全性及身体健康。因此,一双兼具舒适性、安全性、尺寸稳定的鞋子,成为广大消费者的核心需求。
2、具体而言,鞋类的核心性能需求可分为三大维度:其一为舒适性,该性能主要来源于鞋底的软硬度,硬度越低舒适性越好,原因是鞋底能够贴合足部轮廓,减少行走过程中足部与鞋底的硬接触,降低足部疲劳感,提升长时间穿戴的舒适度;其二为安全性,重点体现在止滑性能与压缩强度两方面,好的止滑性能可避免人们在行走、站立过程中因鞋底打滑引发摔倒风险,压缩强度表现为支撑性好,使鞋材在受外力时变形小、不侧歪,避免足部受力失衡而摔倒;其三为尺寸稳定性,即尺寸变化率小,不易发生收缩变形,若鞋底收缩变形严重,会导致鞋子尺码变小,不仅影响穿戴舒适性,还大大缩短鞋子的寿命。
3、然而,当前行业内采用传统技术制备日常鞋类鞋底时,普遍存在难以兼顾上述三个核心性能的技术瓶颈:一方面,若采用传统方案制备的鞋底的硬度较高,虽能在一定程度上提升鞋底的压缩强度和抗收缩能力,改善安全性与尺寸稳定性,但会导致鞋底缺少柔软质感,穿戴时舒适性极差,且硬质地的鞋底无法有效吸收行走过程中产生的冲击力,长期穿戴会造成膝盖受伤,不利于人体健康。另一方面,为追求舒适性,现有技术方案中将鞋底硬度降低,虽能提升柔软的穿戴体验,但会导致鞋底压缩强度严重不足,在足部用力过大时容易产生变形和侧歪,易出现崴脚等安全隐患;同时,现有技术难以解决在保证舒适性的前提下防止收缩变形的问题,导致具备舒适性的鞋子会存在易收缩、尺码变小进而影响穿戴体验与鞋子使用寿命的问题。
4、业内技术人员普遍认为,鞋子的压缩强度仅仅取决于材料的硬度,硬度越高、压缩强度越高,而与其他因素无关联。但本技术人发现,发泡鞋材的压缩强度除了与硬度有关以外,还与发泡材料的泡孔内部压力有直接关系。本技术人进一步发现,泡孔的直径大小直接与制备鞋材用组合物的熔体强度相关联,组合物熔体强度越大,发泡材料的泡孔直径越小,泡孔内压越高,压缩强度越好,安全性越高。同时本技术人又进一步发现,组合物熔体强度取决于鞋材用组合物的分子量及分子量分布,分子量越大、分子量分布越窄,熔体强度越大,泡孔越致密,压缩强度越好。单纯考虑其重均分子量而不考虑分子量分布并不能决定发泡材料泡孔直径的大小,例如提高其分子量的同时其分子量分布变宽,并不会对发泡材料泡孔结构产生有益的影响,只有在分子量分布不变或者分子量分布变窄的情况下,重均分子量越大,泡孔的直径变小、致密度变大,这是本技术人突破行业认知的又一洞见。由于传统鞋材提高压缩强度的唯一手段就是提高鞋材的硬度,从来不把压缩强度与分子量、分子量分布、熔体强度和泡孔结构联系起来,因此,传统的鞋材工业始终没有找到解决鞋材的舒适性、安全性和尺寸稳定性的矛盾的抓手和突破口。
5、另外,本行业普遍默认一个共识:对于交联聚合物材料来说,无论初始的聚合物的分子量大小如何,只要适当调整交联剂的用量,都可以得到交联度相同的交联聚合物材料。而从理论上来讲,对于交联聚合物材料来说,只要材料的化学组成和交联度一样,材料的物理化学性质理应完全一样。实际上,本行业技术人员都是根据以上的理论和业内共识进行产品研发和生产的。但是,本发明人经过大量的实验惊讶地发现,初始的聚合物的熔体强度越大,泡孔孔径越小,内部气压越高,同等硬度的情况下,所得发泡材料的压缩强度越大,支撑性越好、安全性越好。而这一力学性能是无法通过调整交联度来弥补的。这一洞见与业内技术人员的共识是截然不同的,也正是基于这一洞见,本发明找到了解决舒适性、安全性和尺寸稳定性矛盾的这一技术问题的解决方案。
6、另外,常规发泡材料使用交联剂用量大,所得交联材料存在无味交联剂bibp价格高昂、导致发泡材料成本高的问题,或使用有味交联剂dcp、发泡材料气味大的问题。并且,交联剂用量越多,所得交联材料的断裂伸长率越低,会造成发泡材料的分层撕裂性能差。
7、本领域中,除了常规的乙烯基弹性体(例如eva、poe、epdm等材料)普遍用于发泡鞋材以外,价格最低廉的乙烯基弹性体(如氯化聚乙烯)也被用作鞋材组合物的一部分以进行改进尝试,例如:
8、专利文件cn 118240309 a公开一种阻燃防滑鞋底及其制作工艺,在配方中添加50~60重量份的氯化聚乙烯橡胶(来源于亚星化学135b型号)。根据该专利提供的实验数据,随着氯化聚乙烯橡胶用量的增加,所得制品在改善减震、防滑性能的同时其他各项性能,例如氧指数、拉伸强度与撕裂强度均呈下降趋势,氯化聚乙烯的添加只是降低了成本。
9、专利文件cn 105670144 a公开一种橡胶型氯化聚乙烯发泡材料及其制备方法,其配方中包含80~100份的氯化聚乙烯橡胶(门尼粘度45~75(ml125℃1+4))。该专利中选用选择分子量低、易加工的氯化聚乙烯橡胶,是为了代替鞋材中的增塑剂。
10、专利文件cn 112679871 a公开了一种复合橡胶、其制备方法及鞋底材料,使用了分子量55万到70万的cpe 50-60份与高顺式聚丁二烯 20-25份、环氧天然胶 10-15份共混发泡,利用发泡橡胶优秀的湿滑性能与不发泡橡胶的耐磨性相互配合实现技术效果改善。加入cpe并与聚丁二烯和环氧天然胶组合物改性不发泡橡胶鞋底,在不发泡橡胶鞋底上产生凹凸不平的外观效果以及由于凹凸不平带来的止滑性的提高。
11、在现有传统的发泡工艺中使用氯化聚乙烯,或是利用氯化聚乙烯为橡胶中价格最低的乙烯基橡胶的低成本优势,或者为实现凹凸不平的外观效果来使用,或者为代替增塑剂的替代物来使用,并没有同时解决鞋材舒适性、安全性以及优异的尺寸稳定性能可兼具的难题,难以满足消费者的综合体验需求。
12、因此,研发一种能够兼顾舒适性、安全性和尺寸稳定的发泡材料,解决传统鞋底的性能矛盾,是需要继续研究的方向,也是本发明的核心目的。
技术实现思路
1、本发明的目的在于,针对现有技术无法同时兼顾发泡材料的舒适性(软硬度)、安全性(压缩强度和止滑性)和尺寸稳定性的矛盾问题,提供一种发泡材料及其应用,通过该技术方案,所得发泡材料具有好的舒适性同时,还具有优异的安全性和尺寸稳定性。
2、为了实现上述目的,本发明提供如下技术方案:
3、在第一个方面,提供一种发泡材料,其密度为0.1~0.4g/cm3(例如,0.15g/cm3、0.2g/cm3、0.24g/cm3、0.25g/cm3、0.30g/cm3、0.35g/cm3),其氯含量为2.5-42%(例如,3%、4%、5%、6%、8%、10%、12%、15%、20%、23%、24%、25%、28%、30%、34%、35%、36%、40%),其泡孔直径为30~120μm(例如,32μm、34μm、35μm、36μm、40μm、45μm、50μm、55μm、60μm、70μm、80μm、90μm、100μm、110μm、115μm);其压缩强度为160~450kpa(例如,180kpa、200kpa、220kpa、240kpa、250kpa、300kpa、350kpa、400kpa、420kpa、430kpa、440kpa、445kpa),其尺寸变化率<2.0%(例如,1.98%、1.97%、1.95%、1.9%、1.85%、1.8%、1.75%、1.7%、1.6%、1.5%、1.2%、1.0%、0.95%、0.8%、0.7%、0.5%,等)。
4、根据本发明提供的发泡材料,一些实施方案中,所述发泡材料的原料组合物包括以下按照重量份数计的各组分:
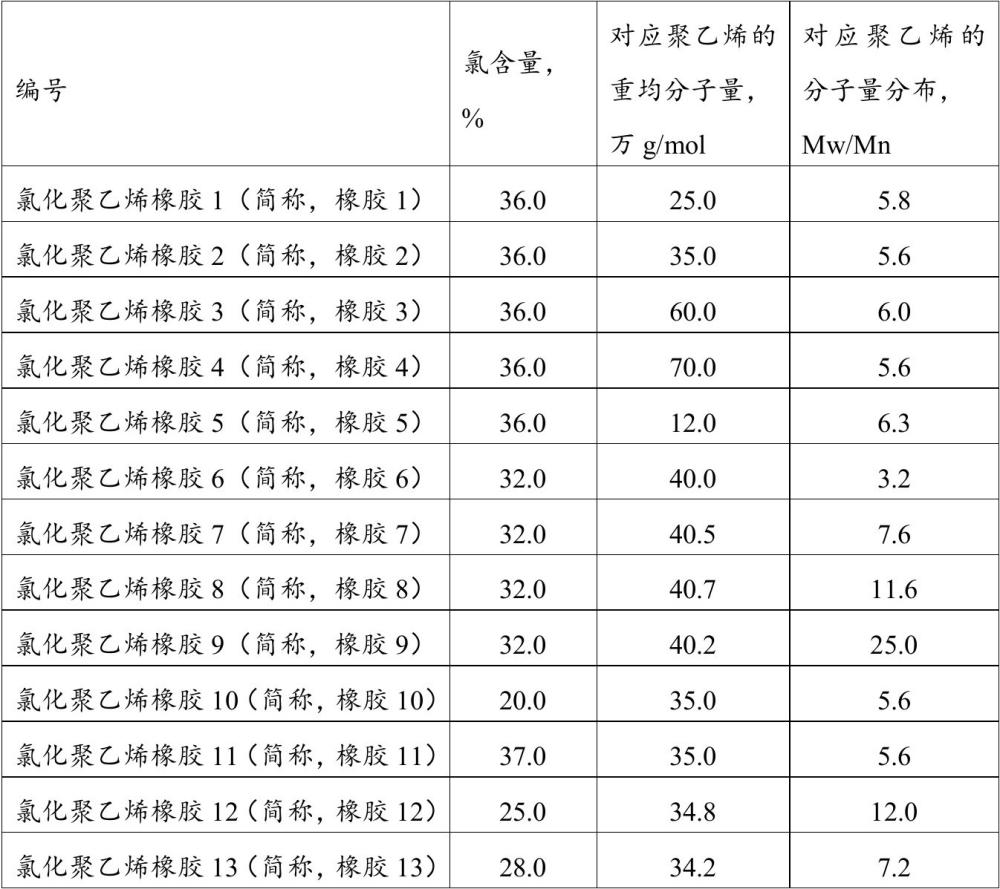
5、其中,主料包括:
6、氯化聚乙烯橡胶,10~100份(例如,15份、20份、25份、30份、40份、50份、60份、70份、80份、90份、95份),优选10~75份;
7、乙烯基弹性体,0~90份(例如,2份、5份、10份、20份、40份、50份、60份、70份、75份、85份),优选1~80份;
8、无机填充物,0~25份(例如,1份、2份、5份、10份、12份、14份、16份、20份),优选0~15份;
9、主料中各组分合计为100重量份;
10、其中,辅料包括:
11、交联剂,0.10~1.5份(例如,0.2份、0.3份、0.4份、0.5份、0.6份、0.7份、0.75份、0.85份、1份、1.4份),优选0.15~0.8份;
12、润滑剂,0.2~3.0份(例如,0.4份、1份、1.2份、1.5份、2份),优选0.2~1.6份;
13、活性剂,0.5~4.0份(例如,0.6份、1份、1.5份、2份、2.5份、3份、3.5份),优选0.7~2.5份;
14、发泡剂,1.0~4.5份(例如,1.5份、2份、2.2份、2.4份、2.5份、2.8份、3份、3.5份、4份);
15、辅料中各组分的重量份数,相对于100份主料进行计算(即,相对于100份主料之外添加的各组分的量)。
16、根据本发明提供的发泡材料,一些实施方案中,所述氯化聚乙烯橡胶选自氯化聚乙烯或氯化聚乙烯组合物。
17、一些实施方案中,所述氯化聚乙烯组合物包括:氯化聚乙烯和其他组分;所述其他组分为乙烯-醋酸乙烯酯共聚物、乙烯-辛烯共聚物、乙烯-丁烯共聚物、乙烯-丙烯-共轭二烯烃共聚物、氢化丁二烯-苯乙烯嵌段共聚物、对苯二甲酸二辛酯和白油中的至少一种。
18、优选地,所述氯化聚乙烯组合物为乙烯-醋酸乙烯酯共聚物、乙烯-辛烯共聚物、乙烯-丁烯共聚物、乙烯-丙烯-共轭二烯烃共聚物、氢化丁二烯-苯乙烯嵌段共聚物、对苯二甲酸二辛酯和白油中的至少一种与氯化聚乙烯的组合。
19、一些实施方案中,所述氯化聚乙烯是聚乙烯或聚乙烯共聚物经氯化制得的产物,优选是聚乙烯经氯化制得的产物;
20、其中,所述聚乙烯或聚乙烯共聚物的重均分子量mw为15-100万g/mol(例如,16万g/mol、18万g/mol、22万g/mol、24万g/mol、26万g/mol、30万g/mol、32万g/mol、35万g/mol、38万g/mol、40万g/mol、42万g/mol、45万g/mol、48万g/mol、52万g/mol、55万g/mol、60万g/mol、65万g/mol、68万g/mol、75万g/mol、80万g/mol、90万g/mol、95万g/mol),分子量分布pdi(pdi=重均分子量mw/数均分子量mn)为3-20(例如,3.5、4、4.5、5、5.5、6、7、8、8.5、10、11、11.5、13、15、16、18、19等)。
21、一些实施方案中,所述聚乙烯或聚乙烯共聚物的重均分子量mw为20-70万g/mol,优选为25-50万g/mol。
22、一些实施方案中,所述聚乙烯或聚乙烯共聚物的分子量分布pdi为3-12,优选为3-9。
23、一些实施方案中,所述乙烯基弹性体选自乙烯-醋酸乙烯酯共聚物(简称eva)、乙烯-辛烯共聚物(简称八碳poe)、乙烯-丁烯共聚物(简称四碳poe)、乙烯-丙烯-共轭二烯烃共聚物(简称epdm)、氢化丁二烯-苯乙烯嵌段共聚物(简称sebs)和充油丁二烯-苯乙烯嵌段共聚物(简称充油sebs)中的至少一种。
24、一些实施方案中,所述无机填充物选自碳酸钙、硫酸钠、滑石粉、白炭黑、硫酸钡和硫酸钙中的至少一种,优选其目数为800~5000目(例如,1000目、1500目、2000目、3000目、4000目)。
25、一些实施方案中,所述交联剂选自过氧化二异丙苯(dcp)、α,α-双(叔丁基过氧化基)二异丙苯(bibp)、2,5-二甲基-2,5-二(过氧叔丁基)己烷和4,4-(双叔丁基过氧)戊酸正丁酯中的至少一种;优选选自过氧化二异丙苯(dcp)和α,α-双(叔丁基过氧化基)二异丙苯(bibp)中的至少一种。
26、一些实施方案中,所述润滑剂选自硬脂酸、油酸、聚乙烯蜡、硬脂酸钙、硬脂酸锌、氧化聚乙烯蜡、石蜡和白油中的至少一种;优选选自硬脂酸、硬脂酸锌和硬脂酸钙中的至少一种。
27、一些实施方案中,所述活性剂选自氧化锌、氧化镁和三烯丙基异氰脲酸酯(taic)中的至少一种;优选为氧化锌。
28、一些实施方案中,所述发泡剂选自偶氮二甲酰胺(ac)、碳酸氢钠(nc)和n,n’-二亚硝基五亚甲基四胺(h发泡剂)中的至少一种;优选为偶氮二甲酰胺(ac)。
29、一些实施方案中,所述发泡材料所用原料组合物的熔体强度(110℃条件下)可以为64-300 kn/m2,例如,65 kn/m2,70 kn/m2,80 kn/m2,90 kn/m2,100 150 kn/m2,200 kn/m2,250 kn/m2,280 kn/m2,290kn/m2,等。
30、在第二个方面,提供一种如上所述的发泡材料在鞋材(如鞋底、拖鞋、洞洞鞋、鞋垫)、瑜伽垫、汽车内饰、体育用品、婴幼儿用品、包装材料、内衬领域中的应用。
31、在本文中,所述发泡材料的制备方法,包括如下步骤:
32、首先,用密炼造粒工艺进行造粒:
33、按照发泡材料的原料组合物的配方称取物料,并将计量好的物料倒入密炼机中,进行密炼,密炼时间为8-18min,密炼到达105~120℃后,将物料排出,经开炼后进入螺杆造粒机中挤出造粒,造粒温度为70~100℃,完成造粒后,得到发泡材料用组合物颗粒,静置备用。
34、然后,进行模压成型或射出成型:
35、模压成型工艺:根据不同尺寸和样式的发泡材料,称取相应质量的所得发泡材料用组合物颗粒,倒入模具中,加热、合模,进行交联、发泡,合模力为150-200t,加热设定温度为170~185℃,时间为400~600秒,完成交联、发泡后,将所得的发泡材料一次鞋胚取出、冷却、打磨毛边;然后将该一次鞋胚放入模具中加热、合模定型,合模力为150-200t,设定温度为170~185℃,时间为400~600秒,将模具取出后进行冷却,取出鞋底,得到发泡材料;
36、射出成型工艺:称取制得的发泡材料用组合物颗粒,并将其通过注射机机筒加热射入模具,加热温度为80~110℃,模具温度为170~190℃,加热硫化,硫化完毕取出鞋材,冷却,得到发泡材料。
37、相比于现有技术,本发明技术方案的有益效果主要在于:
38、本发明可以很好地解决了传统的发泡材料技术无法实现舒适性、安全性和尺寸稳定性兼具的悖论。其一,本发明人发现,通过提高原料组合物的氯含量可以提高影响发泡材料安全性的重要因素——止滑性,同时可以降低发泡材料的硬度达到改善舒适性的目的。因此完全可以在保证鞋材的舒适性、维持鞋材低硬度的前提下,通过在分子量分布不变或者降低的情况下提高发泡材料的初始原料组合物的分子量,提高其熔体强度,形成更小的泡孔直径和更高的内部气压来提高压缩强度,以达到理想的安全性。据此,本发明人通过提高发泡材料的氯含量以改善止滑性、降低发泡材料的硬度、增加鞋子的舒适性的同时,通过提高初始原料组合物的分子量,大幅度地提高了发泡材料泡孔的气压,从而显著地提高了发泡材料如鞋材的压缩强度(安全性),实现了如鞋子等制品的舒适性与安全性的完美统一。
39、其二,在发泡材料用组合物中引入强极性的氯原子后,强极性氯原子在极性分子之间产生很强的氢键作用力,使得分子与分子之间的距离变小,密度变大的同时,对于发泡材料泡孔内气体的包裹能力增强,大幅度降低泡孔内高压气体的向外扩散速率,提高泡孔内气压,从而大大地提高了发泡材料的尺寸稳定性。据此,本发明人通过控制发泡材料用组合物的氯含量、分子量以及分子量分布,实现了舒适性(硬度较低)、安全性(止滑性好、压缩强度高)和尺寸稳定性的统一。
40、另外,发泡材料用组合物熔体强度的增加,会在减少交联剂的使用量下即可达到相同的交联度,可以解决昂贵的无味交联剂bibp带来的发泡材料成本高的问题,或解决使用有味交联剂dcp时带来的发泡材料气味大的问题。更重要的是,交联剂用量的降低,有助于提升材料的断裂伸长率,从而提高发泡材料的另一个重要性能——分层撕裂性能。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com