
一种实现LF单精炼钢种精炼周期34分钟以内的方法与流程
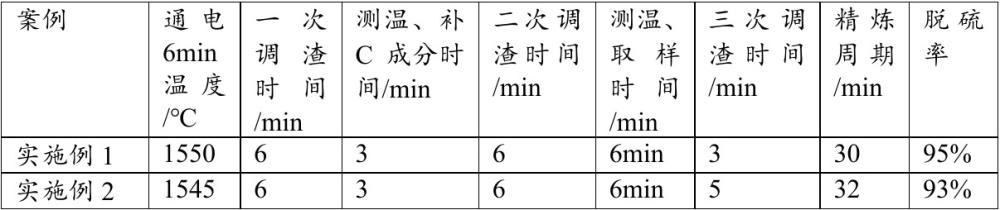
本发明属于炼钢,具体涉及到一种实现lf单精炼钢种精炼周期34分钟以内的方法。
背景技术:
1、lf精炼是常用的炉外精炼方式,需在短时间内使渣料及冷料充分熔化、形成还原性白渣,完成升温、合金化、去夹杂和脱硫等目的,但存在化渣时间长、生产节奏紧等问题。
2、目前lf精炼工艺存在明显缺陷:一是“前期先升温不加造渣剂、后加石灰及预熔型铝酸钙造渣、等样再调合金成分”的工序导致精炼周期长,通常需45-54min,难以匹配连铸机高拉速(连铸拉速提升后,需精炼周期≤34min);二是脱氧剂及造渣料加入过于集中,熔化速度慢,通电搅拌与加热时间长;三是精炼第一次通电过程升温慢导致精炼周期长,精炼后期终点目标温度高,需延长软吹时间降温上水。上述问题导致精炼周期长、能源成本高,成为制约炼钢效率提升的关键环节,因此需要一种能将“升温、造渣、调整成分”工序同步执行、优化造渣工艺的高效精炼技术。目前缩短lf精炼周期的方法有转炉吹炼终点控制、回收精炼渣、降低白渣和软吹时间工艺等。
3、cn 117512262a公开了一种lf精炼快速熔渣方法,该技术方案在转炉出钢过程中随钢水注流加入预熔剂,预熔剂的成分按照质量百分含量分别为:氧化钙6070%,氧化锂47%,二氧化硅36%,氟化钙510%,氧化镁48%,三氧化二铝1015%,通过在出钢过程中加入上述预熔剂,在提高炉渣碱度的同时,有效降低炉渣熔点,促进炉渣的快速融化,缩短了lf精炼进站炉渣化开时间,并抑制了回磷的发生,降低了lf精炼冶炼时间,该方案虽然可以缩短lf精炼时间,但是无法适用于高拉速生产模式。
4、cn 119120836a公开了一种lf快速升温的精炼工艺,该技术方案在lf精炼炉到站后,根据钢包状态的不同控制造渣材料进入钢包的加料方式,对于钢包底吹氩不同状态下的冶炼初期,利用萤石化渣快的特点快速成渣,缩短前期冶炼时间,提高加热效率,但该技术方案由萤石耗量大,存在冶炼成本偏高,无法兼顾低成本生产。
技术实现思路
1、本发明的目的提供一种实现lf单精炼钢种精炼周期34分钟以内的方法,旨在解决炼钢连铸的高拉速生产模式下,与之对应的lf精炼处理周期长、升温及造渣工艺不稳定的技术问题。通过提高转炉顶灰顶渣加入量、提高精炼钢水进站目标温度、“升温造渣调整成分”工序同步执行、优化精炼料仓振料速度与精度,实现效率、质量双提升,实现降本增效及提质增效。
2、为实现上述目的,本发明提供了一种实现lf单精炼钢种精炼周期34分钟以内的方法,包括如下步骤:转炉冶炼钢水-精炼窄成分控制调整-lf精炼炉精炼钢水;
3、转炉冶炼钢水:控制转炉出钢温度≥1630℃,下渣量为≤50mm,冶炼时间为33~35min;
4、精炼窄成分控制调整:精炼料仓振料速度为2.0~2.5t/h,以升温速率为3~6℃/min升温6~8min,此时c 0.39%~0.43%,mn 0.57%~0.63%,si 0.18%~0.24%,cr 0.87%~0.93%;
5、lf精炼炉精炼钢水:包括三次调渣,钢水进站温度≥1520℃,以氩气流量为600~700nl/min强吹1~3min,透气正常以氩气流量为200~300nl/min弱吹2~5min,钢包进冶炼工位时进行中吹,测温,分批加入造渣材料,渣面加脱氧剂,通电6~8min,形成白渣,温度1540~1550℃时,停电、氩气中吹2~3min后,调整c、mn、si成分。
6、基于上述技术方案,所述转炉冶炼钢水的冶炼终点钢水成分如下:c:0.35~0.38%、si:0.17~0.20%、mn:0.56~0.60%、cr:0.85~0.89%、al:0.025~0.030%、p≤0.020%、s≤0.0025%;
7、出钢1/4后,向120吨钢水中顺序加入0.75~1.15kg/t铝锭、7.5~8.5kg/t硅锰合金、16.0~16.8kg/t高碳铬铁、0.16~0.18kg/t硅铁、4.4~4.6kg/t增碳剂、580~600kg/t预熔型铝酸钙、340~360kg/t精炼(顶)石灰、出钢3/4时加完,不允许出钢前在包底加合金及渣料;
8、所述增碳剂选自电化焦、煤质增碳剂中的至少一种。
9、基于上述技术方案,所述精炼窄成分控制具体为:c:0.39~0.43%、si:0.18~0.24%、mn:0.57~0.63%、cr:0.87~0.93%、al:0.015~0.020%、p≤0.020%、s≤0.003%,调整次数为1~2次,调整时间为4~6min。
10、基于上述技术方案,所述lf精炼炉精炼钢水中冶炼工位具体操作为:当钢包进入冶炼工位,温度为1525~1535℃时,电压为174~232v,电流为14000~14286a,升温速率为3~6℃/min;
11、所述造渣料为石灰和预熔型铝酸钙,每批加入重量不大于2.5kg/t,加入1~2次;
12、所述脱氧剂为质量比为2:1:1的电石、铝粒、碳化硅的混合物,每批加入量为0.7~0.8kg/t,加入2~3次。
13、基于上述技术方案,所述lf精炼炉精炼钢水中三次调渣具体为:
14、调渣i:调节首样als至0.019%以上,当首样als≤0.015%时,提起电极,强吹1~2min,而后中吹2~3min,通电10~12min,温度为1550~1560℃;
15、调渣ii:若呈黄渣再次调渣,于还原气氛中通电2~3min,停电,中吹2~3min;
16、调渣iii:若成分c 0.39~0.43%,mn 0.57~0.63%,si 0.18~0.24%,cr 0.87~0.93%,温度1560~1575℃,满足lf精炼出站要求,加入0.3~0.5kg/t脱氧剂直至白渣保持至冶炼结束,喂入0.4~0.5m/t钙线,而后调整到软吹工位,调整氩气流量为200~300nl/min使液面蠕动钢水不得裸露,软吹氩时间≥15min。
17、基于上述技术方案,所述强吹以氩气流量为600~700nl/min进行吹扫;所述中吹以氩气流量为400~500nl/min进行吹扫;所述弱吹以氩气流量为200~300nl/min进行吹扫。
18、有益效果
19、本发明公开的技术方案lf单精炼钢种精炼周期由45~54min/炉降低至34min/炉以内,匹配高拉速连铸生产的需求,每日总产量可提升360t,提升炼钢-连铸生产作业效率和整体产能;精炼周期缩短可直接降低电弧加热的电能消耗,降低生产成本;精炼周期缩短可减少钢水与空气、炉衬的接触时间,更易维持钢水成分和温度的稳定性,且造渣效果好,钢水脱硫率提高,实现效率、质量双提升。
1.一种实现lf单精炼钢种精炼周期34分钟以内的方法,其特征在于,包括如下步骤:转炉冶炼钢水-精炼窄成分控制调整-lf精炼炉精炼钢水;
2.根据权利要求1所述的方法,其特征在于,所述转炉冶炼钢水的冶炼终点钢水成分如下:c:0.35~0.38%、si:0.17~0.20%、mn:0.56~0.60%、cr:0.85~0.89%、al:0.025~0.030%、p≤0.020%、s≤0.025%;
3.根据权利要求1所述的方法,其特征在于,所述精炼窄成分控制具体为:c:0.39~0.43%、si:0.18~0.24%、mn:0.57~0.63%、cr:0.87~0.93%、al:0.015~0.020%、p≤0.020%、s≤0.003%,调整次数为1~2次,调整时间为4~6min。
4.根据权利要求1所述的方法,其特征在于,所述lf精炼炉精炼钢水中冶炼工位具体操作为:当钢包进入冶炼工位,温度为1525~1535℃时,电压为174~232v,电流为14000~14286a,升温速率为3~6℃/min;
5.根据权利要求1所述的方法,其特征在于,所述lf精炼炉精炼钢水中三次调渣具体为:
6.根据权利要求1所述的方法,其特征在于,所述强吹以氩气流量为600~700nl/min进行吹扫;所述中吹以氩气流量为400~500nl/min进行吹扫;所述弱吹以氩气流量为200~300nl/min进行吹扫。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com