
一种快速凝固气雾化粉末制备高硅钢带材的方法与流程
本发明涉及高硅钢带材制备的,特别是指一种快速凝固气雾化粉末制备高硅钢带材的方法。
背景技术:
1、随fe-si合金的最大磁导率随si含量发生变化,在si含量为6.5%附近出现最大磁导率的峰值,可达到25000。同时,fe-si合金晶粒沿<100>方向的磁致伸缩系数基本消失,使得高硅钢在高频工作时表现出优异的低铁损特性。因此,高硅钢在高效节能电机、汽车马达及磁屏蔽等领域具有广阔的应用前景。
2、然而,当si含量超过4.5%时,fe-si合金在540℃以下会发生b2有序相的共析分解反应,生成α-fe无序相和do3有序相,使得合金变脆而难以变形。这种有序相析出导致高硅钢的室温塑性差,传统轧制加工困难,极大制约了高硅钢薄带产品的广泛应用。
3、目前,高硅钢薄带的制备方法主要包括粉末轧制法、快速凝固法、铸轧法、化学气相沉积(cvd)法、微合金化增塑法等。快速凝固法因其具有极快的冷却速度,能够有效抑制有序相的形核和长大,从而提高高硅钢的室温韧性。但现有快速凝固法制备的高硅钢薄带仍存在组织均匀性差、磁性能和力学性能难以兼顾等问题。
4、粉末热等静压技术可用于制备高硅钢锭坯,如采用水雾化fe粉与高纯硅铁粉混合,在1020-1200℃、100-200mpa条件下热等静压,可获得致密压坯。但现有粉末热等静压制备方法多采用元素混合粉,存在成分偏析、烧结致密化不充分等问题,且后续轧制工序复杂。
5、中国专利申请cn104046758a公开了一种短流程高效高硅钢薄带的冷轧制备方法,该方法通过单辊法快速凝固得到具有一定塑性的高硅钢薄带,再通过冷轧改善表面质量,所得薄带具有良好的软磁性能,但是加工成形过程中,由于钢液的流动性较差,制得成品的板形及成卷后的表面质量较差,装配系数低。
6、中国专利申请cn121781014a公开了一种高硅钢薄带及其制备方法,该方法通过在高硅钢中加入co元素,采用多次锻造,拉拔以及轧制的方式,获得一种高硅钢薄带;但是其在加工过程中经过多次高温处理,会导致组织成分不均匀,同时加工后的冷轧材料具有较大的矫顽力这将不利于磁性能。
7、中国专利申请cn108097963a公开了一种粉末轧制与高温扩散烧结制备高硅钢带材的方法,该方通过粉末轧制形成多孔板坯,之后进行还原烧结得到多孔高硅钢坯料,然后通过多次冷轧、不完全烧结等得到高硅钢带材;然而该技术方案存在技术缺陷包括:制备多孔初始坯料会增加氧含量,且添加粘结剂容易导致后续残留,特别是碳含量增加对急剧恶化带材磁性能。
8、中国专利申请cn108044099a公开了一种高温扩散烧结与粉末热锻制备高硅钢带材的方法,该方法先制备fe-si混合粉,之后模压并进行奥氏体化处理,然后多次锻造+烧结,最后多次冷轧+低温烧结+高温扩散烧结得到高硅钢带材;然而该技术方案存在技术缺陷包括:多孔板材氧含量较高,带材力学性能较差。需高温热轧且后续带材需长时间均匀化的问题。
9、中国专利申请cn110842194a公开了一种通过粉末压烧制备高硅钢薄片的方法,该方法以气雾化的fe-6.5wt.%si粉为原料,通过粉末预置使粉末处于压实状态,并放于真空烧结炉中经高温烧结使其冶金结合,经多道次热轧至一定厚度后再经1-4次冷轧,最后在高温下进行退火得到具有优良性能的高硅钢薄片;然而该技术方案存在技术缺陷包括:采用真空烧结炉直接无压烧结,内部容易产生未弥合孔洞等缺陷。且处理温度>1150℃,晶粒尺寸长大明显,对降低后续带材力学性能。
10、因此,开发一种既能充分发挥快速凝固技术抑制有序相析出的优势且成分组织均匀,磁性能优异的高硅钢带材的方法,具有重要的工业应用价值。
技术实现思路
1、本发明的主要目的是为了解决现有高硅钢薄带通过成分设计和工艺改进的技术中存在的添加合金成分高成本、工艺操作复杂、所制备的材料组织成分整体分布不均匀、磁性能差、表面质量及装配系数不高等技术问题。故而,提出了能够解决前述问题的一种快速凝固气雾化粉末制备高硅钢带材的方法。
2、所述技术方案如下:
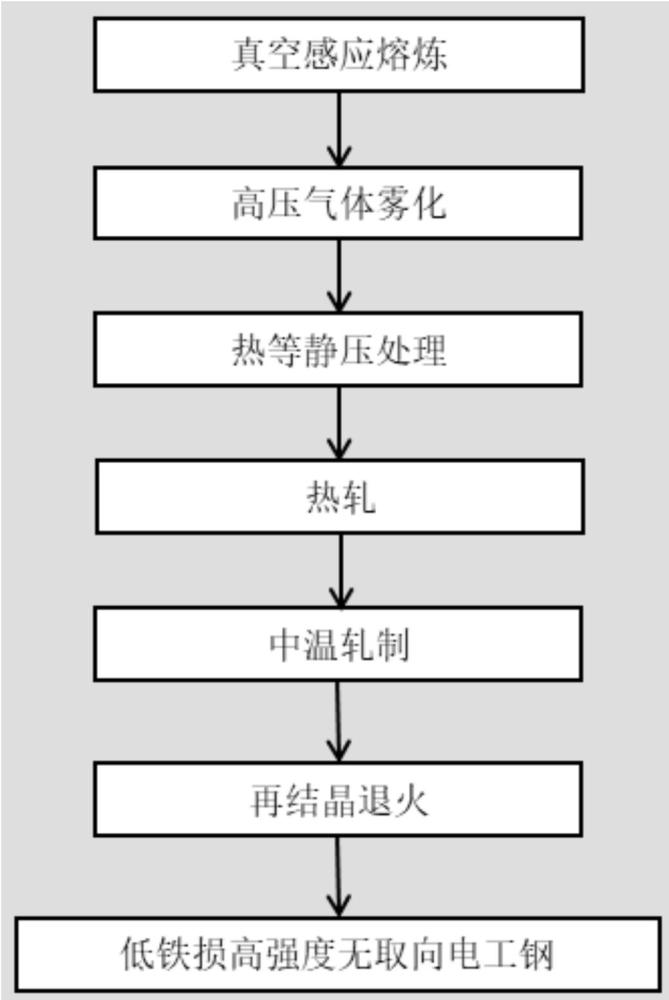
3、一种快速凝固气雾化粉末制备高硅钢带材的方法,所述快速凝固气雾化粉末制备高硅钢带材的方法包括以下步骤:
4、s1、真空感应熔炼:按照所需熔炼的高硅钢合金成分进行原料的称量和配比,之后在惰性保护气氛下熔化原料,严格控制氧含量以防止硅氧化导致粉末夹杂,得到高硅钢熔体;
5、s2、高压气体雾化制备粉末:将s1的高硅钢熔体经下方喷嘴流出,被超音速气流冲击破碎,快速凝固得到原始高硅钢粉末,雾化后粉末金经过筛分得到球形高硅钢粉末;
6、s3、热等静压处理:将s2的球形高硅钢粉末装入包套中,振实密封后进行热等静压处理,得到均匀致密的高硅钢压坯;
7、s4、热轧:将s3的均匀致密的高硅钢压坯进行热轧,之后空冷至室温,得到热轧组织保持圆形晶粒的热轧高硅钢板;
8、s5、中温轧制:将s4的热轧高硅钢板酸洗,之后进行温轧,得到温轧高硅钢板;
9、s6、最终退火:将s5的温轧高硅钢板在保护气氛条件下进行最终退火处理,随炉冷却至室温,得到低铁损高强度无取向电工钢带材。
10、可选地,s1中所述真空感应熔炼合金成分为si=5.0-7.0%,c≤0.020%,s≤0.005%,mn≤0.050%,p≤0.010%,余量为fe及不可避免的杂质。
11、可选地,s1中惰性保护气氛为氩气或氮气,熔化温度为1550-1650℃,控制氧含量<1000ppm。
12、可选地,s2中喷嘴流出的高硅钢熔体的速度为400-800m/s,超音速气流为氮气,马赫数是2.0-3.0,雾化压力为1.0-3.0mpa。
13、可选地,s2中原始高硅钢粉末的粒径为2-500μm,筛分为过80#、160#细筛,球形高硅钢粉末的粒径分布为2-100μm。
14、可选地,s3中热等静压温度为1000-1200℃,压力为100-200mpa,保压时间为0.5-5h;均匀致密的高硅钢压坯致密度达到99%以上,晶粒尺寸为2-200μm,后续切割为尺寸20mm×60mm×80mm-30×100mm×200mm的压坯。
15、可选地,s4中热轧的温度为800-1200℃,保温时间为0.5-60min,热轧后板厚为1.5-2.5mm;热轧高硅钢板的圆形晶粒的平均粒径为30-80μm。
16、可选地,s5中温轧的温度为300-700℃,保温时间为5-30min,总压下量≥60%,温轧高硅钢板的厚度为0.20-0.50mm。
17、可选地,s6中最终退火处理的保护气氛包括ar或n2,退火温度为800-1200℃,退火时间为30s-200min。
18、可选地,s6中低铁损高强度无取向电工钢带材的磁感应强度b50为1.50-1.70t,铁损p1.0/400为9-30w/kg,矫顽力为30-300a/m,抗拉强度为600-1000mpa,屈服强度为600-900mpa,叠装系数>95%,延伸率为0.1-8%。
19、本发明的技术原理:
20、本发明利用快速凝固高硅钢粉末直接热等静压制备高硅钢板坯,可以保证坯料成分均匀,晶粒尺寸细小,避免传统粉末冶金制备高硅钢高温长时保温过程中晶粒长大及氧含量控制难题。
21、上述技术方案,与现有技术相比至少具有如下有益效果:
22、上述方案,本发明提出了一种快速凝固气雾化粉末制备高硅钢带材的方法,能够解决现有高硅钢薄带通过成分设计和工艺改进的技术中存在的添加合金成分高成本、工艺操作复杂、所制备的材料组织成分整体分布不均匀、磁性能差、表面质量及装配系数不高等技术问题。
23、本发明方法通过熔炼与铸造获得铸坯,采用惰性气体雾化法获得快速凝固粉末,快速凝固气雾化过程具有极高的冷却速度,能够有效抑制高硅钢中有序相的形核和长大,以快速凝固气雾化法粉末为原料,避免了传统高硅钢有序相析出导致的脆性难加工问题。
24、本发明的快速凝固气雾化法制备技术具有极高的冷却速度,能够有效抑制b2和do3有序相的形核和长大,使粉末保持良好的塑性变形能力。
25、本发明方法通过热等静压处理获得高致密度锭坯。通过粉末热等静压,可在1000-1200℃、100-200mpa条件下获得致密度达99.9%的均匀致密无缩松缩孔压坯,叠片系数高,其晶粒尺寸2-200μm,为后续轧制提供了良好的组织基础。避免了传统高硅钢铸锭成分及偏析和冶金缺陷导致塑性下降问题,热轧后仍能保持圆形组织,有利于减少高硅钢有序相析出导致脆性难加工问题,可通过后续温轧制备无裂纹薄板。
26、本发明方法制备的高硅电工钢兼具优异的磁性能和力学性能,且装配系数高。相较于目前商业化无取向电工钢,本发明制备的高硅电工钢强度进一步提升,铁损明显下降,矫顽力低可达到30-300a/m,可满足高速电机等高要求应用场景。本发明以快速凝固粉末为原料,避免了传统高硅钢熔炼铸造过程中成分偏析和组织不均匀的问题。
27、总之,本发明方法相比现有技术,以快速凝固高硅钢粉末为原料,经热等静压致密化、热轧、酸洗、温轧和最终退火,制备出低铁损、高强度的高硅无取向电工钢带材;所制备的高硅无取向电工钢带材兼具优异的磁性能和力学性能,在高速电机等领域具有广阔的应用前景;该方法工艺稳定、易于实施,成本低、效率高,利于工业大规模生产和推广应用。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com