
一种时速≥400公里高铁用含钨空心车轴及其生产方法与流程
本发明属于高铁车轴,具体涉及一种时速≥400公里高铁用含钨空心车轴及其生产方法。
背景技术:
1、重载化和高速化是铁道车辆的两大重点发展方向,其中高铁作为高速化的典型代表,标志着中国轨道交通行业的最先进水平,高铁车体轻量化技术对于提高列车的运行效率和节能降耗具有重要意义,也是当前高铁技术研发的热点之一。
2、车轴属于超大型阶梯状轴对称类零件,与车轮通过过盈联接组成轮对,承受车辆的全部重量,是铁道车辆三大关键零部件之一。车轴作为单体最重的关键运动部件,降低车轴自重是实现高铁车体轻量化的关键手段之一,空心车轴应运而生。但空心车轴由于壁厚减少,不仅对材料强度、韧性的要求比实心车轴更高,同时需要空心车轴具备足够的刚度,否则会由于刚度不足引起车轴变形,从而影响车辆运行安全,造成重大损失。
3、目前高铁车轴钢常用材质有ea1n、ea4t、s38c、dz1和dz2等,但ea1n、s38c等材质强度偏低,ea4t、dz1和dz2等材质低温韧性偏低,不利于在高寒地区使用。随着高铁时速以及轻量化要求的不断提高,对开发具有高强韧性、高刚度、高疲劳寿命车轴材料的需求越来越迫切。
技术实现思路
1、为解决上述技术问题,本发明提供了一种时速≥400公里高铁用含钨空心车轴及其生产方法,实现了疲劳强度超过500mpa,表面硬度≥600hv,表面残余压应力超过-810mpa的车轴的制备,其具备良好的刚度,适用于制造时速≥400公里高铁空心车轴。
2、为实现上述目的,本发明采取的技术方案如下:
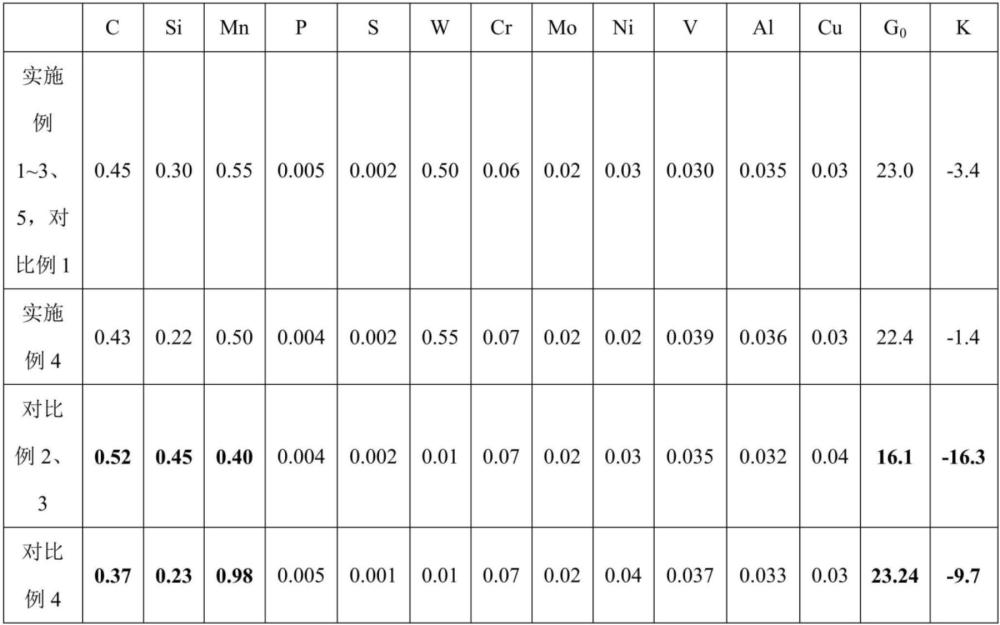
3、本发明提供的一种时速≥400公里高铁用含钨空心车轴,所述时速≥400公里高铁用含钨空心车轴包括以下质量百分比的化学成分:c 0.42%~0.48%、si 0.20%~0.40%、mn0.50%~0.60%、p 痕量~0.012%、s 痕量~0.008%、w 0.40%~0.60%、v 0.020~0.040%、ni≤0.30%、cr≤0.30%、mo≤0.30%、al 0.025%~0.040%、cu≤0.20%、n 0.0040%~0.0080%、t.o≤0.0010%,其余为fe和其它不可避免的杂质;
4、所述化学成分满足:
5、g0=14c+17mn+3si+16v+12w,g0≥21;
6、k=-28c-6si+2mn+20w-2v,k ≥-3.6;
7、上述公式中,各成分的取值均为它们在钢中的含量×100。
8、所述时速≥400公里高铁用含钨空心车轴的金相组织为马氏体。
9、所述时速≥400公里高铁用含钨空心车轴的疲劳强度超过500mpa,表面硬度≥600hv,表面残余压应力超过-810mpa,较未进行激光淬火车轴试样疲劳强度提高超过70%以上,且具备良好的刚度,适用于制造时速≥400公里高铁空心车轴。
10、本发明还提供了所述时速≥400公里高铁用含钨空心车轴的生产方法,所述生产方法包括以下步骤:车轴坯锻造→毛坯车轴粗车→车轴齐端面加工→热处理→车轴中心通孔加工、外圆精车加工→车轴表面磨削加工→探伤→激光淬火→外圆磨削。
11、进一步地,所述热处理为正火处理,所述正火处理的方法为:将车轴加热至900~940℃,保温6~8h,然后空冷至200℃以下。
12、所述正火处理后,车轴的抗拉强度≥630mpa,屈服强度≥350mpa,延伸率a≥27%。
13、所述正火处理后,车轴的金相组织为铁素体和珠光体。
14、所述激光淬火步骤中,采用车轴全长激光淬火处理,淬硬层深度为1.6~2.0mm,激光输出功率为4000~8000w,激光扫描速度为300~400mm/min,激光搭接率控制在20%~28%之间。
15、所述激光淬火步骤中,使用矩形光斑进行激光淬火,矩形光斑的长度控制在15~25mm,宽度控制在3~5mm。
16、所述时速≥400公里高铁用含钨空心车轴的中心通孔直径为φ30mm ~φ60mm,在热处理后车削加工而成。
17、所述时速≥400公里高铁用含钨空心车轴的综合刚度指数g与化学成分配比、中心通孔的直径d及淬硬层深度h符合: g=g0+30h-0.4d,46≤ g ≤72,其中,d的单位为mm。
18、本发明提供的时速≥400公里高铁用含钨空心车轴中,各成分的作用及控制如下:
19、c:c是钢中最低廉的强化元素,c与钢中的合金元素形成析出相,起到析出强化作用。c能够显著提高淬透性,使大尺寸车轴心部获得马氏体组织。但随着其含量增大,塑性和韧性降低,故c含量控制在0.42%~0.48%。
20、si:si是钢中有效的固溶强化元素,si在炼钢时能够起到脱氧作用,是常用的脱氧剂。但si易偏聚有奥氏体晶界,降低晶界结合力,引发脆性。另外si易引起钢中元素偏析。因此,si含量控制在0.20%~0.40%。
21、mn:mn能够起到固溶强化作用,mn是奥氏体稳定化元素能显著提高钢的淬透性。mn能够显著提高钢的刚度,mn与s结合能够防止s引起的热脆性。但过量的mn会降低钢的塑性。所以,mn含量控制在0.50%~0.60%。
22、w: w是一种强碳化物形成元素,形成的碳化物在高温奥氏体化过程中可以钉扎晶界,阻止晶粒长大,从而提升材料的强度和韧性。w含量控制在0.40%~0.60%。
23、al:al是较强脱氧元素,同时提高钢的抗氧化性能。但随着al含量的增加,粗大的碳氮化物系夹杂物量增大。al含量控制在0.025%~0.035%。
24、t.o和n:t.o在钢中形成氧化物夹杂,控制t.o≤0.0010%;n能与al等形成化合物,细化晶粒,合理的al/n对晶粒细化有明显作用,而过高的n会形成气泡等连铸缺陷。因此,n含量应控制在0.0040%~0.0080%。
25、为保证车轴具备足够的刚度,需要对影响刚度的合金元素进行合理匹配,c能够显著提高钢度,刚度影响因子为14。mn也是提高刚度的主要元素,并且mn的置换作用更强对刚度提高更显著,刚度影响因子为17。v对刚度的影响也较大,刚度影响因子为16。w通过碳化物提高钢的刚度,刚度影响因子为12。根据各合金元素对刚度的贡献,刚度系数g0应符合:
26、g0=14c+17mn+3si+16v+12w≥21。
27、一味追求高强度、高刚度往往会导致钢的韧性恶化,为保证钢具有较高的韧性,需对各合金元素的配比进行限定,c、si、v元素虽能不同程度提高刚度,但对韧性不利,根据各合金元素对韧性的影响程度,韧性系数k应符合:
28、k=-28c-6si+2mn+20w-2v≥-3.6。
29、因车轴属于超大型阶梯状轴对称类零件,尺寸较大,上述车轴钢中合金元素含量较少,若进行整体调质处理,因淬透性较差,最终得到的车轴组织均匀性较差,表面与心部组织及强韧性差异极大,经表面激光淬火后,车轴疲劳性能提高程度有限,性价比极低。本发明提供的时速≥400公里高铁用含钨空心车轴的生产方法中,仅对车轴进行整体正火预处理,得到晶粒细小均匀的铁素体+珠光体组织,在后续加热过程中易于得到成分均匀的奥氏体,经激光淬火后转变成为均匀的马氏体组织,从而在车轴表层形成高硬度淬硬层,大大提高车轴疲劳性能。
30、与现有技术相比,本发明具有以下有益效果:
31、本发明车轴通过正火预处理后,得到晶粒细小均匀的铁素体+珠光体组织,经激光淬火后转变为均匀的马氏体组织,从而在车轴表层形成表面硬度≥600hv的高硬度淬硬层,表层硬度和强度大幅提高,提高了试样表面塑性畸变抗力,同时在车轴表面形成残余压应力,近表面残余压应力超过-810mpa,大大降低了试样表层所承受的有效拉应力,显著提高了表层的耐久极限应力;另外,因激光淬火加热时,相变温度高,奥氏体形核率大且没有充分时间长大,使得淬硬层奥氏体实际晶粒尺寸远远细于基体部分晶粒尺寸,表层晶粒尺寸得到显著细化,均有助于提高疲劳性能,疲劳强度≥500mpa,具有抗疲劳性能优良的优点,明显优于未经激光淬火同材质车轴,经激光淬火后,车轴疲劳强度提高超过71%。因空心车轴中心通孔直径越大,对成品车轴刚度的影响越大,为保证空心车轴具备足够的刚度,本发明通过合金成分及激光淬火深度进行调整,实现对时速≥400公里高铁空心车轴刚度的有效控制。
32、本发明提供的时速≥400公里高铁用含钨空心车轴,疲劳强度超过500mpa,表面硬度≥600hv,表面残余压应力超过-810mpa,车轴疲劳强度相较未经激光淬火的同材质车轴,疲劳强度提高超过71%,且具备良好的刚度,适用于制造时速≥400公里高铁空心车轴。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com