
一种矿山机械用高韧性板状结构件的复合铸造工艺的制作方法
本发明涉及金属材料铸造,具体为一种矿山机械用高韧性板状结构件的复合铸造工艺。
背景技术:
1、矿山选矿设备中大量使用板状耐磨结构件,过共晶高铬铸铁因具备高硬度的初生碳化物而成为此类部件的常用材质,这类大截面铸件在砂型铸造过程中,表面与芯部的传热条件存在差异。表面金属液在接触模具后快速降温凝固,而芯部区域因整体壁厚较大,热量散失受阻,形成长时间维持高温的热节区,这种缓慢的冷却历程为初生相的生长提供了充足的时间,导致芯部区域的初生碳化物容易发育成粗大的连续网络状结构。连续的脆性碳化物相割裂了金属基体,削弱了结构件内部的宏观冲击韧性,使其在承受矿石的高频重载冲击时容易从内部萌生裂纹并发生穿透性断裂。
2、为了改善大截面高铬铸铁件芯部的组织状态,现有工艺通常在熔炼后向浇包内加入外加形核剂或变质合金。由于大截面铸件所需的金属液量大且凝固周期长,在浇包内形成的细化核心在充型和随后的缓慢凝固过程中容易发生热力学衰退、聚集长大或随液相上浮。这导致外加核心难以在铸件芯部深处维持高密度的有效形核基底,包内合金化处理对厚大部位晶粒粗化的抑制作用受到局限。
3、部分工艺尝试采用模内固相添加技术,将含有活性成分的合金块预置于浇注系统内部,利用高温金属液流经时触发化学反应以原位生成形核物质,常规的模内反应块缺乏反应迟滞机制,在接触高温金属液的瞬间即刻发生还原与放热反应。反应初期瞬间生成的高粘度非金属反应产物、气态物质以及完全熔解的粉体团块,会被后续持续注入的高速金属液流直接冲刷并卷入模具型腔内部。在复杂的模腔流场环境下,这些杂质难以在金属液完全凝固前彻底上浮至冒口排出,最终滞留于铸件内部或工作表面,形成宏观的夹渣与夹杂缺陷,导致部件超声波探伤超标。如何将形核物质布置于大截面铸件内部以阻断组织粗化,同时规避早期无序反应带来的夹渣缺陷,是目前大截面耐磨铸件制造中需要解决的技术问题。
技术实现思路
1、针对现有技术的不足,本发明提供了一种矿山机械用高韧性板状结构件的复合铸造工艺,解决了现有大截面高铬铸铁件在铸造时芯部初生碳化物易粗化降低宏观韧性,而采用常规模内固相添加法细化组织时,因缺乏反应迟滞机制容易发生早期剧烈反应,导致非金属杂质被卷入模腔造成铸件夹渣与内部探伤超标的问题。
2、为实现以上目的,本发明通过以下技术方案予以实现:
3、本发明提供一种矿山机械用高韧性板状结构件的复合铸造工艺,包括以下步骤:
4、熔炼过共晶高铬铸铁基体,调配目标成分,完全熔化升温后出炉,转入设有倾转流量控制机构的保温浇包中;
5、制作板状结构件铸型时,在直浇道底部的缓冲阻流池内预留凹槽,将型内反应块镶嵌于凹槽中,周边用耐火材料封堵后合箱紧固;
6、监测金属液温度,降温至设定开浇温度时,采用第一流量向直浇道注入金属液进行前置充型,用热焓预热型内反应块,激发组分相变并在型内反应块表面产生热粘滞隔离膜;
7、迅速将流速降至第二流量进行镇静充型,限制高温金属液对型内反应块表面的流体冲刷剪切力,引导局部热流向型内反应块内部深度渗透与蓄积;
8、待达到预设镇静时间,升至第三流量执行主流浇注,借助湍流剪切应力击碎隔离膜并触发原位合成反应,将生成的形核基底卷入熔体充满模腔,凝固落砂并完成淬火与回火处理。
9、通过采用上述技术方案,由于采用非线性阶跃式流体力学控制与具有相变行为的型内反应块协同配合,从冶金热力学与流体动力学双重维度实现了原位合成反应的时空调控,因此,获得彻底消除大截面铸件芯部组织粗化、提升宏观冲击韧度且规避夹渣缺陷的效果。本发明的创新机理及具体反应历程如下:
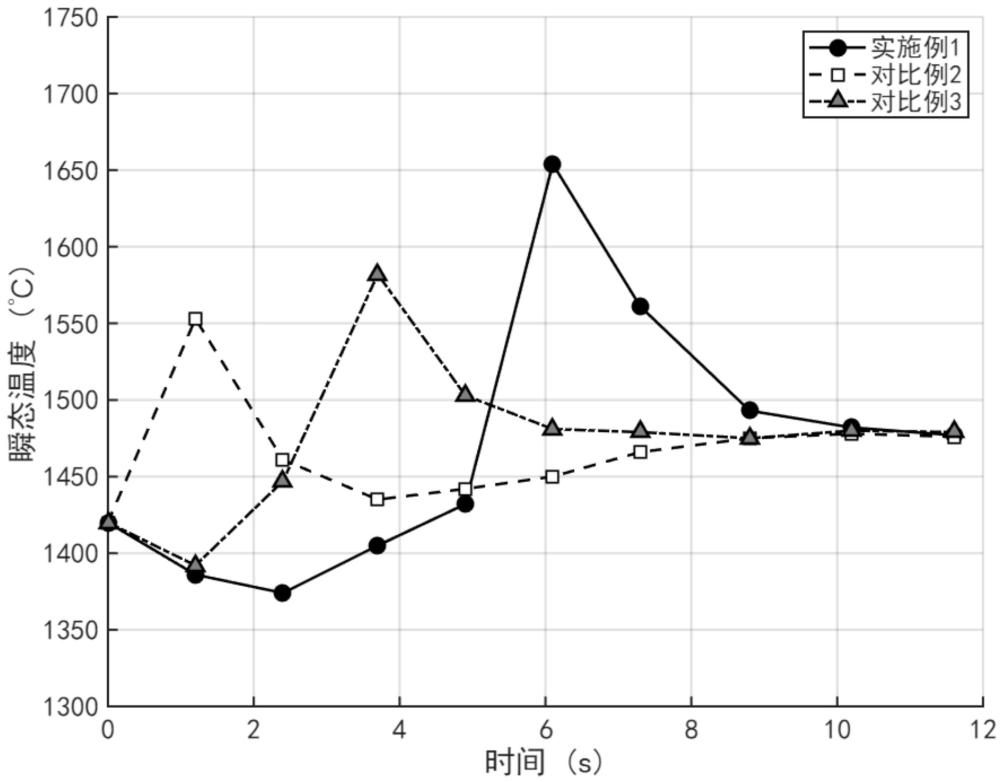
10、在第一流量的金属液浸没型内反应块时,处于室温态的反应块大量吸收金属液的显热,在此升温过程中,型内反应块表层分布的无水硼酸酐与冰晶石在高温传导下率先发生共熔,在型内反应块与金属液的固液交界处形成一层具有较高动力学粘度的硼硅酸盐玻璃态液膜。该硼硅酸盐玻璃态液膜阻断了高温金属液与反应块内部核心活性粉体的直接接触,强行将本应在接触瞬间发生的剧烈放热反应予以冻结。随后切换至较低的第二流量,削弱了金属液流动产生的冲刷剪切力,使得这层处于软化状态的玻璃态液膜得以保持完整不被撕裂。在此镇静期间,金属液的热流得以透过液膜持续向型内反应块内部渗透,使内部的硅铁合金粉、氟钛酸钾与石灰氮完成充分的热蓄积,跨越原位反应所需的能量势垒。
11、当镇静期达到预设时长,液膜的粘度随温度上升而衰减至临界值,此时将流速拉升至最大的第三流量,强烈的湍流剪切应力瞬间击碎已丧失结构强度的玻璃态液膜,将蓄热完毕的内部反应粉体全面暴露于高温熔体中。此时,硅铁合金粉中的硅元素在高温下发生强烈的热还原反应,夺取氟钛酸钾中的氟元素,生成挥发性的氟化硅气体,并将处于化合态的钛元素还原析出为高活性的游离态钛原子。
12、高活性的游离态钛原子迅速与基体熔体中富集的碳原子以及石灰氮热解释放的活性氮原子发生原位聚合反应,在熔体内部自发合成出尺度微小且高密度的碳氮化钛硬质微粒,与此同时,石灰氮在高温分解过程中向熔体内持续释放氮气微气泡。这些弥散分布的气泡群在向上排浮的迁移过程中,对聚合反应产生的脱氧脱氟副产物发挥了携带作用,反应微区瞬间爆发的巨大反应热降低了周边局部金属液的黏度,使得这些包含玻璃相残余的非金属杂质顺畅地随主流体定向排入高处的冒口区,从源头上切断了铸件内部探伤缺陷与工作面夹渣的产生途径。
13、进入充型末期及随后的慢速凝固阶段,均匀悬浮于金属液深处的碳氮化钛微粒与基体存在高度的晶格共格关系,在铸件芯部热流散热缓慢的环境下,这些高熔点粒子充当了强效的异质形核基底。海量的形核节点迫使大体积的液相在低过冷度下开启多中心同步结晶,直接阻断了初生奥氏体与一次碳化物沿热流反方向的连续生长路径,原本易于在热节区形成的长条形和粗大六方柱状碳化物网络被密集排布的形核基底强制截断,演变为孤立细小的块状形貌。这种相界构型不仅提供了致密的耐磨骨架,更延缓了受载时微裂纹在脆性相中的贯穿扩展,实现了全尺寸截面硬度跌落极小与宏观冲击韧性成倍跃升的双重力学表现。
14、优选的,所述型内反应块由包含以下重量份数的原料制成:
15、氟钛酸钾:40-45份;
16、硅铁合金粉:18-22份;
17、石灰氮:16-20份;
18、冰晶石:10-14份;
19、无水硼酸酐:6-9份;
20、无水乙醇:12-25份;
21、聚乙烯醇缩丁醛:1.5-3.0份。
22、通过采用上述技术方案,原料配比构筑了反应触发与造渣排渣的化学平衡,无水硼酸酐与冰晶石的配比决定了硼硅酸盐玻璃液膜的熔点区间与高温流变学特性,确保其在第一流量和第二流量交替期间具备足够的延展性以覆盖粉体表面,并在第三流量冲击时能够发生脆断碎裂。氟钛酸钾、硅铁合金粉与石灰氮的严格比例控制了热化学反应的能量释放速率,使硅热还原与后续的碳氮化钛合成过程在热力学上形成放热自维持系统,避免局部温度骤降导致的反应不完全。
23、优选的,所述型内反应块的制备步骤包括:
24、将聚乙烯醇缩丁醛加入无水乙醇中,经加热与机械搅拌溶解制得粘结剂溶液;
25、将氟钛酸钾、硅铁合金粉、石灰氮、冰晶石与无水硼酸酐进行干混,随后喷入所述粘结剂溶液进行湿混,制得湿态造粒料;
26、将所述湿态造粒料压制成型为固态反应块初品,将所述固态反应块初品在真空状态下加热烘烤固化。
27、通过采用上述技术方案,聚乙烯醇缩丁醛在无水乙醇中的充分溶解构建了均匀的三维网络,在湿混造粒及随后的高压成型阶段,该三维网络将各反应粉体颗粒紧密包覆并锚定,赋予固态反应块较高的常温抗压强度,避免在搬运和金属液初始冲击下发生碎裂散落。而在后续的高温浇注接触瞬间,有机链段迅速碳化解聚,不会在熔体中引入有害的氢气与氧气缺陷,保证了冶金反应环境的纯净。
28、优选的,制备所述粘结剂溶液的加热温度为40~50℃,机械搅拌转速为300~500rpm,搅拌时间为30~45min,所述干混的时间为20~30min,所述湿混的搅拌转速为50~80rpm,湿混时间为15~20min。
29、通过采用上述技术方案,限定的温度与转速参数保证了聚乙烯醇缩丁醛的长链结构在无水乙醇介质中充分舒展而不发生热力学降解,干混与湿混的转速及时长参数控制,使得比重差异较大的无水硼酸酐轻质粉体与硅铁合金重质粉体在尺度上实现高度均匀的分散,杜绝了成分偏析。这种高度均一的分布是确保后续金属液接触时,表层能够同步且均匀生成完整玻璃隔离膜的物质基础。
30、优选的,监测所述保温浇包内的金属液温度降至1410~1430℃时,调整所述倾转流量控制机构,用8.0~12.0kg/s的第一流量向直浇道连续注入金属液1.5~2.5s。
31、通过采用上述技术方案,1410~1430℃的开浇温度叠加8.0~12.0kg/s的初始大流量,在1.5~2.5s的短促时间内向缓冲阻流池内输送了充足的液态热容,该液态热容既能确保无水硼酸酐与冰晶石表层在毫秒级时间内达到熔融状态完成铺展,又避免了因过量注液导致阻流池液位过高提前产生深层静水压力,从而精准锁定在表层相变维度。
32、优选的,将向直浇道注入金属液的流速下调至2.0~4.0kg/s,并持续注入2.5~3.5s。
33、通过采用上述技术方案,2.0~4.0kg/s的低流量状态是维系隔离膜结构完整性的关键力学窗口,该低流速最大限度地削减了金属液在直浇道底部产生的动量冲击,使型内反应块周边的流场由剧烈的湍流转变为平缓的层流。在长达2.5~3.5s的镇静蓄热期内,热量平稳向内传导,不仅防止了未反应的粉末团块被提前卷入模腔产生夹渣,还为后续整体引爆积攒了充分的预热温度。
34、优选的,将向直浇道注入金属液的流速上调至5.0~8.0kg/s,并保持所述流速直至金属液充满所述板状结构件铸型的模腔。
35、通过采用上述技术方案,当内层反应粉体达到临界反应温度时,5.0~8.0kg/s的主流流量瞬间重建了型腔前沿的高速湍流场,该强剪切流场不仅在机械力作用下彻底撕碎了已软化的玻璃液膜,更在原位反应发生后,将包含碳氮化钛的微区熔体迅速剥离并混入主流场中,确保高温形核基底被均匀推送到远离内浇口的大截面热节芯部,防止由于局部反应产物堆积导致的宏观性能不均。
36、优选的,待铸型冷却至200℃以下时进行落砂并切除浇注系统;
37、将落砂后的初品加热至980~1020℃并保温2~4h进行空冷淬火处理;
38、加热至240~280℃并保温3~5h进行空冷回火处理。
39、通过采用上述技术方案,在原位合成形核基底改善初生组织的前提下,980~1020℃的高温淬火使铸态组织中粗大连续的二次碳化物发生部分溶解,同时促使合金元素向奥氏体基体中充分固溶,随后的空冷过程促使基体转变为高位错密度的马氏体。接续的240~280℃回火处理释放了淬火相变过程中在碳氮化钛界面处积聚的组织应力,析出细小的二次碳化物并稳定残余奥氏体,进一步巩固了材料在承受重载矿山机械工作时抵抗裂纹萌生与扩展的能力。
40、优选的,控制所述过共晶高铬铸铁基体完全熔化,待金属液升温至1500~1520℃时执行出炉操作。
41、通过采用上述技术方案,1500~1520℃的出炉温度为后续浇包内的镇静降温以及流量阶跃控制预留了充裕的热力学操作空间,该过热度能够确保炉料中的难熔合金元素在出炉前实现分子级别的均匀混溶,消除局部浓度起伏,为碳氮化钛后续在模腔内的原位合成提供稳定且均匀的碳源与底液微环境。
42、本发明提供了一种矿山机械用高韧性板状结构件的复合铸造工艺。具备以下有益效果:
43、1、本发明通过第一流量、第二流量和第三流量的阶跃式浇注控制,结合含有无水硼酸酐与冰晶石的型内反应块,在反应块表面利用初始热量熔融生成一层硼硅酸盐玻璃态隔离膜。这种控制方式结合镇静期的流速降低,避免了高温金属液与活性粉体的过早剧烈接触,防止了传统模内添加法容易引发的早期冷态剧烈沸腾与反应不完全问题。从而阻止了未反应粉体团块与粘稠夹杂物被提前卷入模腔,切断了铸件表面宏观夹渣和内部探伤超标缺陷的产生途径,保证了铸件整体的纯净度。
44、2、本发明利用大流量的湍流剪切应力在预定时刻击碎隔离膜,触发硅热还原及随后的碳氮化钛原位合成反应,在铸造大截面结构件时,芯部区域由于热节效应散热较为缓慢,初生组织容易发生粗化。本方案在熔体内自发生成的弥散碳氮化钛微粒充当了高熔点异质形核基底,迫使金属液在低过冷度下发生多中心同步结晶。这些密集排布的形核节点直接截断了碳化物沿热流反方向连续生长的网络结构,转变为孤立的块状形貌,克服了大截面铸件芯部组织异常粗化的工程难题。
45、3、本发明的型内反应块采用石灰氮作为反应组分,在高温分解时向熔体持续释放氮气微气泡,这些氮气微气泡在向上排浮的迁移过程中携带反应副产物进入冒口区,进一步净化了金属基体,同时,结合后续的淬火与回火热处理工艺,部分溶解了粗大的二次碳化物并释放了淬火相变积聚的组织应力。致密的碳氮化钛骨架、细化的芯部初生组织以及纯净的马氏体基体协同作用,使得该板状结构件在保持全截面硬度分布均匀的同时,整体冲击韧性得到提升,满足重载矿山机械的工作需求。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com