
一种汽轮机末级叶片的表面强化方法与流程
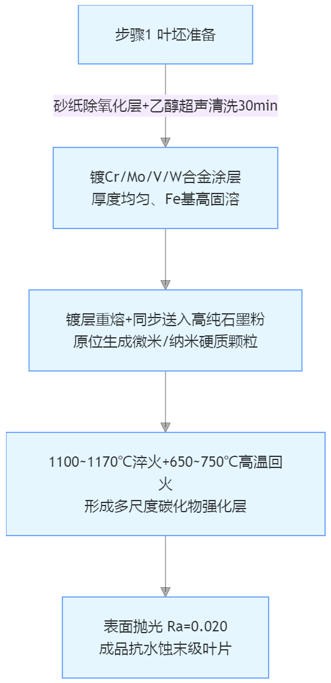
本发明专利涉及金属材料及应用,尤其涉及一种汽轮机末级叶片的表面强化方法。
背景技术:
1、“双碳”目标驱动下,燃煤机组深度调峰运行已成为常态,汽轮机末级叶片面临的水蚀、疲劳、颤振等失效风险显著加剧,现有叶片用不锈钢材料的防护技术难以满足新工况需求。
2、钎焊stellite合金是传统的叶片防水蚀工艺,通过在叶片进汽边钎焊stellite合金片来提高抗水蚀能力。然而,该工艺存在两个突出问题:一是异种金属钎焊界面存在冶金缺陷风险,在交变载荷下易产生裂纹;二是stellite合金与基体材料的力学性能差异较大,热膨胀系数不匹配导致界面残余应力。深度调峰工况下的频繁热循环会加速界面损伤。
3、热喷涂涂层(如wc-co、cr3c2-nicr)具有工艺灵活、成本较低的优点,但涂层与基体的结合强度有限(通常为30~70 mpa),在水滴高速冲击下易发生剥落。此外,热喷涂涂层的孔隙率较高(通常为1%~5%),腐蚀介质可沿孔隙渗透至界面,导致涂层失效。
4、表面淬火(如高频淬火)可在叶片表面形成硬化层,提高抗水蚀能力,但硬化层深度有限(通常为1~2 mm),且存在变形风险。对于复杂型面的叶片,淬火均匀性难以保证。
5、由上述可见,需要开发新的汽轮机末级叶片修复与改性方法以满足其在深度调峰工况下的使用要求。
技术实现思路
1、本发明的目的在于克服现有技术中的不足,提供一种汽轮机末级叶片的表面强化方法。通过其表面引入过渡层与多尺度硬质颗粒,提高抗疲劳强度与抗水蚀能力。
2、为解决现有技术问题,本发明公开了一种汽轮机末级叶片的表面强化方法:
3、对叶坯表面进行预处理;
4、采用多弧离子镀设备在预处理后的叶坯表面制备厚度均匀的金属涂层;
5、采用自动送粉激光熔覆设备在获得金属涂层的叶坯表面上进行重熔,并引入石墨粉;
6、在叶片表面进行调制处理,在叶片表面获得多尺度硬质颗粒强化层;
7、对叶片表面进行抛光处理。
8、进一步地,对叶坯表面进行预处理包括:
9、采用砂纸去除叶坯表面氧化层并放入乙醇溶液中超声清洗30min。
10、进一步地,多弧离子镀金属为cr、mo、v、w中的任意一种或多种,其与fe进行固溶。
11、进一步地,多弧离子镀参数范围为靶电流60~100a,基体偏压-50~-200v,沉积气压0.5~3.5pa,镀膜时间90~120min。
12、进一步地,激光重熔工艺参数控制激光功率、扫描速度和送粉速率,其中激光功率1800~2000w,扫描速率50~100mm/s,所用石墨粉为高纯石墨粉,粒度为30~45μm,送粉速度2~8g/min。
13、进一步地,调制处理包括:
14、淬火温度为1100~1170℃,油冷,高温回火温度为650~750℃,保温60min,空冷;最终获得包括板条状马氏体和碳化物的不锈钢基体组织,以及由多尺度碳化物硬质颗粒为主的表面强化层组织。
15、进一步地,碳化物种类为(fecr)7c3、tic、mo2c、v8c7、wc中的任意一种或多种。
16、进一步地,叶片表面抛光至表面粗糙度为ra=0.020。
17、本发明具有的有益效果:
18、经本发明强化的不锈钢叶片表面硬度提高到500hbw以上,达到基材的2倍以上,显著提高叶片的耐磨性,强化层厚度为1~2mm可满足使用需求;
19、通过多弧离子镀与激光熔覆相结合的方法在不锈钢叶片表面制备强化层,从外向内依次形成多尺度碳化物层→固溶强化层→基体的梯度过渡,多尺度碳化物与固溶强化层与基体具有良好的结合界面,提高了叶片在不同工况下使用的稳定性;
20、通过纳米-微米多尺度颗粒协同,在提升硬度的同时显著增强不锈钢叶片的抗水蚀冲击与抗疲劳性能;
21、原位反应生成的碳化物颗粒界面清洁、结合牢固,保证了强化层性能的一致性。
1.一种汽轮机末级叶片的表面强化方法,其特征在于:
2.根据权利要求1所述的汽轮机末级叶片的表面强化方法,其特征在于:
3.根据权利要求1所述的汽轮机末级叶片的表面强化方法,其特征在于:
4.根据权利要求1所述的汽轮机末级叶片的表面强化方法,其特征在于:
5.根据权利要求1所述的汽轮机末级叶片的表面强化方法,其特征在于:
6.根据权利要求1所述的汽轮机末级叶片的表面强化方法,其特征在于,
7.根据权利要求6所述的汽轮机末级叶片的表面强化方法,其特征在于,
8.根据权利要求1所述的汽轮机末级叶片的表面强化方法,其特征在于,
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com