
一种高磁感低铁损超薄取向硅钢的制造方法
本发明属于超薄取向硅钢加工,具体为一种高磁感低铁损超薄取向硅钢的制造方法。
背景技术:
1、超薄取向硅钢是指厚度在0.1mm以下、具有{110}<001>织构(goss织构)的取向硅钢板,在中高频条件下具有优异的磁性能,一般用于制作400hz以上各类变压器与电抗器的铁芯,例如高频变压器以及脉冲发电机等,是在电力、航空及军工等领域具有特殊作用的软磁材料。
2、传统厚度(≥0.15mm)取向硅钢通常采用抑制剂诱导goss发生完善二次再结晶方法。但是当厚度减薄至0.1mm以下时,由于表面效应而导致抑制剂容易失效,二次再结晶变得极不稳定,最终磁性能较差。超薄取向硅钢一般认为有三种制备方法:目前最常用的为初次再结晶方法,该方法以取向硅钢成品板为原料,经过一次冷轧和初次再结晶退火制备,主要利用goss织构遗传性,即goss织构经过50%~70%的冷轧变形后,绕<110>//td轴旋转35°至{111}<112>织构,经过初次再结晶后重新转变为goss织构。初次再结晶法工艺流程简短,易于控制,可连续化生产,是当前工业生产超薄取向硅钢的主要技术手段。公开号cn1562511a的专利提出一种取向硅钢极薄带的制造方法,以普通取向硅钢为原料,采用异步轧制制备0.06~0.1mm极薄带,并经700~980℃初次再结晶退火。公开号cn108315542a的专利提出一种超薄取向硅钢板材及其制备方法,采用无底层取向硅钢母材,经过冷轧、再结晶退火和涂覆涂层制备0.01~0.1mm超薄取向硅钢。公开号cn111004903a的专利提出一种提高取向硅钢超薄带中η织构占有率的方法,通过乳化液带温轧制和保护气氛退火,使得η织构占有率达到76~85%。但由于母材中goss取向存在差异以及变形过程存在一定梯度,使得冷轧织构存在梯度,经过再结晶退火后,不可避免形成偏差较大goss晶粒以及{411}<148>等非goss织构,甚至出现{110}<110>等对磁性能不利的γ织构。现有解决方法通过采用高磁感取向硅钢作为母材,改善轧制和退火工艺,前者目的在于提高初始goss织构取向度,后者只能尽量提高goss织构比例,无法完全避免变形不均匀导致的非goss取向形成。因此,如何提高超薄取向硅钢中goss取向度和占比,成为提高超薄取向硅钢磁性能的关键。
3、第二种方法为常规的二次再结晶方法,该方法利用抑制剂诱发goss晶粒发生完善二次再结晶,但是当厚度减薄时,一方面,过大的冷轧压下率,不利于goss织构的遗传,偏转goss或非goss取向晶粒增多,另外一方面,钢板越薄,表面效应越明显,高温退火过程中抑制剂容易粗化,晶粒容易发生正常长大,二次再结晶困难。第三种方法为表面能诱导的三次再结晶法,该方法利用{110}和{100}取向晶粒的表面能差,但该方法对钢板纯净度、退火气氛、温度等极为敏感,仅能在实验室条件下制备,难以工业化稳定生产。公开号cn104726669a的专利提出一种低铁损中频用取向硅钢薄带制备方法,将0.15~0.35mm取向硅钢成品冷轧至0.03~0.1mm,再经涂覆隔离剂后进行罩式高温退火。但可以预见,由于缺少抑制剂作用,高温退火过程中不可避免形成偏差较大goss或者非goss取向晶粒。因此,如何充分利用goss织构遗传性并利用抑制剂诱发准确goss发生完善二次再结晶,成为制造高磁感低铁损超薄取向硅钢的关键。
技术实现思路
1、本发明的目的是提供一种高磁感低铁损超薄取向硅钢的制造方法,解决超薄取向硅钢goss织构占比低、非goss取向晶粒长大、磁性能与综合质量难以兼顾的技术问题,实现超薄取向硅钢中goss取向度和占比同时提高。
2、为了解决上述技术问题,本发明的技术方案是:
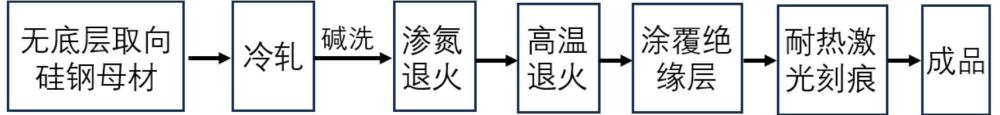
3、一种高磁感低铁损超薄取向硅钢的制造方法,包括如下步骤:
4、(1)母材准备:选取厚度为0.18~0.30mm的无底层取向硅钢作为原料,无底层取向硅钢的磁感b8为1.85~1.94t、铁损p1.7/50≤1.2w/kg,母材酸溶铝als的质量分数为0.01%~0.04%;
5、(2)冷轧:对无底层取向硅钢采用3~6道次往复轧制,首道次压下率30%~55%;冷轧总压下率不超过90%;
6、(3)碱洗:对冷轧后的钢板进行碱洗,去除钢板表面油污与杂质;
7、(4)渗氮退火:将碱洗后钢板在氮气、氢气与氨气的混合气氛中进行渗氮退火,渗氮温度750~850℃,渗氮时间30~240s;根据母材酸溶铝als质量分数,分三级控制渗氮量∆[n]:
8、当母材[als]含量0.01%≤[als]≤0.02%时,渗氮量∆[n]控制范围为80~150ppm;当母材[als]含量0.02%<[als]≤0.03%时,渗氮量∆[n]控制范围为150~250ppm;当母材[als]含量0.03%<[als]≤0.04%时,渗氮量∆[n]控制范围为250~300ppm;
9、(5)高温退火:对渗氮退火后的钢板先涂覆氧化镁隔离层,再实施高温退火;
10、(6)涂覆绝缘层与耐热激光刻痕:高温退火完成后,先涂覆无机绝缘层,再进行耐热激光刻痕;所述耐热激光刻痕为耐消除应力退火激光刻痕,在硅钢基体加工线状物理沟槽,刻痕深度为钢板厚度的10%~20%,相邻沟槽的间距为2~8mm;
11、经上述步骤制备得到厚度为0.03~0.10mm的超薄取向硅钢。
12、所述的高磁感低铁损超薄取向硅钢的制造方法,步骤(1)中,无底层取向硅钢为基体具有{110}<001>goss织构、表面不存在硅酸镁底层的取向硅钢,由带硅酸镁底层的成品取向硅钢经酸洗去除硅酸镁底层及绝缘涂层得到,或者为制造过程中原生无硅酸镁底层的取向硅钢。
13、所述的高磁感低铁损超薄取向硅钢的制造方法,步骤(2)中,冷轧为3~6道次连续生产,或在冷轧中间道次进行一次去应力退火,去应力退火的温度650~750℃,保温时间1~5min。
14、所述的高磁感低铁损超薄取向硅钢的制造方法,步骤(4)中,按体积百分比计,混合气氛中氨气10%~20%,氢气60%~70%,余量为氮气。
15、所述的高磁感低铁损超薄取向硅钢的制造方法,步骤(4)中,渗氮退火后钢板平均晶粒尺寸为10~40μm。
16、所述的高磁感低铁损超薄取向硅钢的制造方法,步骤(5)中,高温退火工艺包括:首先在620~680℃保温3~5h,之后在体积分数60%~80%氢气和20%~40%氮气的混合保护气氛下,以20~40℃/h缓慢升温至1120~1200℃;到达目标温度后切换为纯氢气气氛,于1120~1200℃保温20~28h,保温结束后,以20~40℃/h随炉缓慢冷却至300℃以下,出炉后空冷至室温。
17、所述的高磁感低铁损超薄取向硅钢的制造方法,步骤(5)高温退火处理之后,钢板的平均晶粒尺寸为6~25mm。
18、所述的高磁感低铁损超薄取向硅钢的制造方法,步骤(6)中,高温退火生成的硅酸镁底层与后续涂覆的无机绝缘层厚度之和不大于4μm。
19、所述的高磁感低铁损超薄取向硅钢的制造方法,超薄取向硅钢成品的磁感b8=1.88~1.95t,铁损p1.5/400=8.5~12.0w/kg。
20、本发明的设计思想是:
21、超薄取向硅钢制造通常采用初次再结晶方法,但是由于母材中goss取向存在差异以及变形-退火过程不能完全均匀,使得在超薄取向硅钢硅钢中不可避免形成偏差较大goss晶粒和{411}<148>等非goss织构。现有解决方法通过采用高磁感取向硅钢作为母材,改善轧制和退火工艺,仍无法完全避免变形不均匀导致的非goss取向形成。本发明基于goss织构遗传性,在冷轧后的超薄硅钢基体上引入渗氮退火工序,利用渗氮工艺向基体渗入80~300ppm氮,并根据母材酸溶铝含量控制渗氮量,使渗入的氮与母材中铝、硅元素结合形成有效抑制剂(aln),并在高温退火过程中抑制非goss晶粒长大,促进精准goss发生完善异常长大,最终获得统一且偏差小的goss织构,可以提高磁感。同时,采用涂覆绝缘层和耐热激光刻痕的后处理工序,在保证绝缘性能与板形的前提下有效细化磁畴,进一步降低损耗,最终实现高磁感、低铁损超薄取向硅钢的稳定制备。
22、本发明的优点及有益效果是:
23、1)本发明技术通过渗氮工艺,充分利用母材中存在的al和si元素,形成有效抑制剂,在高温退火过程中通过抑制剂诱发准确goss发生异常长大,避免了初次再结晶法制造超薄取向硅钢过程中非goss取向或偏差较大goss取向晶粒长大,有效提高超薄取向硅钢中goss取向度和占比。
24、2)本发明技术采用张力涂层和耐热激光刻痕,可以有效细化磁畴以进一步降低铁损,实现更低铁损超薄取向硅钢制造,铁损p1.5/400控制在8.5~12.0w/kg。
25、3)本发明技术进一步,根据母材中al元素含量分级设置渗氮量。渗氮量过低,无法形成足够抑制剂;渗氮量过高,容易形成粗大析出物,无法有效钉扎晶粒正常长大。因此,本发明的分级渗氮方案,充分高效利用了母材中al元素,形成足够细小均匀抑制剂,阻碍晶粒正常长大,保证了准确goss取向晶粒发生完善二次再结晶,通过完善二次再结晶实现高占比准确goss织构,成品磁感b8可达1.88~1.95t。
26、4)相对于现有工艺制造硅钢带材,本发明制造超薄取向硅钢带材的综合性能更好,满足了中高频电工装备应用需求。同时,制造工艺窗口宽,生产效率高,可实施性强。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com