
一种用于弧形手表框架的制造方法与流程
本发明涉及高速齿轮制造的,特别是涉及一种用于弧形手表框架的制造方法。
背景技术:
1、传统手表主体多采用规整的扁平圆盘结构,虽能满足基础佩戴需求,但在人体适配性与视觉美学上存在一定局限;随着消费市场对腕表功能性与美学性深度融合的需求升级,以及工业设计、材料成型技术的持续迭代,手表主体逐渐从单一扁平形态,向符合人体工学的弧形结构演进, 该弧形轮廓可与手腕内侧自然弯曲的弧度高度贴合,不仅能减少传统扁平结构与皮肤接触时的局部压迫感,更能分散佩戴时的受力点,显著提升长时间佩戴的舒适性;同时,弧形结构打破了扁平圆盘的视觉单调感,通过曲面光影的流动变化塑造出更丰富的立体美学层次,线条更显灵动精致,契合当下高端腕表对形态质感与视觉辨识度的设计追求;而手表框架是承载机芯、底壳、表盘的核心部件,手表框架的结构也呈现弧形状。
2、由于弧形手表框架的曲率精度要求较高(例如弧形半径公差需小于或等于0.03mm)、边角过渡圆滑(圆角r小于或等于0.5mm)、部分区域为薄壁弧形(壁厚仅1.2-1.5mm),传统全机加工模式在处理此类弧形结构工件时面临显著技术难点:一方面,需通过多轴机床反复调整切削角度、多次装夹定位才能加工完整弧形曲面,不仅工序繁琐,单个工件需经历8-10道切削工序,还容易因装夹基准偏移产生定位累积误差,导致弧形曲面与设计曲率的一致性差;另一方面,弧形薄壁部位在切削力作用下易产生弹性变形,且曲面切削后需额外增加多个打磨工序以消除切削纹路,仍难以保证弧形表面的顺滑度与光洁度,还易因反复切削产生内应力,影响框架后续使用的结构稳定性,降低了成品质量。
技术实现思路
1、本发明的目的是提供一种用于弧形手表框架的制造方法,能够简化弧形手表框架的加工工艺,提高了成品质量。
2、本发明的目的通过以下技术方案来实现:
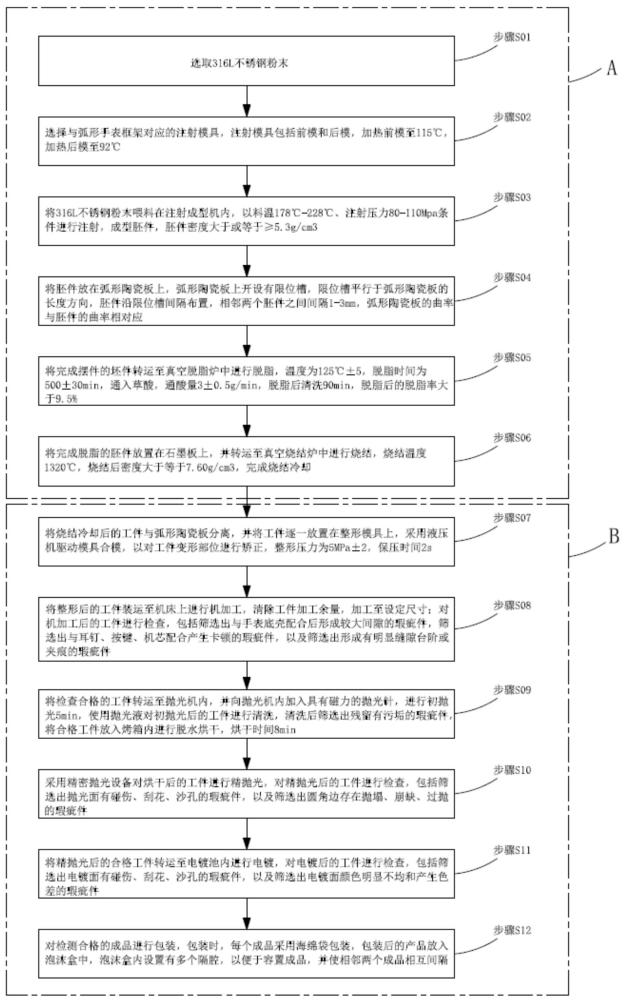
3、一种用于弧形手表框架的制造方法,包括以下步骤:
4、步骤s01:选取316l不锈钢粉末;
5、步骤s02:选择与弧形手表框架对应的注射模具,注射模具包括前模和后模,加热前模和后模至设定温度;
6、步骤s03:将316l不锈钢粉末喂料在注射成型机内,注射成型胚件;
7、步骤s04:将胚件放在弧形陶瓷板上,弧形陶瓷板的曲率与胚件的曲率相对应;
8、步骤s05:将完成摆件的坯件转运至真空脱脂炉中进行脱脂;
9、步骤s06:将完成脱脂的胚件放置在石墨板上,并转运至真空烧结炉中进行烧结,烧结后进行冷却;
10、步骤s07:对烧结冷却后的工件进行整形;
11、步骤s08:将整形后的工件装运至机床上进行机加工,清除工件加工余量,加工至设定尺寸。
12、在上述技术方案的基础上,本发明可以做如下改进:
13、进一步地,所述步骤s01中,316l不锈钢粉末的粒径5-20μm。
14、进一步地,所述步骤s02中,采用分区加热方式对前模进行加热,实时监测前模温度,确保前模各区域温度稳定在115℃,温差±2℃;采用分区加热方式对后模进行加热,实时监测后模温度,确保后模各区域温度稳定在92℃,温差±2℃;待模具温度稳定30min后,进入后续注射工序。
15、进一步地,所述步骤s03中,料斗采用恒温加热设计,温度控制在50℃-60℃;注射成型过程中,设定料筒温度梯度:前段温度178℃-190℃、中段温度195℃-215℃、后段温度218℃-228℃;注射压力为80-110mpa;注射完成后,保压10-15s,开模取出成型胚件;对取出的胚件进行密度检测,确保胚件密度大于或等于5.3g/cm3。
16、进一步地,所述步骤s04中,在陶瓷板表面根据胚件尺寸开设条形限位槽,限位槽的宽度比胚件宽度大0.1-0.2mm,深度为胚件厚度的1/3-1/2,且限位槽平行于弧形陶瓷板的长度方向;成型胚件逐一放入限位槽内,确保胚件沿限位槽均匀间隔布置,相邻两个胚件之间的间距控制在1-3mm。
17、进一步地,所述步骤s05中,将完成摆盘的胚件连同弧形陶瓷板一同转运至真空脱脂炉内,关闭炉门后,启动真空系统,将炉内真空度抽至小于或等于10pa,随后启动加热系统,按照预设升温曲线缓慢升温至125℃±5℃,升温速率控制在2℃-3℃/min;在125±5℃下保温脱脂,脱脂时间为500±30min,向炉内通入草酸,控制通酸量为3±0.5g/min;脱脂完成后,停止加热与通酸,待炉内温度降至室温后,取出胚件进行清洗。
18、进一步地,所述步骤s06中,将脱脂合格的胚件转运至真空烧结炉内,关闭炉门后,再次抽真空,使炉内真空度达到小于或等于5pa,随后启动加热系统,按照烧结曲线进行升温:从室温升至800℃,升温速率为5℃/min;800℃至1320℃,升温速率降至3℃/min;当炉内温度达到1320℃时,保温烧结2-3h;烧结完成后,停止加热,采用分段冷却方式降温:从1320℃降至800℃,冷却速率为4℃/min;800℃至室温,冷却速率为2℃/min;冷却至室温后,取出产品,对其进行密度检测,确保烧结后密度大于或等于7.60g/cm3。
19、进一步地,所述步骤s07中,将烧结冷却后的工件从弧形陶瓷板上分离,并放置于整形模具内,启动液压机,驱动整形模具合模以对工件变形部位进行矫正;整形压力为5±2mpa,保压时间为2s。
20、进一步地,所述步骤s08中,机加工完成后,对工件进行全面检查:首先,将工件与手表底壳进行试装配,使用塞尺检测配合间隙,筛选出配合后间隙大于0.03mm的瑕疵件;其次,模拟手表实际装配场景,将工件与耳钉、按键、机芯组件进行装配测试,手动操作耳钉、按键,检查是否存在卡顿、卡死现象,筛选出配合卡顿的瑕疵件;最后,采用强光照射与放大镜观察工件表面,筛选出存在明显缝隙台阶或夹痕的瑕疵件,合格工件进入下一工序,瑕疵件分类标记后进行返工或报废处理。
21、进一步地,还包括:
22、步骤s09:对工件进行初抛光;
23、步骤s10:对工件进行精抛光;
24、步骤s11:精抛光合格的工件转入电镀车间,采用真空离子镀设备,真空度1×10⁻³pa,工件挂于挂具上,相邻两个的工件间距大于或等于15mm,根据设计要求选择镀种;靶材电流60a、沉积温度60±5℃、电流密度1.5a/dm2、电镀时间18min。
25、与现有技术相比,本发明技术具有以下优点:
26、本发明的制造方法,先通过粉末冶金工艺直接一体成型与设计曲率精准匹配的弧形手表框架胚料,利用粉末冶金对复杂曲面的成型适配性,一次性实现弧形曲面、圆角过渡及薄壁结构的同步成型,从源头规避传统机加工对弧形结构的多次切削与装夹难题;后续仅需通过机加工对弧形手表框架精加工至设置尺寸即可;相较于传统全机加工,该方法不仅大幅简化了弧形结构的制造流程,而且将弧形尺寸公差稳定控制在±0.02mm内,减少薄壁弧形的变形率;同时避免切削内应力对结构稳定性的影响,在提升生产效率的情况下,更精准适配弧形手表框架的结构特性;从而简化弧形手表框架的加工工艺,提高成品质量。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com