
民用核燃料贮罐用高效K-TIG焊接方法与流程
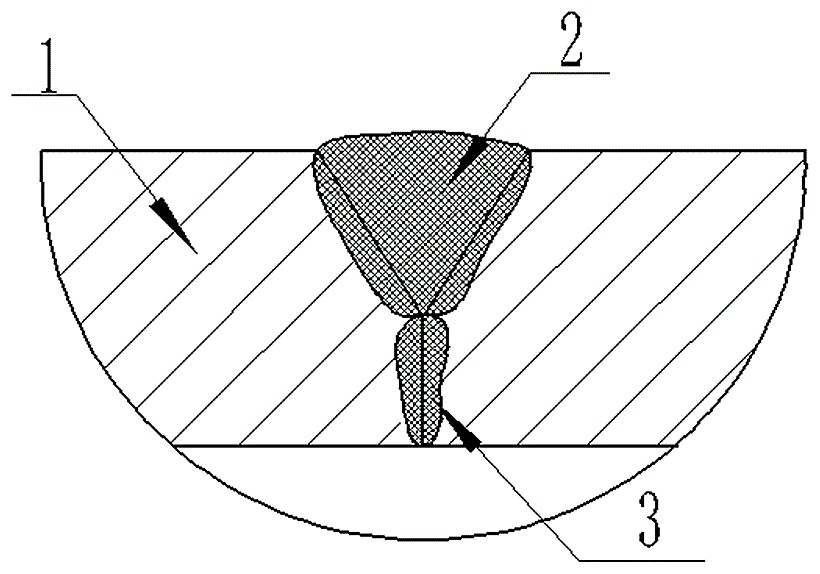
本发明涉及核电设备制造,具体的说是民用核燃料贮罐用高效k-tig焊接方法。
背景技术:
1、我国核电行业进入了快速发展阶段,核电站建设规模不断扩大,相关涉核设备的市场需求持续增长。核燃料贮罐作为核电站中用于储存核燃料的关键设备,其结构完整性和焊接质量直接关系到核电站的安全稳定运行。核燃料贮罐通常采用超低碳奥氏体不锈钢中厚板制造,这类材料具有良好的耐腐蚀性、低温韧性和焊接性能,但在中厚板焊接过程中容易出现焊接变形大、热影响区性能劣化、焊接效率低等问题。
2、传统的核燃料贮罐中厚板焊接工艺主要采用手工钨极氩弧焊(tig)打底加埋弧焊(saw)填充盖面的组合方式。这种工艺存在以下明显缺陷:
3、第一,手工tig打底焊接高度依赖焊工的操作技能和经验,焊接质量稳定性差,容易出现未焊透、未熔合、气孔等内部缺陷,导致焊缝返修率较高,通常返修率在15%以上;
4、第二,为了保证根部焊透,传统工艺需要在母材根部开设较大角度的v型坡口(通常单边角度为30-35°,坡口深度为整个板厚的1/3-1/2),这不仅增加了坡口加工的工作量,还需要填充大量的焊接材料,导致焊接成本上升;
5、第三,手工tig打底焊接速度慢,对于长焊缝的焊接需要多名焊工轮流作业,劳动强度大,生产效率低下,通常一条1250mm长的20mm厚对接焊缝,仅打底焊接就需要2-3小时,无法满足核电设备批量生产的需求;
6、第四,传统tig打底焊接热输入较大,焊接热影响区较宽,容易导致焊接变形增大,后续需要进行大量的矫形工作,进一步延长了生产周期,增加了制造成本。
7、k-tig(keyhole tungsten inert gas)深熔氩弧焊是近年来发展起来的一种高效焊接技术,其通过特殊的焊枪结构设计,压缩电弧产生高能量密度的等离子电弧,能够瞬间穿透被焊金属形成稳定的小孔效应,实现单道焊透。与传统tig焊相比,k-tig焊具有熔深大、焊接速度快、热输入小、焊接质量稳定等优点,针对8-14mm厚的奥氏体不锈钢可以实现不开坡口单道焊透,焊接效率可提升50%以上,同时节省大量的焊接材料。然而,由于核燃料贮罐属于核安全一级设备,对焊接接头的可靠性要求极高,核燃料贮罐受自身设备专项技术条件、产品设计要求约束,不允许采用全壁厚整体单层单道焊接成型方案,这限制了k-tig焊在核燃料贮罐制造中的直接应用。此外,k-tig焊对于坡口组对精度要求较高,组对间隙过大或错边量超标都会导致焊接缺陷的产生,这也增加了其在实际生产中的应用难度。
8、目前,虽然有部分研究尝试将k-tig焊与其他焊接方法结合应用于中厚板焊接,但针对核燃料贮罐特殊要求的专用焊接工艺尚未成熟,无法同时满足焊接效率、焊接质量和核安全规范的多重要求。因此,迫切需要开发一种既能够充分发挥k-tig焊高效、优质的优势,又能够满足核燃料贮罐焊接质量要求和相关规范的新型焊接工艺,以解决传统焊接工艺效率低、成本高、质量不稳定的问题,提高核燃料贮罐的生产效率和制造质量。
技术实现思路
1、针对现有技术中的问题,本发明提供了民用核燃料贮罐用高效k-tig焊接方法。
2、本发明解决其技术问题所采用的技术方案是:民用核燃料贮罐用高效k-tig焊接方法,包括以下步骤:
3、s1、坡口制备及组对:针对厚度为13-32mm的不锈钢核燃料贮罐母材,制备复合坡口结构,其中母材根部8mm深度范围内为i型坡口,8mm以上至母材表面为v型坡口,v型坡口单边角度为30±2.5°,坡口表面粗糙度ra≤6.3μm;组对间隙0-0.5mm,错边量不超过板厚10%且不大于1mm;
4、s2、焊前准备:清理坡口及两侧25mm范围内的油污、氧化皮和杂质,使表面呈现金属光泽;
5、s3、k-tig根部焊接:采用k-tig深熔氩弧焊对i型坡口进行不加丝单道焊接,焊接电流为350-380a,焊接电压为18-20v,焊接速度为20-30cm/min;焊接过程中采用纯度≥99.99%的氩气作为保护气体,正面气体流量为15-30l/min,背面气体流量为15-30l/min;
6、s4、衔接处理:k-tig焊接完成后,采用机械打磨方式清理焊缝表面的氧化层和飞溅物,打磨深度0.5-1mm,将k-tig焊缝与v型坡口衔接处打磨成平滑过渡圆弧;
7、s5、saw填充盖面焊接:采用埋弧焊对v型坡口进行多层多道焊接,焊接电流为320-450a,焊接电压为28-34v,焊接速度为45-60cm/min;焊接过程中控制层间温度≤150℃;
8、s6、焊后检测:焊接接头按照nb/t47013标准进行无损检测,按照nb/t47014标准进行理化性能检测,按照gb/t4334进行晶间腐蚀试验,使用wrc-1992或者磁性法铁素体测定。
9、具体地,所述母材为奥氏体不锈钢,厚度为13-32mm,所述奥氏体不锈钢,主要包含304/304l、316/316l系列及类似成分的奥氏体不锈钢。
10、具体地,步骤s5中,埋弧焊采用的焊丝型号为奥氏体不锈钢匹配焊丝,直径为3.2mm;焊剂型号为sj601,粒度为10-60目,焊剂使用前在300-350℃下烘干1-2小时。
11、具体地,步骤s3中,k-tig焊接采用平焊位置,焊接过程中保持小孔效应持续稳定,确保根部完全焊透,背面焊缝余高控制在0-1mm范围内。
12、具体地,步骤s4中,机械打磨采用角磨机配合不锈钢砂轮片进行,打磨后衔接处圆弧半径不小于2mm,避免出现尖角或台阶。
13、具体地,步骤s5中,埋弧焊分为填充层和盖面层,填充层每道焊接完成后彻底清除焊渣,盖面层焊缝余高控制在1.5-2mm范围内,焊缝宽度比坡口每侧宽1-2mm。
14、具体地,步骤s6中,无损检测包括100%液体渗透检测和100%射线检测;理化性能检测包括拉伸试验、弯曲试验、晶间腐蚀试验、铁素体含量检测、宏观检验和显微组织检验;
15、拉伸试验的抗拉强度不低于母材抗拉强度最低值;弯曲试验采用180°侧弯,试样拉伸面无单条长度大于3mm的开口缺陷;晶间腐蚀试验采用铜-硫酸铜-16%硫酸法,焊态和敏化处理后的试样均无晶间腐蚀裂纹;焊缝铁素体含量控制在5-15fn范围内。
16、具体地,液体渗透检测按照nb/t47013.5标准执行,表面质量等级不低于i级;射线检测按照nb/t47013.2标准执行,质量等级不低于ii级。
17、具体地,所述焊接方法用于核燃料贮罐、石墨球贮罐、压力容器、化工设备等不锈钢中厚板结构的全焊透对接焊缝焊接。
18、本发明的有益效果:
19、焊接效率大幅提升:采用k-tig深熔焊进行根部焊接,单道即可焊透8mm厚的母材,相比传统手工tig打底焊接,焊接速度提升,大大缩短了核燃料贮罐的生产周期。
20、焊接材料显著节省:由于根部采用i型坡口k-tig自熔焊接,无需填充焊接材料,相比传统v型坡口tig打底焊接,节省根部焊接材料,降低了焊接成本。
21、焊接质量稳定可靠:k-tig焊接采用自动化控制,焊接参数稳定,避免了手工操作带来的人为误差,焊缝内部缺陷率大幅降低,返修率大幅度降低。
22、焊工劳动强度降低:k-tig根部焊接实现了自动化操作,无需焊工长时间手持焊枪作业,大大降低了焊工的劳动强度。同时,减少了对高技能焊工的依赖,降低了人员培训成本。
23、适用范围广:本发明适用于厚度为13-32mm的不锈钢核燃料贮罐的焊接,也可推广应用于其他核电设备、压力容器、化工设备等中厚板不锈钢结构的焊接生产,具有广阔的应用前景。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com