
一种改善6%MO型高合金奥氏体不锈钢卷板边部和表面质量的热轧方法与流程
本发明属于不锈钢生产,具体涉及一种改善6%mo型高合金奥氏体不锈钢卷板边部和表面质量的热轧方法。
背景技术:
1、6%mo型超级奥氏体不锈钢是超级奥氏体不锈钢家族中应用最广泛的品类,典型牌号为s31254。该钢种通过6.0%-6.5%的高钼含量、17.5%-18.5%的镍含量以及0.18%-0.22%的氮元素协同强化,pren(点蚀当量数)可达42以上,耐局部腐蚀性能是316l的3-5倍,同时具备高于普通奥氏体不锈钢50%以上的屈服强度,广泛应用于烟气脱硫装置、海水淡化换热器、石油化工反应容器、纸浆漂白设备等关键领域,市场需求持续快速增长。
2、然而,极高的合金含量也给该钢种的热加工生产带来了巨大挑战,主要体现在以下三个方面:
3、(1)热变形抗力极大。由于mo、cr、ni等元素大量固溶于奥氏体基体中,显著提高了原子间结合力,高温下变形抗力是普通304不锈钢的3倍,对轧机负荷能力提出极高要求,常规热轧机组难以实现大压下轧制,生产效率低且易发生设备过载事故。
4、(2)热塑性区间极窄。该钢种最佳热塑性温度窗口仅约150℃,温度过高易出现晶界过烧与液化开裂,温度低于950℃后σ相等金属间化合物快速析出,导致材料脆化,轧制过程中极易产生表面裂纹与边部撕裂。按照常规工艺,边部裂口可延伸至距离边部40mm以上,严重影响了产品成材率。
5、(3)成分偏析敏感性强。铸态条件下mo元素易形成枝晶偏析,偏析区域热塑性显著下降,成为裂纹萌生的核心发源地,常规热轧工艺难以彻底消除铸态偏析的影响。
6、目前,现有技术尚未形成一套系统完善的6%mo型超级奥氏体不锈钢热轧卷板生产方案,尤其缺乏针对边部裂纹和表面裂纹的系统性预防控制技术,导致该类产品工业化生产时成材率低、质量波动大、生产成本高,严重制约了产业推广应用。
技术实现思路
1、为了解决上述全部或部分问题,本发明的目的在于提供一种改善6%mo型高合金奥氏体不锈钢卷板边部和表面质量的热轧方法,可以消除热轧卷板边部裂纹与表面裂纹缺陷,从而提高产品质量。
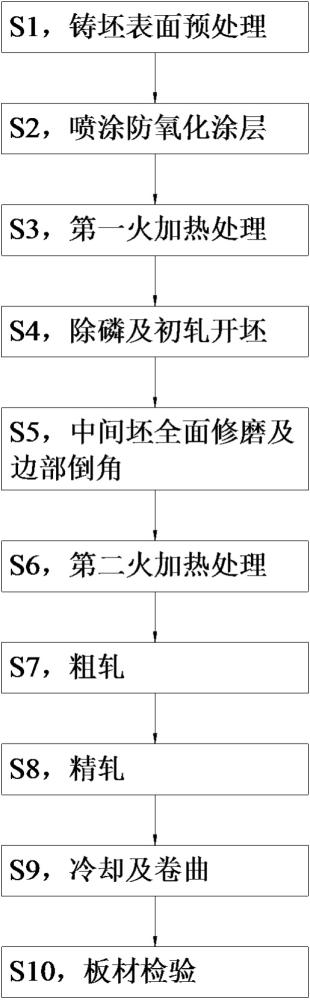
2、本发明提供了一种改善6%mo型高合金奥氏体不锈钢卷板边部和表面质量的热轧方法,包括如下步骤:
3、s1,铸坯表面预处理;
4、s2,喷涂防氧化涂层;
5、s3,第一火加热处理,且控制加热温度1200-1230℃;
6、s4,除磷及初轧开坯;
7、s5,中间坯全面修磨及边部倒角;
8、s6,第二火加热处理,且控制加热温度1210-1240℃;
9、s7,粗轧;
10、s8,精轧;
11、s9,冷却及卷曲;
12、s10,板材检验;
13、其中,第二火加热处理的加热温度高于第一火加热处理的加热温度。
14、可选地,在s1中,铸坯入炉前进行人工表面检查,清除铸坯表面明显的结疤、重皮缺陷。
15、可选地,在s2中,控制涂层干膜厚度0.3-0.5mm。
16、可选地,在s3中,加热过程分为预热段、加热段和均热段三个阶段,控制预热段升温速率60-80℃/h、加热段快速升至目标温度、均热段保温时间延长至4-6h。
17、可选地,在s4中,铸坯出炉后立即进行高压水初除鳞,且除鳞压力≥18mpa,随后在初轧机组进行多道次轧制,且控制总压下率28%-44%、单道次压下量8-15mm、终轧温度≥960℃。
18、可选地,在s5中,修磨过程分为粗修和精修两个阶段,且粗修采用14#-18#粗砂轮、精修采用20#-28#细砂轮,控制整体修磨率2%-3%;
19、修磨过程中进行边部倒角,将中间坯宽度方向两侧的直角棱边加工为平滑过渡的倒角结构,控制倒角深度8-12mm、倒角斜面与侧面夹角35°-45°、倒角过渡圆弧半径≥5mm,且修磨时控制中间坯宽度方向两侧的修磨量对称均衡,且两侧金属去除量偏差≤0.5mm。
20、可选地,在s6中,控制驻炉总时间190-240min、均热段保温时间不少于60min。
21、可选地,在s7中,粗轧采用7道次轧制,控制粗轧出口目标温度1080±20℃、前3道次的单道次压下量12-18mm、后4道次逐步减小压下量,且粗轧过程中前后卷取炉保持加热状态,并控制炉温1150-1180℃,以使带钢成卷后在炉内保温。
22、可选地,在s8中,精轧采用9道次轧制,并控制精轧出口温度除带钢头尾15m外全长≥1000℃,道次间带钢在卷取炉内成卷保温,以使带钢横向温度差≤15℃,稳定轧制阶段最高线速度控制在8-10m/s,单架轧机轧制力不超过设备额定值的85%。
23、可选地,在s9中,精轧完成后带钢立即进入卷取机卷取,利用带钢自身余热缓慢冷却,且控制卷取温度≥900℃。
24、由上述技术方案可知,本发明提供的改善6%mo型高合金奥氏体不锈钢卷板边部和表面质量的热轧方法,具有以下优点:
25、该热轧方法能够消除板材表面网状裂纹、条状裂纹及晶界氧化缺陷,表面质量达到普通奥氏体不锈钢同等水平,且产品无需额外大量切边与深度表面修磨即可交付,完全满足石化、环保、海水淡化等高端领域的严苛使用要求。
26、本发明的其它特征和优点将在随后的说明书中阐述。
1.一种改善6%mo型高合金奥氏体不锈钢卷板边部和表面质量的热轧方法,其特征在于,包括如下步骤:
2.根据权利要求1所述的热轧方法,其特征在于,在s1中,铸坯入炉前进行人工表面检查,清除铸坯表面明显的结疤、重皮缺陷。
3.根据权利要求1所述的热轧方法,其特征在于,在s2中,控制涂层干膜厚度0.3-0.5mm。
4.根据权利要求1所述的热轧方法,其特征在于,在s3中,加热过程分为预热段、加热段和均热段三个阶段,控制预热段升温速率60-80℃/h、加热段快速升至目标温度、均热段保温时间延长至4-6h。
5.根据权利要求1所述的热轧方法,其特征在于,在s4中,铸坯出炉后立即进行高压水初除鳞,且除鳞压力≥18mpa,随后在初轧机组进行多道次轧制,且控制总压下率28%-44%、单道次压下量8-15mm、终轧温度≥960℃。
6.根据权利要求1所述的热轧方法,其特征在于,在s5中,修磨过程分为粗修和精修两个阶段,且粗修采用14#-18#粗砂轮、精修采用20#-28#细砂轮,控制整体修磨率2%-3%;
7.根据权利要求1所述的热轧方法,其特征在于,在s6中,控制驻炉总时间190-240min、均热段保温时间不少于60min。
8.根据权利要求1所述的热轧方法,其特征在于,在s7中,粗轧采用7道次轧制,控制粗轧出口目标温度1080±20℃、前3道次的单道次压下量12-18mm、后4道次逐步减小压下量,且粗轧过程中前后卷取炉保持加热状态,并控制炉温1150-1180℃,以使带钢成卷后在炉内保温。
9.根据权利要求1所述的热轧方法,其特征在于,在s8中,精轧采用9道次轧制,并控制精轧出口温度除带钢头尾15m外全长≥1000℃,道次间带钢在卷取炉内成卷保温,以使带钢横向温度差≤15℃,稳定轧制阶段最高线速度控制在8-10m/s,单架轧机轧制力不超过设备额定值的85%。
10.根据权利要求1所述的热轧方法,其特征在于,在s9中,精轧完成后带钢立即进入卷取机卷取,利用带钢自身余热缓慢冷却,且控制卷取温度≥900℃。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com