
一种通过激光热处理改善钼铼合金焊接性能的方法与流程
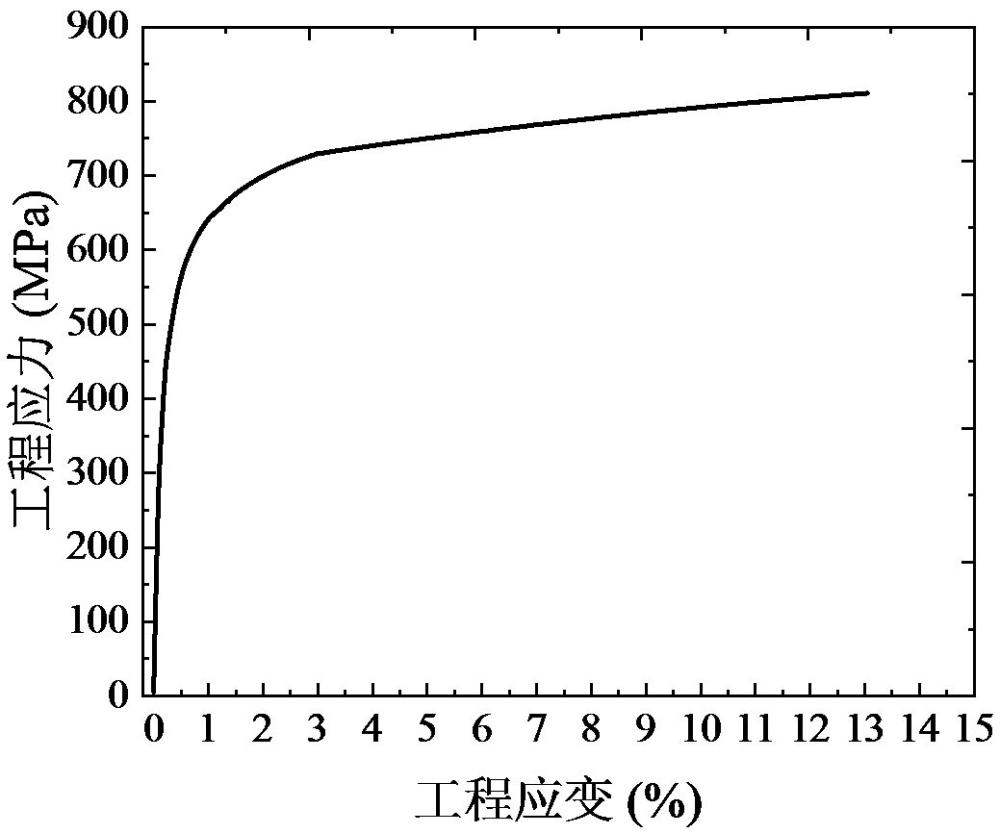
本发明属于难熔金属材料加工,尤其是涉及一种通过激光热处理改善钼铼合金焊接性能的方法。
背景技术:
1、钼铼合金因其高熔点、优异的高温强度和良好的室温延展性,是航空航天、核工业等领域不可或缺的高性能材料。其中高铼mo-re合金(re质量比为47.5%±1%)合金被认为是理想的热管反应堆堆芯材料,因此,对高铼mo-re合金的焊接技术提出了严峻的考验。
2、目前钼铼合金的焊接方面主要问题在于:(1)焊缝凝固裂纹:焊接熔池凝固时形成粗大的柱状晶组织,低熔点杂质(如o,c,n)在晶界偏析,在焊接拉应力作用下极易产生沿晶裂纹;(2)热影响区脆化:焊接热循环导致热影响区晶粒粗化,使其塑性急剧降;(3)接头性能劣化:焊后接头区域的室温塑性和韧性远低于母材,在服役过程中存在潜在失效风险。传统改善方法如使用超高纯度材料、焊后整体热处理等,存在成本高、工艺窗口窄、易导致工件变形或性能不均等问题。
技术实现思路
1、本发明的目的在于克服上述现有技术中的不足,提供一种通过激光处理改善钼铼合金焊接性能的方法。该方法通过对焊缝区依次进行第一激光处理、第二激光处理和激光冲击处理,三次激光协同作用,能够达到细化晶粒、消除残余生长应力和平滑焊缝表面的效果,并在焊缝表面引入残余压应力,显著改善力学性能,解决了现有焊后整体热处理导致工件变形或性能不均的问题。
2、为实现上述目的,本发明采用的技术方案是:一种通过激光热处理改善钼铼合金焊接性能的方法,包括以下步骤:
3、步骤一、对钼铼合金的待焊区域进行电子束预热;
4、步骤二、对步骤一中电子束预热完成的待焊接区进行电子束焊接,得到焊缝区;
5、步骤三、对步骤二中得到的焊缝区在惰性保护气氛下依次进行第一激光处理、第二激光处理和激光冲击处理,得到焊接接头;所述第一激光处理的功率高于第二激光处理的功率。
6、本发明通过采用电子束进行预热和焊接,聚焦电子束的能量集中,焊接热影响区范围小,能够减少母材晶粒过度粗化;随后采用热输入低、构件变形小的激光进行焊后处理,在释放焊接残余应力的同时能够抑制mo-re焊缝晶粒粗化,且无接触无污染,还可与表面强化工艺复合。
7、上述的一种通过激光热处理改善钼铼合金焊接性能的方法,步骤一中所述电子束预热的参数为:真空度≤5×10⁻³pa,加速电压60kv~65kv,束流5ma~8ma,焊速400mm/min~450mm/min。
8、上述的一种通过激光热处理改善钼铼合金焊接性能的方法,步骤一中所述钼铼合金由以下质量百分比的成分组成:re 47.5%±1%,余量为mo。
9、上述的一种通过激光热处理改善钼铼合金焊接性能的方法,步骤二中所述电子束焊接的参数为:真空度≤5×10⁻³pa,加速电压70kv~75kv,束流15ma~18ma,焊速700mm/min~750mm/min。
10、上述的一种通过激光热处理改善钼铼合金焊接性能的方法,步骤三中所述第一激光处理的参数为:功率为1200w~1500w,扫描速度为900mm/min~1100mm/min,光斑直径为2mm~3mm。
11、本发明焊后进行第一激光处理用于重新熔化焊缝区,并使其快速冷却,实现细化晶粒的效果,消除部分生长应力。
12、上述的一种通过激光热处理改善钼铼合金焊接性能的方法,步骤三中所述第二激光处理的参数为:功率为600w~900w,扫描速度为300mm/min~600mm/min,光斑直径为2mm~3mm。
13、上述的一种通过激光热处理改善钼铼合金焊接性能的方法,步骤三中所述激光冲击处理的参数为:激光波长1064nm,脉冲宽度20ns~25ns,单脉冲能量6j~8j,光斑直径3.0mm~3.2mm,重复频率2hz,光斑搭接率50%~55%,单面冲击1次。
14、上述的一种通过激光冲击改善钼铼合金焊接性能的方法,步骤三中所述激光冲击处理时,将铝箔作为吸收保护层覆盖在冲击处理区域表面,将流动水作为约束层覆盖在铝箔表面;所述冲击处理区域包括焊缝区和焊缝区两侧的热影响区。
15、上述的一种通过激光冲击改善钼铼合金焊接性能的方法,每侧热影响区的宽度均为6mm~7mm。
16、本发明与现有技术相比具有以下优点:
17、1、本发明通过在采用电子束进行预热和焊接的基础上,以激光进行多级消应力处理,用于降低接头失效风险;通过第一激光处理和第二激光处理协同释放焊接残余生长应力,避免单一退火处理造成晶粒再次粗化,降低mo-re合金接头残余拉应力水平,减少应力诱发的微裂纹缺陷;通过激光冲击强化,在焊缝及热影响区表层引入残余压应力,结合位错强化效应,能够有效抑制裂纹萌生与扩展,三次激光协同强化效果相互叠加,实现细化晶粒、消除生长应力和平滑焊缝表面,同时显著提高钼铼合金焊接接头的强度与韧性,提升焊接接头抗裂能力。
18、2、本发明工艺采用电子束预热、电子束焊接和局部激光后处理,无需工件整体高温加热,构件整体变形小;且全程可在惰性气氛保护下开展,避免mo-re合金高温氧化氮化,适用于钼铼合金焊接管材构件。
19、下面通过附图和实施例,对本发明的技术方案做进一步的详细描述。
1.一种通过激光热处理改善钼铼合金焊接性能的方法,其特征在于,包括以下步骤:
2.根据权利要求1所述的一种通过激光热处理改善钼铼合金焊接性能的方法,其特征在于,步骤一中所述电子束预热的参数为:真空度≤5×10⁻³pa,加速电压60kv~65kv,束流5ma~8ma,焊速400mm/min~450mm/min。
3.根据权利要求1所述的一种通过激光热处理改善钼铼合金焊接性能的方法,其特征在于,步骤一中所述钼铼合金由以下质量百分比的成分组成:re 47.5%±1%,余量为mo。
4.根据权利要求1所述的一种通过激光热处理改善钼铼合金焊接性能的方法,其特征在于,步骤二中所述电子束焊接的参数为:真空度≤5×10⁻³pa,加速电压70kv~75kv,束流15ma~18ma,焊速700mm/min~750mm/min。
5.根据权利要求1所述的一种通过激光热处理改善钼铼合金焊接性能的方法,其特征在于,步骤三中所述第一激光处理的参数为:功率为1200w~1500w,扫描速度为900mm/min~1100mm/min,光斑直径为2mm~3mm。
6.根据权利要求1所述的一种通过激光热处理改善钼铼合金焊接性能的方法,其特征在于,步骤三中所述第二激光处理的参数为:功率为600w~900w,扫描速度为300mm/min~600mm/min,光斑直径为2mm~3mm。
7.根据权利要求1所述的一种通过激光冲击改善钼铼合金焊接性能的方法,其特征在于,步骤三中所述激光冲击处理的参数为:激光波长1064nm,脉冲宽度20ns~25ns,单脉冲能量6j~8j,光斑直径3.0mm~3.2mm,重复频率2hz,光斑搭接率50%~55%,单面冲击1次。
8.根据权利要求1所述的一种通过激光冲击改善钼铼合金焊接性能的方法,其特征在于,步骤三中所述激光冲击处理时,将铝箔作为吸收保护层覆盖在冲击处理区域表面,将流动水作为约束层覆盖在铝箔表面;所述冲击处理区域包括焊缝区和焊缝区两侧的热影响区。
9.根据权利要求8所述的一种通过激光冲击改善钼铼合金焊接性能的方法,其特征在于,每侧热影响区的宽度均为6mm~7mm。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com